En 3D-model er en vigtig geometrikilde til CNC-planlægning, men den er ikke automatisk en komplet fremstillingsspecifikation. OEM-købere skal stadig definere den kontrollerede tegningsrevision, kritiske grænseflader, datumhierarki, indgående svejsetilstand, bearbejdningsgodtgørelse, opsætningsantagelser, tolerancer og inspektionskrav. I en tung strukturel komponent skal leverandøren konvertere digital geometri til et fysisk referencesystem, der overlever fabrikation, fastgørelse, bearbejdning og måling. En god 3d cnc-bearbejdningsplan forbinder derfor CAD-data til produktionsautoritet og endelig accept i stedet for at behandle modellen som en selvforklarende produktionsfil.
En 3D-model viser geometri, ikke den komplette bearbejdningshensigt
En CAD-model kan vise overflader, huller, boringer, fremspring, ribber og monteringsfunktioner med fremragende geometrisk klarhed. Hvad det måske ikke viser tydeligt, er, hvilke af disse funktioner der betyder mest for maskinsamlingen, eller hvilke dimensioner der skal styre fremstillingssekvensen.
For CNC-bearbejdning fra 3D-model data, har leverandøren stadig brug for svar på flere spørgsmål:
- Hvilken filrevision frigives til produktion?
- Hvilke overflader er funktionskritiske?
- Hvilket datum-system styrer disse funktioner?
- Hvilke tolerancer er autoritative?
- Hvilken tilstand vil delen være i, før bearbejdningen begynder?
- Hvordan skal inspektion gengive det samme referencesystem?
Uden disse beslutninger kan to leverandører importere den samme model og skabe forskellige opsætningsplaner, der både er geometrisk plausible, men ikke lige egnede til OEM's monteringskrav.
Kritiske grænseflader bør identificeres før CAM-programmering
Tunge maskinkonstruktioner indeholder mange overflader, der er visuelt fremtrædende, men ikke lige vigtige. De funktioner, der fortjener tidlig opmærksomhed, er dem, der styrer, hvordan den færdige komponent forbindes med resten af maskinen.
Typiske eksempler kan omfatte:
- monteringsflader;
- leje- eller svinggrænseflader;
- stiftboringer og knastforhold;
- bolt-hul mønstre;
- støttepuder;
- matchende kanter og forbindelsesflader.
For CNC-bearbejdning af komplekse 3D-dele, bør disse grænseflader markeres i den tekniske pakke, før leverandøren vælger værktøjsbaner. Ellers kan programmeringsindsatsen optimeres omkring geometri, der har lav funktionel risiko, mens de sande montageforhold får for lidt kontrol.
Dette er især vigtigt i svejsede strukturer, fordi det sidste bearbejdningstrin kan være det punkt, hvor funktionelle relationer etableres eller korrigeres efter fremstilling.
Datum-strategien konverterer CAD-geometri til en fysisk proces
A 3D-model til CNC-bearbejdning eksisterer i et digitalt koordinatsystem. Det fysiske emne har brug for et tilsvarende fremstillingsreferencesystem, der kan placeres på selve emnet.
Datumplanen svarer:
- Hvor er del nul etableret?
- Hvilken fysisk overflade eller træk repræsenterer denne reference?
- Hvordan er emnet orienteret i forhold til maskinens koordinatsystem?
- Hvilke senere opsætninger kan gendanne den samme reference?
- Hvordan vil inspektion bruge den samme eller en klart relateret datumstruktur?
CAM-software kræver typisk et arbejdskoordinatsystem, lagerdefinition, modelorientering og fixturkontekst, før værktøjsbaner oprettes. For køberen afspejler denne software-workflow et bredere fremstillingsprincip: modellen skal være bundet til en reel lagertilstand og en målbar fysisk reference.
Et svagt datumskema kan få en del til at opfylde isolerede dimensioner, mens forholdet mellem kritiske grænseflader mangler.
Hvorfor den færdige 3D-model ikke definerer bearbejdningstilladelse
Den endelige CAD-model repræsenterer normalt den tilsigtede færdige geometri. En svejset strukturel komponent når imidlertid bearbejdningsstadiet i en tidligere fysisk tilstand. Materiale kan forblive på udvalgte overflader, så de endelige grænseflader kan bearbejdes efter fremstillingen. Svejsning og håndtering kan også påvirke den fabrikerede tilstand.
Derfor stor del CNC-bearbejdning fra CAD kræver en eksplicit forbindelse mellem:
færdig geometri → indgående svejsetilstand → tilgængeligt bearbejdningsmateriale → opsætningssekvens → endelig geometri.
Køber bør ikke antage, at en leverandør kan udlede den korrekte bearbejdningstillæg alene ud fra den færdige model. Hvor godtgørelsen er kontrolleret af OEM-tegningen eller fabrikationsstandarden, skal det angives. Hvor leverandøren forventes at foreslå det, skal denne forudsætning fremgå af tilbuddet og senere godkendes.
Ingen generisk godtgørelsesværdi bør kopieres fra et andet projekt, blot fordi komponenterne ligner hinanden.
3D CNC-bearbejdning kræver stadig opsætning og tilgængelighedsplanlægning
Udtrykket 3d cnc-bearbejdning skaber nogle gange det indtryk, at en 3D-model kan indlæses i CAM-software og bearbejdes som én uafbrudt operation. Fysisk fremstilling er mere begrænset.
Hver opsætning skal definere:
- hvordan delen understøttes;
- hvor armaturet kan komme i kontakt med strukturen;
- hvilke områder der er tilgængelige for kutteren;
- hvilke funktioner kan nås i den aktuelle orientering;
- hvordan emnet kan løftes eller flyttes;
- hvilken reference forbliver tilgængelig for næste opsætning.
Selv avancerede 3D-værktøjsbaner afhænger af fysisk værktøjsadgang. En overflade, der findes i modellen, kan stadig være utilgængelig, fordi en anden plade, ribbe eller armatur blokerer fræseren. Et langt værktøj kan teknisk nå funktionen, men skabe en mindre stiv proces. Disse forhold skal evalueres, før køberen accepterer bearbejdningsruten.
Hvilken fil er autoritativ, når 3D- og 2D-data er forskellige?
En modelbaseret arbejdsgang bliver risikabel, når 3D-modellen, 2D-tegningen og skriftlige noter ikke deler en klar revisions- og myndighedsstruktur.
Anmodningsanmodningen eller købsspecifikationen skal angive, hvilket dokument der kontrollerer:
- nominel geometri;
- GD&T og tolerancer;
- overfladekrav;
- særlige procesnotater;
- inspektionsegenskaber;
- godkendte afvigelser.
Hvis 3D-modellen og tegningen er uenige, bør leverandøren ikke stille vælge en. Uoverensstemmelsen bør løses før produktion og registreres i forhold til den kontrollerede revision.
Dokumentkontrolregel: en modelbaseret proces har stadig brug for revisionskontrol. "Brug den seneste CAD" er ikke en erstatning for en identificeret frigivet fil og tegningsrevision.
Hvordan skal en modelbaseret CNC-bearbejdningsplan gennemgås?
| Input | Produktionsspørgsmål | Køberbevis |
| Styret 3D-model | Hvilken geometri bliver fremstillet? | Frigivet fil og revision |
| 2D tegning | Hvilke tolerancer og noter styrer? | Godkendt tegningsrevision |
| Kritiske grænseflader | Hvilke funktioner passer til drevenheden? | Markerede karakteristika eller inspektionsplan |
| Datum system | Hvordan refereres opsætninger og måling? | Datodefinition på tegning eller aftalt procesplan |
| Indgående tilstand | Hvilken geometri når bearbejdning? | Fabrikation/svejsning definition |
| Bearbejdningsgodtgørelse | Hvilket lager er tilgængeligt til endelig bearbejdning? | Tegningskrav eller godkendt leverandørforslag |
| Opsætningsplan | Hvor mange orienteringer og datumoverførsler forventes? | Leverandør proces koncept |
| Inspektionsomfang | Hvordan bevises overensstemmelse? | Dimensionsresultater knyttet til de kontrollerede referencer |
Denne anmeldelse holder projektet fokuseret på fremstillingshensigt snarere end softwareskærmbilleder.
Hvordan passer en gravemaskines øvre ramme til det modelbaserede planlægningsproblem?
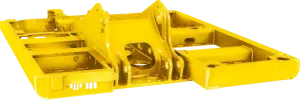
WLD lister op Gravemaskine øvre ramme svingplatform inden for sit sortiment af entreprenørmaskiner. Den nuværende produktbeskrivelse lægger vægt på svejsekvalitet og præcisionsfremstilling for stabilitet under komplekse arbejdsforhold.
Den medfølgende produktinformation offentliggør ikke en dedikeret "3D CNC-bearbejdningsservice" eller en maskinaksespecifikation for denne komponent. Det giver dog en passende strukturel kontekst for modelbaseret planlægning: en OEM-struktur skal fremstilles ud fra kontrolleret geometri og derefter passe til den maskinsamling, den er designet til.
Til den slags projekter bør 3D-modellen derfor behandles som ét element i en større produktionspakke, der omfatter fremstillingsdefinition, funktionelle grænseflader og inspektionskriterier.
OEM-købere kan gennemgå WLD's bredere sortiment af maskinkonstruktionskomponenter når det besluttes, hvilken produktgeometri og projektdokumenter, der skal ledsage en RFQ.
Hvordan skal leverandøren bevise, at det bearbejdede resultat matcher modellen?
Den endelige inspektionsplan skal gengive designets funktionelle logik. En rapport med dimensioner uden reference til de korrekte datums viser muligvis ikke, at strukturen vil samles korrekt.
For modelbaseret CNC-bearbejdning, nyttige acceptbeviser kan omfatte:
- tegning/model revision identifikation;
- måling af kritiske monterings- eller forbindelsesgrænseflader;
- datum-baserede positionskontrol;
- første artikel resultater for et nyt eller revideret design;
- dokumenterede afvigelser og godkendelser;
- sporbarhed mellem den målte del og den frigivne projektdefinition.
Den nøjagtige målemetode afhænger af delen, tolerancen og projektspecifikationen. Købers mål er ikke at anmode om den størst mulige rapport; det er for at bevise de dimensioner, der styrer montering og funktion.
Hvad skal der gå ind i en 3D CAD CNC-bearbejdning RFQ?
En komplet RFQ bør gøre den digitale model fremstillelig i stedet for blot at kunne ses.
- Giv den frigivne 3D-model og 2D-tegning.
- Identificer den styrende revision.
- Markér kritiske samlingsgrænseflader.
- Definer datumsystemet og toleranceautoriteten.
- Angiv den indgående fabrikerede eller svejste tilstand.
- Definer bearbejdningsgodtgørelse, hvor OEM kontrollerer det.
- Identificer utilgængelige eller begrænsede fastspændingsområder.
- Stat krævede første artikel og inspektionsbevis.
- Angiv batch-mængde og forventninger til gentagen produktion.
- Kræv, at leverandøren erklærer antagelser eller afvigelser før ordrefrigivelse.
Den pakke understøtter en stærkere 3D CNC-bearbejdningsproces fordi det giver leverandøren nok information til at planlægge opsætning, lager, værktøjsadgang, datumoverførsel og inspektion sammenhængende.
For et OEM-konstruktionskomponentprojekt skal du sende den kontrollerede CAD-pakke og produktionskrav gennem WLD'er Kontakt / RFQ side. Det mest nyttige leverandørsvar er ikke "vi kan bearbejde fra 3D." Det er en klar forklaring på, hvordan den frigivne model vil blive konverteret til opsætninger, datums og målbare acceptkriterier for den faktiske svejste struktur.






