Om du letar efter den bästa CNC-bearbetningsleverantören för anläggnings-, gruv- eller lyftmaskiner behöver du förmodligen delar som passar, håller tolerans och kommer i tid utan att betala för mycket. Det korta svaret är att ingen enskild leverantör vinner för varje del. Rätt val beror på din delfamilj, batchstorlek och om leverantören kan styrka sina påståenden med dokument.
Den här artikeln ger dig en kortlista för inköp byggd kring den logiken. Vi börjar med att matcha maskintyp (konventionell, universal eller CNC-fräsning) till dina delar, sedan går vi igenom leverantörspassning för konstruktions- och hydrauliska delar, slitdelar för gruvdrift, borrkomponenter, krossning och siktning av slitdelar och lyftutrustning där certifiering kommer först. Vi avslutar med en hypotetisk offertjämförelse som visar varför lägsta styckpris ofta blir det dyraste alternativet.
Bästa CNC-bearbetningsleverantörer: Matcha maskintyp till delfamilj först
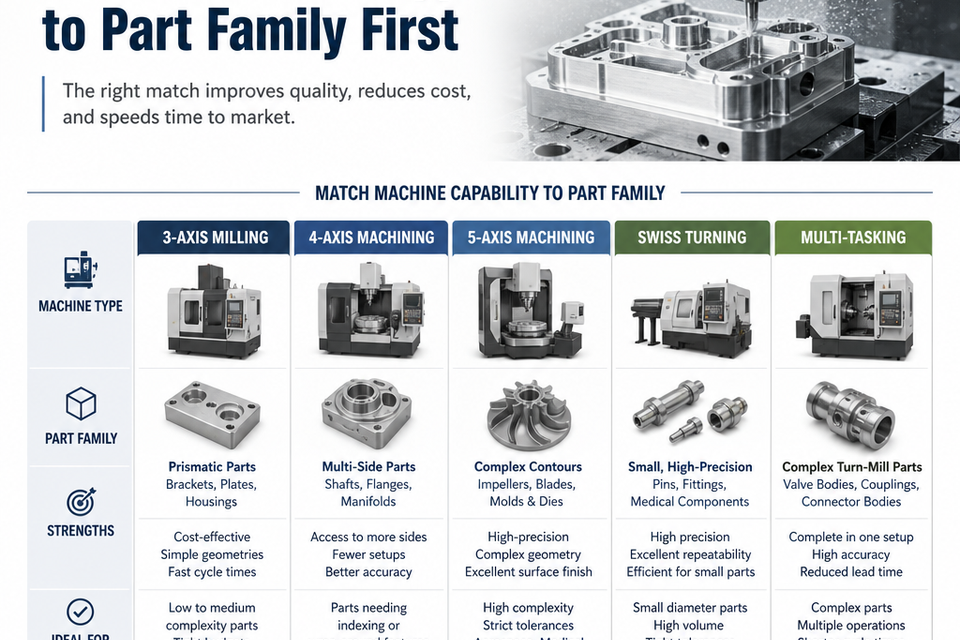
Illustration för bästa CNC-bearbetningsleverantörer: Matcha maskintyp till delfamilj först
Matcha först maskintypen med detaljfamiljen och jämför sedan leverantörer. En leverantör med den lägsta offerten kan fortfarande kosta dig mer om dess maskiner inte passar din del. Vårt betyg för detta urval först: 4/5. Det hindrar dig från att låsa fast capex i fel maskin.
Arbeta igenom tre frågor innan du begär offerter:
- Delens komplexitet: Enkla snitt passar konventionella kvarnar. Spiralformade eller vinklade snitt behöver en universalfräs med ett vridbart bord. Konturformade, flersidiga eller snäva toleransdelar pekar mot CNC.
- Batchstorlek: Engångs- eller reparationsarbete tolererar manuell installation. Upprepade partier gynnar CNC, eftersom program och fixturer upprepas.
- Operatörskicklighet: Konventionella kvarnar är beroende av operatörens händer. CNC flyttar den färdigheten till programmering och installation.
Shaping är ett nischalternativ för korta linjära snitt på små delar. Det motiverar sällan OEM-skala capex.
Fördelar: Tydlig urvalslogik hindrar dig från att köpa CNC-kapacitet för en del som en konventionell kvarn fungerar bra. Nackdelar: Många leverantörer leder med CNC oavsett passform. Fråga vilken maskin som kommer att köra din del och varför.
Låga offerter kan också dölja kostnader. Betrakta detta hypotetiska: två leverantörer citerar samma parentes. Leverantör A anger 30 USD per del. Leverantör B anger $38. A har en omarbetningsgrad på 12 % och lägger till en snabbhetsavgift på 800 USD per batch för att täcka ledtidsvariationer. B har en omarbetningsgrad på 2 % och ingen expeditionsavgift. Varje omarbetad del kostar $25.
- 50 delar: A kostar $49,00 per del. B kostar $38,50.
- 200 delar: A kostar $37,00 per del. B kostar $38,50.
- 500 delar: A kostar $34,60 per del. B kostar $38,50.
Den billigare leverantören vinner bara i volym. Vid 50 delar, omarbetning och snabbare raderar rabatten. Fråga också varje leverantör om reservdelsledtider på sina maskiner, eftersom stillestånd ofta kostar mer än enhetspriset.
Byggmaskiner OEM-leverantörer: Strukturella gjutgods och hydrauliska komponenter
Betyg: 4/5. Etablerade strukturella och hydrauliska leverantörer passar OEM-tillverkare som bygger ramar, bommar och hydrauliska grenrör, där svetskvalitet och utmattningslivslängd driver fälttillförlitlighet.
Varför de får betyget:
- Etablerade leverantörer har ofta svetsprocedurkvalifikationer och kan visa materialspårbarhet. Det pappersspåret spelar roll när en bom misslyckas på fältet.
- Bearbetningskapacitet för stora delar minskar underleverantörsverksamheten. Färre överlämningar betyder färre chanser för datumfel mellan butiker.
Avvägningar:
- Proffs: Stark strukturell meritlista, och dessa leverantörer är lättare att granska.
- Nackdel: Ledtiderna sträcker sig under hög efterfrågan under byggcykeln.
- Nackdel: Minsta orderkvantiteter kan bli höga för mindre OEM-tillverkare.
Exempel: Ett hydrauliskt grenrör behöver borrade portar och vända tätningsytor efter svetsning. En leverantör som bearbetar blocket i egen regi genomför båda i ett flöde. Annars korsar kvarteret två butiker innan det skickas.
Verifiera innan tilldelning:
- Svetsprocedurspecifikationer, anpassade till dina basmaterial och fogdesigner.
- Materialprovningscertifikat, spårbara till värmen eller parti som används för dina delar.
- Utmattningstestdata på jämförbara geometrier, inte generiska materialark.
Begär dessa dokument innan du jämför priser.
Leverantörer av gruvmaskiner: Slitdelar och tunga gjutgods
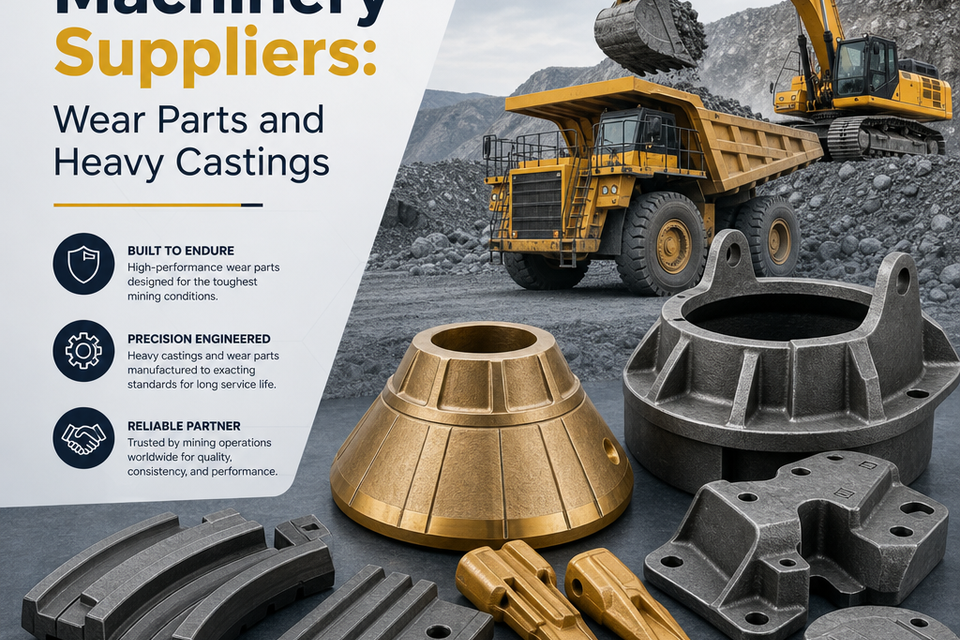
Illustration för leverantörer av gruvmaskiner: Slitdelar och tunga gjutgods
Bäst för: Verksamheter som behöver liners, slitplåtar och stora gjutgods enligt förutsägbara utbytesscheman.
Kort svar: Köp från dessa leverantörer när du kan verifiera batchkvalitet. Betyg: 3,5/5. Delarna håller, men gjuttiden är lång och kvaliteten varierar kraftigt mellan gjuterierna.
Varför gjuterival är viktigt: Värmebehandling driver livslängden på slitaget. Gjuterier med intern värmebehandling minska variabiliteten över batcher eftersom ett team kontrollerar hela processen. Utlagd behandling lägger till ytterligare en handoff där resultaten kan glida.
Proffs
- Hållbara delar med dokumenterad slitstyrka
- Wear-life-data hjälper dig att ställa in underhållsbudgetar i förväg
Nackdelar
- Långa ledtider för gjutning gör lagerplanering viktig
- Kvaliteten skiljer sig mycket från ett gjuteri till ett annat
Verifiera innan du beställer
- Begär en hårdhetsrapport för partiet som skickas till dig, inte ett provcertifikat.
- Fråga efter slitagehistorik från jämförbara platser med liknande malm och genomströmning. Kontakta sedan en av dessa webbplatser direkt.
- Få ett skriftligt reservdelslageråtagande med angiven ledtid.
Vissa köpare behandlar slitagedata som försäljningsmaterial. En leverantör som kommer att namnge referenser och backa dem med batch-register gör dock ett påstående som du kan testa.
Leverantörer av borrmaskiner: spindlar, huvuden och riggkomponenter
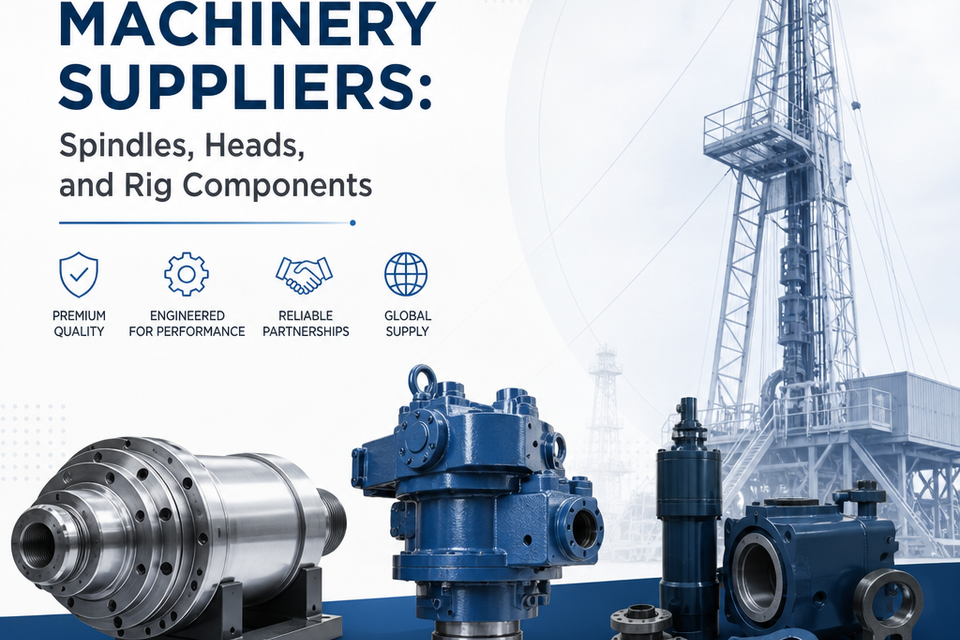
Illustration för leverantörer av borrmaskiner: spindlar, huvuden och riggkomponenter
Kort svar: Välj leverantörer som mäter utlopp och balans på varje spindel- och huvudenhet. Dessa register förhindrar fältvibrationsfel, vilket kostar mycket mer än en lägre offert sparar.
Detta passar OEM-tillverkare som bygger borrhuvuden, spindelenheter och mastkomponenter som behöver styvhet och snäv avloppskontroll.
- Balanserings- och utloppsutrustning: Fångar upp vibrationsproblem innan riggen skickas.
- Inköp av lager och tätningar: Driver livslängd. Be om lagermärke och -klass skriftligt och bekräfta en ersättningskälla.
Fördelar: Precisionsfokuserad förmåga med tydliga acceptanstester. Nackdelar: Specialiserade delar innebär mindre leverantörspooler och längre kvalificeringscykler, så börja köpa tidigt. Betyg: 4/5
Verifiera innan du skriver under:
- Runout- och balansrapporter för varje montering, inte ett prov.
- Bärande leverantörsidentitet, skriftligt bekräftad.
- Acceptanstestposter kopplade till serienummer.
Hypotetiskt scenario: En medelstor tillverkare väger att äga, leasa eller köpa en borrcell för OEM-arbete. Innan du jämför offerter fyller den i dessa fält:
- Inköpspris: ______
- Årliga leasingavgifter: ______
- Årlig avskrivning: ______
- Årligt underhåll: ______
- Driftstopp timmar x kostnad per timme: ______
- Andrahandsvärde vid terminens slut: ______
Leverantörer av kross- och siktmaskiner: Kontinuitet i slitdelar
Det korta svaret: bedöm krossning och sållning av leverantörer på hur tillförlitligt de håller slitdelar flytande, inte bara på ramspecifikationer. Slitdelar driver återkommande utgifter och oplanerade stillestånd.
Standardiserade gränssnitt för slitdelar låter dig lagra färre SKU:er. Leverantörer som erbjuder korsreferens för reservdelar eller omvänd konstruktion håller äldre maskiner igång efter att den ursprungliga tillverkaren slutat stödja dem.
Proffs
- Stark eftermarknadspotential
- Förutsägbar slitdelförbrukning, vilket gör ombeställningar lättare att planera
Nackdelar
- Förfalskade eller icke-matchande slitdelar är vanliga i lågpriskanaler
Verifiera innan du köper:
- Måttritningar för varje slitdel, kontrollerade mot dina nuvarande liners och däck
- Materialcertifikat för varje produktionsparti
- Ett skriftligt åtagande om reservdelar i dagar, inte en "typisk ledtid"
Exempel: Anta att en växt kör käkkrossar med slitna kindplattor. Om en leverantörs ritningar inte stämmer överens med originalprofilen kan de nya plattorna passa dåligt och slitas ojämnt. Beställ ett provset innan du undertecknar ett flerårskontrakt.
Börja välja från genomströmning, materialhårdhet och platsförhållanden, eftersom dessa anger slitagehastigheten. Behandla detta som en fungerande checklista, inte en beprövad rankning.
Rekommendation: 3,5/5. Bäst för OEM-tillverkare och anläggningsbyggare som behöver ramar, skärmdäck och utbytbara slitdelar med pålitlig leverans. Mindre lämpad för köpare som bara jagar det lägsta enhetspriset.
Leverantörer av lyft- och hanteringsmaskiner: Certifiering först
Välj lyft- och hanteringsleverantörer som bevisar certifiering innan du jämför priser. För OEM-tillverkare som bygger hissar, portaler och hanteringsramar avgör säkerhetscertifiering och belastningsklasser om en produkt överhuvudtaget kan komma in på marknaden.
Dokumenterad lasttestning och klassificering minskar efterlevnadsrisken. Tydliga belastningsdata påskyndar också köparens och försäkringsgivarens godkännande.
Verifiera dessa tre dokument först:
- Lasttestrapporter som visar den nominella kapaciteten och den applicerade testbelastningen.
- Klassificering enligt en erkänd standard, såsom ISO 4301 för kranar.
- CE eller motsvarande försäkran om överensstämmelse.
Begär original, inte sammanfattningar. Bekräfta att den nominella belastningen på rapporten överensstämmer med märkskylten och databladet.
Fördelar: Etablerade leverantörer tillhandahåller vanligtvis överensstämmelseklar dokumentation och ett starkare säkerhetsregister.
Nackdelar: Certifiering höjer enhetspriset. Vissa lågprismärken uppger belastningsklasser utan testbevis bakom dem.
Vissa köpare accepterar lågkostnadsbetyg för lätt användning. En klassificering som inte stöds misslyckas dock i det ögonblick en inspektör ber om testrapporten.
Rekommendationsvärde: 4,5/5 för OEM-tillverkare vars marknadstillträde beror på certifierade belastningsklasser.
Vanliga CNC-inköpsmisstag och den dolda kostnaden för den billigaste offerten
Den billigaste offerten kostar ofta mest. De flesta OEM-inköpsfel kommer från att enbart jämföra enhetspriser och ignorera omarbetning, ledtidsvariationer och reservdelsrisk.
Jämför varje offert på tre kostnader:
- Effektiv kostnad per bra del. Dela enhetspriset med din avkastning. En del av $18,00 med 6% skrot kostar cirka $19,15 per bra bit.
- Ledtidsavvikelse. Be om den angivna ledtiden och den faktiska tidtabellen. En slip på några veckor kan stoppa en rad längre än prisgapet räddar.
- Reservdelsrisk. Bekräfta att leverantören kommer att ha samma toleranser på beställning 20, inte bara den första batchen.
Vissa köpare hävdar att billiga leverantörer passar icke-kritiska delar. Det gör de, för överdrag, skydd och stall-efterfrågan föremål med lösa toleranser som leverantören har bevisat att den håller. Felet är att tillämpa den logiken på en slitdel som stoppar en kross.
Hypotetiskt scenario (ersätt med dina egna siffror): Två offerter för en 500-delar per år.
- Leverantör A: 18,00 USD per styck, 6 % skrot, 8 veckors ledtid. Effektiv kostnad: 19,15 USD per bra del, eller 9 574 USD per år.
- Leverantör B: 21,50 USD per styck, 1 % skrot, 3 veckors ledtid. Effektiv kostnad: 21,72 USD per bra del, eller 10 860 USD per år.
Leverantör A ser billigare ut med cirka 1 300 USD per år. Antag nu en tredagars lagerutbud från en sen leverans, med antagna $3 000 per dag av driftstopp. Det lägger till 9 000 $, så leverantör A uppgår till cirka 18 600 $ mot leverantör B:s 10 860 $.
Dina nummer kommer att ändra svaret. Kör den här matematiken med dina egna skrotpriser, lagerkostnader och offerter innan du tilldelar kontraktet.
Slutsats
Tre takeaways går igenom listan. Välj först maskintyp efter delfamilj, komplexitet och batchstorlek innan du jämför leverantörer. För det andra, bedöm leverantörer på totalkostnad, inklusive omarbetning, ledtidsvariationer och reservdelars tillgänglighet, inte bara det angivna priset. För det tredje, verifiera påståenden med testrapporter, certifikat och skriftliga åtaganden snarare än marknadsföringsspråk.
Ditt nästa steg är praktiskt. Välj de två- eller tredelade familjerna som driver det mesta av dina utgifter, hämta det senaste året med offerter och omarbetningsdata och kör dem genom det fungerade scenariot med dina egna siffror. Begär sedan verifieringsdokumenten som anges i varje avsnitt från två eller tre leverantörer per kategori och jämför deras svar.






