Antes de solicitar a carcasa do martillo hidráulico dunha fábrica de pezas de mecanizado CNC personalizada, os compradores deben verificar moito máis que o prezo unitario cotizado. O RFQ debe definir claramente a revisión do debuxo aprobado, os requisitos de materiais, a estrutura fabricada ou soldada, o alcance do mecanizado CNC, as interfaces críticas de axuste, as tolerancias, os puntos de inspección, a identificación, o embalaxe e as condicións de entrega. Para unha carcasa estrutural, os problemas máis caros adoitan aparecer cando estes elementos son interpretados de forma diferente polo comprador e o provedor: un patrón de buracos pode ser dimensionalmente aceptable pero referenciado a partir dun dato incorrecto, unha cara de acoplamento pode omitirse do ámbito de mecanizado ou un conxunto soldado pode distorsionarse antes do mecanizado final da interface. Un paquete controlado de debuxo e inspección fai que as cotizacións e a aceptación posterior sexan comparables.
Por que as ordes de vivendas de rompedores hidráulicos precisan máis que un debuxo básico
Unha carcasa de interruptor hidráulico non é só unha peza de placa cortada a un contorno. Desde a perspectiva da adquisición, é un conxunto estrutural que debe encaixar os compoñentes circundantes, manter os espazos libres internos e externos necesarios e chegar nunha condición que admita a montaxe sen unha revisión non planificada. É por iso que un PDF básico que amose a lonxitude total, o ancho e a altura raramente é suficiente para a avaliación do provedor.
O comprador debe separar tres tipos de información. Primeiro é a definición do deseño: xeometría, material, soldaduras, características de mecanizado e revisión. En segundo lugar, é o ámbito de fabricación: que pezas fabrica o provedor, que superficies ou orificios se mecanizan, se se inclúen os compoñentes adquiridos e que operacións son responsabilidade do comprador. En terceiro lugar, é a definición de aceptación: que funcións son críticas, como se inspeccionan e que rexistros deben acompañar a peza.
Estas capas interactúan. Se o debuxo mostra un orificio pero o RFQ non indica se está acabado mecanizado despois da soldadura, un provedor pode citar un branco soldado mentres outro cita unha carcasa completa. O número máis baixo non é entón un prezo máis baixo para a mesma peza; é un ámbito diferente.
Listas WLD compoñentes estruturais de maquinaria de construción como parte da súa gama de produtos. Para a adquisición de vivendas de rompedores hidráulicos, ese contexto de categoría só é útil despois de que o comprador defina o debuxo exacto e o límite de fabricación da propia vivenda.
Que debuxos e detalles das especificacións deben proporcionar os compradores?
O RFQ debe comezar cun paquete técnico controlado. Como mínimo, ese paquete debe identificar a revisión actual do debuxo 2D, calquera modelo 3D compatible, especificación do material, requisitos de soldadura mostrados no debuxo, datos de mecanizado, tolerancias, requisitos de tratamento de superficie, se é o caso, e as características que afectan á montaxe.
Cando se fornece un modelo 3D, debería soportar o debuxo acotado en lugar de substituír. O comprador aínda necesita unha regra clara para a que o documento controle dimensións, tolerancias e aceptación. En caso contrario, o provedor pode fabricar xeometría nominal a partir do modelo mentres o comprador inspecciona posteriormente contra dimensións que nunca foron tratadas como requisitos de control.
O material tamén debe ser máis preciso que o "aceiro". O comprador debe indicar a designación do material requirida ou a política equivalente aprobada na especificación de compra. Se se permiten substitucións, o provedor debe declarar a alternativa proposta antes da produción en lugar de realizar un cambio silencioso en función da dispoñibilidade local.
Para unha carcasa fabricada, o paquete de debuxo tamén debe facer comprensible a secuencia de montaxe. Deberán ser visibles a identificación de placas ou subcompoñentes, localizacións de soldadura, tolerancias de mecanizado cando sexa necesario e calquera operación posterior á fabricación que teña importancia para a xeometría final. O obxectivo non é dicirlle á fábrica como fabricar cada paso; é evitar que un provedor cotice unha condición de acabado diferente da que espera o comprador.
| Requisito de RFQ | Entrada do comprador | Punto de revisión de provedores |
| Control de debuxo | Debuxo 2D, revisión, modelo 3D compatible | Confirme o documento de control e calquera conflito entre ficheiros |
| Material | Especificación do material requirido e regra de substitución | Confirmar o material ofrecido e declarar alternativas |
| Fabricación | Debuxo de montaxe, símbolos de soldadura, compoñentes incluídos | Confirme o alcance fabricado e os elementos excluídos |
| Mecanizado | Características mecanizadas, datums e tolerancias | Confirme que funcións están acabadas e en que fase |
| Remate | Requisitos de tratamento de superficie ou superficie protexida mecanizada | Confirme a condición subministrada e os límites de enmascaramento/protección |
| Aceptación | Dimensións críticas, rexistros de inspección, aprobación da mostra | Confirmar o método de inspección e o alcance da documentación |
Que alcance de mecanizado e soldadura debe confirmarse?
A cuestión clave de adquisición non é se a fábrica pode "facer mecanizado CNC". É que interfaces necesitan mecanizado CNC, cando ese mecanizado se produce en relación á fabricación e que características soldadas poden influír na xeometría final.
Para unha vivenda construída a partir de seccións soldadas, a entrada de calor e a restrición poden cambiar a xeometría local. Se se mecaniza un orificio, unha cara de montaxe ou un patrón de orificios de axuste crítico antes de que se complete a soldadura importante, a distorsión posterior pode cambiar a súa relación co resto do conxunto. Por ese motivo, os compradores deben identificar cales son as características que deben controlarse na condición de soldadura rematada e pedirlle ao provedor que explique a ruta do proceso proposta.
A revisión do proceso debe responder preguntas como:
- Que compoñentes se cortan ou se preparan antes da soldadura?
- Que características se mecanizan en bruto, se as hai, antes da fabricación?
- Que orificios, caras, ranuras ou patróns de buracos se acaban mecanizados despois da fabricación?
- Que esquema de datos se utiliza para establecer a configuración final de mecanizado?
- Que sobremesa de mecanizado esixe o debuxo ou o proceso acordado?
- ¿Instálanse os accesorios soldados antes ou despois do mecanizado final da interface?
- O comprador require algunha operación específica de tratamento térmico ou de xestión do estrés?
- Que compoñentes, pasadores, casquillos, fixadores ou tapas comprados están incluídos ou excluídos?
A fábrica non precisa revelar detalles do proceso propietario, pero debería proporcionar unha lóxica de proceso suficiente para que o comprador entenda que a ruta citada pode entregar as interfaces definidas polo debuxo. Se o provedor propón unha secuencia diferente da suposición do comprador, a diferenza debe revisarse antes de que se publique a orde de compra.
Que dimensións da interface e do conxunto deberían comprobarse?
A aceptación da carcasa do interruptor hidráulico debe priorizar as características que determinan se a carcasa se adapta ao equipo de acoplamento. As dimensións xerais importan, pero os problemas de montaxe adoitan ser causados por relacións entre características e non por unha dimensión illada.
As relacións típicas de axuste crítico poden incluír a posición da cara de acoplamento, a distancia entre o centro do orificio, a localización do patrón do burato, o paralelismo ou a perpendicularidade onde se especifique, a distancia entre os elementos estruturais, a simetría sobre unha liña central definida e a posición dos soportes ou puntos de conexión. A lista exacta depende do debuxo do comprador; non se debe deducir dunha carcasa de interruptor hidráulico xenérico.
Un enfoque útil é clasificar as dimensións do debuxo en tres grupos:
- montaxe crítica — dimensións que controlan directamente o axuste ao interruptor, o soporte ou a estrutura de acoplamento;
- depuración funcional — dimensións que impidan interferencias ou preservan o movemento necesario e o acceso ao servizo;
- fabricación xeral — dimensións que aínda precisan de control pero que non determinan de forma independente a montaxe.
Esta clasificación axuda ao provedor a centrar o esforzo de inspección onde unha desviación xeraría a maior consecuencia de adquisición. Un bordo de placa non crítico que sexa lixeiramente diferente dentro da súa tolerancia permitida non é o mesmo risco que unha interface de montaxe mal colocada que impide a montaxe.
O comprador tamén debe confirmar a lóxica de datos. Se o comprador e o provedor inspeccionan o mesmo patrón de buracos desde diferentes superficies de referencia, ambos poden producir informes de medición "correctos" que non describan realmente a mesma relación xeométrica. O debuxo aprobado debe establecer o dato e a referencia de inspección utilizados para a aceptación.
Como deberían os compradores discutir os requisitos de inspección coa fábrica?
Os requisitos de inspección deben estar vinculados ao debuxo e ao risco, non copiados dunha lista de verificación de calidade xenérica. Para cada característica crítica, a RFQ debe indicar o que se debe verificar, cando se debe verificar e que probas espera o comprador.
Para un primeiro artigo ou mostra de preprodución, os compradores poden requirir un informe dimensional que abrangue interfaces críticas e dimensións xerais seleccionadas. Se o debuxo controla a calidade da soldadura, a identidade do material, o acabado superficial ou outra característica, o plan de aceptación deberá incluír a correspondente evidencia. Cando se requiran probas non destrutivas, inspección especial ou un método de aceptación específico, ese requisito debe vir da especificación ou debuxo do proxecto en lugar de ser inventado polo provedor.
| Punto de control de vivenda | Risco se falta | Método de verificación |
| Revisión de debuxo | O provedor fabrica unha configuración obsoleta | PO e rexistro de inspección fan referencia á revisión aprobada |
| Identidade material | O material non aprobado entra en produción | Revisar a documentación do material do provedor requirida polo PO |
| Interfaces de acoplamento | A vivenda non pode montarse co equipo circundante | Informe de cotas fronte a dados de trazado e tolerancias |
| Agujeros/caras mecanizados | O axuste, o aliñamento ou a separación poden ser incorrectos | Verificar as dimensións finais mecanizadas despois das operacións de fabricación relevantes |
| Estrutura soldada | A distorsión ou a fabricación incompleta poden afectar á xeometría final | Comprobacións visuais/dimensionais e calquera inspección especificada polo proxecto |
| Protección superficial | As superficies mecanizadas poden corroerse ou chegar danadas | Recepción da comprobación contra a protección acordada e as condicións de embalaxe |
O provedor tamén debe indicar como se manexan as características non conformes. Non se debe reparar, volver a mecanizar ou aceptar unha desviación por suposto se cambia unha interface controlada por debuxo. O comprador necesita unha ruta clara de aprobación de desvío antes do envío.
Que detalles de embalaxe e entrega afectan ás pezas estruturais pesadas?
A embalaxe forma parte da condición da peza rematada. Unha carcasa de martillo hidráulico pode saír da fábrica correctamente dimensionalmente e chegar aínda inutilizable se as caras mecanizadas, os orificios ou as áreas de conexión danan durante o transporte.
O RFQ debe identificar cales son as superficies que necesitan protección contra a corrosión, se as interfaces mecanizadas requiren tapas ou protectores físicos, como se bloquea ou restrinxe a carcasa na caixa ou no patín e cales puntos de elevación ou manipulación se poden utilizar durante a loxística. Se se empacan varias carcasas xuntas, non se debe permitir que as pezas entren en contacto nas superficies acabadas.
A identificación é igualmente importante para a subministración de OEM. Cada parte ou paquete embalado debe ser rastrexable ata a orde de compra, a revisión do deseño e a cantidade esperada polo receptor. Se o comprador ten un formato de código de barras, etiqueta ou número de peza, inclúao na especificación do embalaxe antes da produción.
As condicións de entrega tamén deben definir o que se inclúe na cotización: embalaxe de exportación, palé/deslizante, materiais de protección, bolsa de documentación, compoñentes soltos de reposición e calquera marco de transporte especial. De novo, o obxectivo é a comparabilidade das cotizacións. O "prezo unitario" dun provedor pode incluír un deslizamento de exportación robusto mentres que outro asume un transporte doméstico solto.
Lista de verificación de RFQ para proxectos de vivendas de rompedores hidráulicos
Un RFQ completo para a carcasa do interruptor hidráulico personalizado debe incluír información suficiente para que a fábrica devolva unha cotización técnicamente comparable. As entradas críticas son:
- debuxo e revisión 2D aprobados;
- modelo 3D compatible se está dispoñible;
- requisito material e política de substitución;
- cantidade necesaria e fase de prototipo/produción;
- alcance de montaxe fabricado ou soldado;
- compoñentes comprados incluídos e excluídos;
- características que requiren mecanizado CNC;
- referencias de mecanizado e tolerancias de debuxo;
- interfaces críticas para a montaxe;
- tratamento superficial necesario e áreas protexidas;
- requisitos de inspección e documentación;
- requisitos de aprobación de mostra ou primeiro artigo;
- proceso de control de desviación;
- requisitos de identificación e trazabilidade das pezas;
- requisitos de embalaxe e protección contra a corrosión;
- destino e base de entrega.
A resposta do provedor non debe limitarse a un prezo. Solicita o alcance confirmado, as hipóteses do proceso, as desviacións propostas, a inspección incluída, o alcance do embalaxe, a información proporcionada polo comprador que aínda falta e calquera configuración alternativa. Esta é a información que permite a un comprador OEM comparar provedores coa mesma definición de peza acabada.
Como avaliar unha fábrica de pezas de mecanizado CNC personalizada antes de realizar o pedido
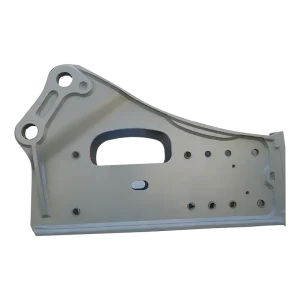
Unha avaliación útil de fábrica debería seguir o proxecto de vivenda do interruptor hidráulico en si en lugar dunha auditoría xenérica do provedor. A pregunta máis relevante é se a fábrica pode revisar, fabricar, inspeccionar e controlar a combinación exacta de estrutura soldada e interfaces mecanizadas definidas polo comprador.
Antes de aprobar un provedor, revise como xestiona a revisión do debuxo, as preguntas técnicas, as substitucións de materiais, a planificación do proceso, o mecanizado de interfaces críticas, a inspección do primeiro artigo, a non conformidade e o envasado. Solicite unha resposta técnica de mostra ao RFQ: que funcións clasifica a fábrica como críticas de axuste, que supostos de fabricación fixo e que información aínda necesita do comprador?
O obxectivo Carcasa de interruptor hidráulico Pódese usar como referencia de produto para o ámbito de compoñente estrutural de maquinaria de construción de WLD. Os datos actuais do cliente admiten o posicionamento de WLD como fabricante OEM de compoñentes estruturais de maquinaria baseados nos debuxos dos clientes, pero non proporcionan probas dun grao de material específico, capacidade de tolerancia, equipamento de inspección, certificación, prazo de entrega ou capacidade de produción para esta carcasa. Polo tanto, eses elementos deberían confirmarse proxecto por proxecto.
Para a comparación de provedores, pódese organizar unha avaliación práctica en torno a:
- interpretación técnica — a fábrica identifica a información de debuxo que falta ou está en conflito antes de citar?
- control de alcance — A cotización separa claramente a fabricación, o mecanizado, os compoñentes subministrados e as exclusións;
- control de interface — O proceso proposto protexe a xeometría de axuste crítico definida polo debuxo?
- lóxica de inspección — son puntos de inspección vinculados ás dimensións críticas e ao plan de aceptación do comprador;
- control de cambios — Son substitucións e desviacións presentadas antes da produción ou do envío;
- protección de entrega — Os embalaxes protexen as superficies mecanizadas e críticas para a montaxe.
Unha vez controlados o paquete de deseño e os criterios de avaliación, os compradores poden enviar o proxecto a través de WLD contacto e páxina de RFQ co debuxo da vivenda, alcance de fabricación requirido e expectativas de aceptación xa definidas.






