Antes de solicitar a carcaça do rompedor hidráulico de uma fábrica de peças de usinagem CNC personalizadas, os compradores devem verificar muito mais do que o preço unitário cotado. A RFQ deve definir claramente a revisão do desenho aprovado, requisitos de material, estrutura fabricada ou soldada, escopo de usinagem CNC, interfaces críticas de ajuste, tolerâncias, pontos de inspeção, identificação, embalagem e condição de entrega. Para um alojamento estrutural, os problemas mais caros geralmente aparecem quando esses itens são interpretados de forma diferente pelo comprador e pelo fornecedor: um padrão de furo pode ser dimensionalmente aceitável, mas referenciado a partir de um dado errado, uma face correspondente pode ser omitida do escopo de usinagem ou uma montagem soldada pode distorcer antes da usinagem da interface final. Um pacote controlado de desenho e inspeção torna as cotações e a aceitação posterior comparáveis.
Por que os pedidos de carcaças de disjuntores hidráulicos precisam de mais do que um desenho básico
A carcaça do rompedor hidráulico não é apenas um pedaço de placa cortado em um contorno. Do ponto de vista da aquisição, é uma montagem estrutural que deve ajustar-se aos componentes adjacentes, manter as folgas internas e externas exigidas e chegar em uma condição que suporte a montagem sem retrabalho não planejado. É por isso que um PDF básico mostrando comprimento, largura e altura totais raramente é suficiente para a avaliação do fornecedor.
O comprador precisa separar três tipos de informações. A primeira é a definição do projeto: geometria, material, soldas, recursos de usinagem e revisão. Em segundo lugar está o escopo da fabricação: quais peças o fornecedor fabrica, quais superfícies ou furos são usinados, se algum componente adquirido está incluído e quais operações permanecem de responsabilidade do comprador. A terceira é a definição de aceitação: quais recursos são críticos, como são inspecionados e quais registros devem acompanhar a peça.
Essas camadas interagem. Se o desenho mostrar um furo, mas a RFQ não indicar se ele foi usinado com acabamento após a soldagem, um fornecedor poderá cotar uma peça bruta soldada enquanto outro cotará um alojamento completo. O número mais baixo não é então um preço mais baixo para a mesma peça; é um escopo diferente.
Listas WLD componentes estruturais de máquinas de construção como parte de sua linha de produtos. Para a aquisição de alojamentos para rompedores hidráulicos, esse contexto de categoria só é útil depois que o comprador tiver definido o desenho exato e o limite de fabricação do próprio alojamento.
Quais detalhes de desenho e especificação os compradores devem fornecer?
A RFQ deve começar com um pacote técnico controlado. No mínimo, esse pacote deve identificar a revisão atual do desenho 2D, qualquer modelo 3D de suporte, especificação de material, requisitos de soldagem mostrados no desenho, dados de usinagem, tolerâncias, requisitos de tratamento de superfície, se aplicável, e os recursos que afetam a montagem.
Quando for fornecido um modelo 3D, ele deverá apoiar, e não substituir, o desenho cotado. O comprador ainda precisa de uma regra clara para qual documento controla dimensões, tolerâncias e aceitação. Caso contrário, o fornecedor poderá fabricar a geometria nominal a partir do modelo, enquanto o comprador inspeciona posteriormente as dimensões que nunca foram tratadas como requisitos de controle.
O material também precisa ser mais preciso do que o “aço”. O comprador deve indicar a designação do material necessário ou a política equivalente aprovada nas especificações de compra. Se as substituições forem permitidas, o fornecedor deverá declarar a alternativa proposta antes da produção, em vez de fazer uma alteração silenciosa com base na disponibilidade local.
Para um alojamento fabricado, o pacote de desenhos também deve tornar compreensível a sequência de montagem. A identificação da placa ou subcomponente, os locais das soldas, as tolerâncias de usinagem quando necessário e quaisquer operações pós-fabricação que importem para a geometria final devem estar visíveis. O objetivo não é dizer à fábrica como fabricar cada etapa; é para evitar que um fornecedor cite uma condição final diferente daquela que o comprador espera.
| Requisito de RFQ | Entrada do comprador | Ponto de revisão do fornecedor |
| Controle de desenho | Desenho 2D, revisão, modelo 3D de suporte | Confirme o documento de controle e qualquer conflito entre arquivos |
| Materiais | Especificação de material necessária e regra de substituição | Confirmar material oferecido e declarar alternativas |
| Fabricação | Desenho de montagem, símbolos de solda, componentes incluídos | Confirme o escopo fabricado e os itens excluídos |
| Usinagem | Recursos usinados, referências e tolerâncias | Confirme quais recursos são usinados com acabamento e em que estágio |
| Concluir | Tratamento de superfície ou requisitos de superfície usinada protegida | Confirme a condição fornecida e os limites de mascaramento/proteção |
| Aceitação | Dimensões críticas, registros de inspeção, aprovação de amostras | Confirme o método de inspeção e o escopo da documentação |
Qual escopo de usinagem e soldagem deve ser confirmado?
A principal questão de aquisição não é se a fábrica pode “fazer usinagem CNC”. É importante saber quais interfaces precisam de usinagem CNC, quando essa usinagem ocorre em relação à fabricação e quais recursos soldados podem influenciar a geometria final.
Para um alojamento construído a partir de seções soldadas, a entrada de calor e a restrição podem alterar a geometria local. Se um furo, face de montagem ou padrão de furo crítico para ajuste for usinado antes da conclusão da soldagem principal, a distorção posterior poderá alterar sua relação com o restante da montagem. Por esse motivo, os compradores devem identificar quais características devem ser controladas na condição soldada acabada e solicitar ao fornecedor que explique a rota de processo proposta.
A revisão do processo deve responder a perguntas como:
- Quais componentes são cortados ou preparados antes da soldagem?
- Quais recursos são usinados em desbaste, se houver, antes da fabricação?
- Quais furos, faces, ranhuras ou padrões de furos são usinados após a fabricação?
- Qual esquema de referência é usado para estabelecer a configuração final da usinagem?
- Qual margem de usinagem é exigida pelo desenho ou processo acordado?
- Os acessórios soldados são instalados antes ou depois da usinagem da interface final?
- O comprador exige alguma operação específica de tratamento térmico ou gerenciamento de tensão?
- Quais componentes, pinos, buchas, fixadores ou tampas adquiridos estão incluídos ou excluídos?
A fábrica não precisa revelar detalhes proprietários do processo, mas deve fornecer lógica de processo suficiente para que o comprador entenda que a rota cotada pode entregar as interfaces definidas pelo desenho. Caso o fornecedor proponha uma sequência diferente da suposição do comprador, a diferença deverá ser revisada antes da liberação do pedido de compra.
Quais dimensões de interface e montagem devem ser verificadas?
A aceitação da carcaça do rompedor hidráulico deve priorizar os recursos que determinam se a carcaça se ajusta ao equipamento correspondente. As dimensões gerais são importantes, mas os problemas de montagem geralmente são causados por relacionamentos entre recursos, e não por uma dimensão isolada.
As relações típicas de ajuste crítico podem incluir a posição da face correspondente, a distância do centro do furo, a localização do padrão do furo, o paralelismo ou a perpendicularidade quando especificado, a folga entre os membros estruturais, a simetria em relação a uma linha central definida e a posição dos suportes ou pontos de conexão. A lista exata depende do desenho do comprador; isso não deve ser inferido de um alojamento de rompedor hidráulico genérico.
Uma abordagem útil é classificar as dimensões do desenho em três grupos:
- crítico de montagem — dimensões que controlam diretamente o ajuste ao disjuntor, suporte ou estrutura correspondente;
- folga funcional — dimensões que evitem interferências ou preservem o movimento necessário e o acesso ao serviço;
- fabricação geral — dimensões que ainda precisam de controle, mas não determinam a montagem de forma independente.
Esta classificação ajuda o fornecedor a concentrar o esforço de inspeção onde um desvio criaria a maior consequência na aquisição. Uma borda de placa não crítica ligeiramente diferente dentro de sua tolerância permitida não representa o mesmo risco que uma interface de montagem mal posicionada que impede a montagem.
O comprador também deve confirmar a lógica do dado. Se o mesmo padrão de furo for inspecionado a partir de diferentes superfícies de referência pelo comprador e pelo fornecedor, ambos poderão produzir relatórios de medição “corretos” que na verdade não descrevem a mesma relação geométrica. O desenho aprovado deve estabelecer o ponto de referência e a referência de inspeção utilizados para aceitação.
Como os compradores devem discutir os requisitos de inspeção com a fábrica?
Os requisitos de inspeção devem estar vinculados ao desenho e ao risco, e não copiados de uma lista de verificação genérica de qualidade. Para cada característica crítica, a RFQ deve indicar o que deve ser verificado, quando deve ser verificado e quais evidências o comprador espera.
Para um primeiro artigo ou amostra de pré-produção, os compradores podem exigir um relatório dimensional abrangendo interfaces críticas e dimensões gerais selecionadas. Se a qualidade da solda, a identidade do material, o acabamento superficial ou outra característica for controlada pelo desenho, o plano de aceitação deverá incluir as evidências correspondentes. Quando forem necessários ensaios não destrutivos, inspeção especial ou um método de aceitação específico, esse requisito deve vir da especificação ou desenho do projeto, e não ser inventado pelo fornecedor.
| Posto de verificação de habitação | Risco se estiver faltando | Método de verificação |
| Revisão de desenho | Fornecedor fabrica uma configuração obsoleta | O PO e o registro de inspeção fazem referência à revisão aprovada |
| Identidade material | Material não aprovado entra em produção | Revise a documentação do material do fornecedor exigida pelo PO |
| Interfaces de acasalamento | A caixa não pode ser montada com equipamentos adjacentes | Relatório de dimensões em relação aos pontos de referência e tolerâncias do desenho |
| Furos/faces usinadas | Ajuste, alinhamento ou folga podem estar incorretos | Verifique as dimensões finais usinadas após operações de fabricação relevantes |
| Estrutura soldada | Distorção ou fabricação incompleta podem afetar a geometria final | Verificações visuais/dimensionais e qualquer inspeção especificada pelo projeto |
| Proteção de superfície | Superfícies usinadas podem corroer ou chegar danificadas | Recebendo cheque em relação à proteção acordada e condição de embalagem |
O fornecedor também deve indicar como as características não conformes são tratadas. Um desvio não deve ser reparado, reusinado ou aceito por suposição se alterar uma interface controlada por desenho. O comprador precisa de uma rota clara de aprovação de desvio antes do envio.
Quais detalhes de embalagem e entrega afetam peças estruturais pesadas?
A embalagem faz parte da condição da peça acabada. A carcaça do rompedor hidráulico pode sair da fábrica dimensionalmente correta e ainda assim chegar inutilizável se as faces usinadas, furos ou áreas de conexão forem danificadas durante o transporte.
A RFQ deve identificar quais superfícies precisam de proteção contra corrosão, se as interfaces usinadas exigem tampas ou proteções físicas, como o alojamento é bloqueado ou retido na caixa ou no patim e quais pontos de içamento ou manuseio podem ser usados durante a logística. Se vários alojamentos forem embalados juntos, as peças não deverão entrar em contato umas com as outras nas superfícies acabadas.
A identificação é igualmente importante para o fornecimento OEM. Cada peça embalada ou pacote deve ser rastreável até o pedido de compra, revisão do desenho e quantidade esperada pelo destinatário. Se o comprador tiver formato de código de barras, etiqueta ou número de peça, inclua-o nas especificações da embalagem antes da produção.
Os termos de entrega também devem definir o que está incluído na cotação: embalagem de exportação, palete/skid, materiais de proteção, bolsa de documentação, componentes sobressalentes soltos e qualquer estrutura especial de transporte. Novamente, o objetivo é a comparabilidade das cotações. O “preço unitário” de um fornecedor pode incluir uma forte derrapagem nas exportações, enquanto outro pressupõe um transporte interno frouxo.
Lista de verificação de RFQ para projetos de alojamento de disjuntores hidráulicos
Uma solicitação de cotação completa para carcaça de rompedor hidráulico personalizada deve incluir informações suficientes para que a fábrica retorne uma cotação tecnicamente comparável. As entradas críticas são:
- desenho e revisão 2D aprovados;
- suporte para modelo 3D, se disponível;
- exigência de materiais e política de substituição;
- quantidade necessária e estágio de protótipo/produção;
- escopo de montagem fabricada ou soldada;
- componentes adquiridos incluídos e excluídos;
- recursos que requerem usinagem CNC;
- referências de usinagem e tolerâncias de desenho;
- interfaces críticas de montagem;
- tratamento de superfície necessário e áreas protegidas;
- requisitos de inspeção e documentação;
- requisitos de aprovação de amostra ou primeiro artigo;
- processo de controle de desvios;
- requisitos de identificação e rastreabilidade de peças;
- requisitos de embalagem e proteção contra corrosão;
- base de destino e entrega.
A resposta do fornecedor não deve limitar-se a um preço. Solicite o escopo confirmado, as suposições do processo, os desvios propostos, a inspeção incluída, o escopo da embalagem, as informações fornecidas pelo comprador ainda faltantes e qualquer configuração alternativa. Esta é a informação que permite a um comprador OEM comparar fornecedores na mesma definição de peça acabada.
Como avaliar uma fábrica de peças de usinagem CNC personalizadas antes de fazer o pedido
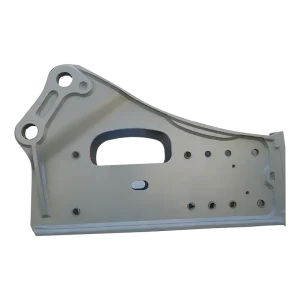
Uma avaliação útil da fábrica deve seguir o próprio projeto do alojamento do rompedor hidráulico, em vez de uma auditoria genérica do fornecedor. A questão mais relevante é se a fábrica pode revisar, fabricar, inspecionar e controlar a combinação exata de estrutura soldada e interfaces usinadas definidas pelo comprador.
Antes de aprovar um fornecedor, analise como ele lida com a revisão de desenhos, questões técnicas, substituições de materiais, planejamento de processos, usinagem de interfaces críticas, inspeção do primeiro artigo, não conformidades e embalagens. Peça um exemplo de resposta técnica à RFQ: quais recursos a fábrica classifica como críticos para adequação, quais suposições de fabricação ela fez e quais informações ela ainda precisa do comprador?
O alvo Carcaça do disjuntor hidráulico página pode ser usada como referência de produto para o escopo de componentes estruturais de máquinas de construção do WLD. Os dados atuais do cliente apoiam o posicionamento da WLD como fabricante OEM de componentes estruturais de máquinas com base em desenhos do cliente, mas não fornecem evidências de um tipo de material específico, capacidade de tolerância, equipamento de inspeção, certificação, prazo de entrega ou capacidade de produção para esta caixa. Esses itens devem, portanto, ser confirmados projeto por projeto.
Para comparação de fornecedores, uma avaliação prática pode ser organizada em torno de:
- interpretação técnica — a fábrica identifica informações de desenho faltantes ou conflitantes antes da cotação;
- controle de escopo — a cotação separa claramente fabricação, usinagem, componentes fornecidos e exclusões;
- controle de interface — o processo proposto protege a geometria crítica de ajuste definida pelo desenho;
- lógica de inspeção — os pontos de inspeção estão vinculados às dimensões críticas e ao plano de aceitação do comprador;
- controle de mudanças — são substituições e desvios apresentados antes da produção ou embarque;
- proteção de entrega — a embalagem protege superfícies usinadas e de montagem crítica?
Uma vez controlados o pacote de desenho e os critérios de avaliação, os compradores podem enviar o projeto através do WLD's página de contato e RFQ com desenho da carcaça, escopo de fabricação necessário e expectativas de aceitação já definidas.






