在从定制 CNC 加工零件工厂订购液压破碎锤外壳之前,买家应核实比报价单价更多的内容。询价应明确规定批准的图纸修订、材料要求、制造或焊接结构、数控加工范围、关键配合接口、公差、检验点、标识、包装和交货条件。对于结构外壳,当买方和供应商对这些项目的解释不同时,通常会出现最昂贵的问题:孔图案在尺寸上可能是可接受的,但参考了错误的基准,加工范围可能会省略配合面,或者焊接组件可能在最终界面加工之前变形。受控的绘图和检验包使报价和随后的验收具有可比性。
为什么液压破碎锤外壳订单需要的不仅仅是基本图纸
液压破碎锤外壳不仅仅是一块切割成轮廓的板材。从采购的角度来看,它是一个结构组件,必须适合周围的组件,保持所需的内部和外部间隙,并且达到支持组装而无需计划外返工的状态。这就是为什么显示总体长度、宽度和高度的基本 PDF 很少足以用于供应商评估。
买家需要区分三种信息。首先是设计定义:几何形状、材料、焊缝、加工特征和修订。其次是制造范围:供应商制造哪些零件,加工哪些表面或孔,是否包括任何购买的组件,以及哪些操作仍由买方负责。第三是验收定义:哪些特征是关键的、如何检查它们以及零件必须附带哪些记录。
这些层相互作用。如果图纸显示了孔,但询价未说明焊接后是否经过精加工,则一个供应商可能会报价焊接毛坯,而另一个供应商可能会报价完整的外壳。较低的数字并不是同一零件的较低价格;这是一个不同的范围。
WLD 列表 工程机械结构件 作为其产品系列的一部分。对于液压破碎锤外壳采购,只有在买方定义了外壳本身的准确图纸和制造边界后,该类别上下文才有用。
买家应提供哪些图纸和规格详细信息?
询价应从一个受控的技术包开始。该包至少应标识当前的 2D 图纸修订版、任何支持的 3D 模型、材料规格、图纸所示的焊接要求、加工基准、公差、表面处理要求(如果适用)以及影响装配的特征。
如果提供 3D 模型,它应该支持而不是取代尺寸图。买方仍然需要一个明确的规则来控制尺寸、公差和验收。否则,供应商可能会根据模型制造标称几何形状,而买方随后会根据从未被视为控制要求的尺寸进行检查。
材料还需要比“钢”更精确。买方应在采购规范中注明所需的材料名称或批准的同等政策。如果允许替代,供应商应在生产前声明提议的替代方案,而不是根据当地的供应情况进行默默的改变。
对于装配式外壳,绘图包还应使组装顺序易于理解。板或子部件标识、焊接位置、所需的加工余量以及对最终几何形状重要的任何后加工操作都应该可见。目标不是告诉工厂如何制造每一步;而是告诉工厂如何制造。这是为了防止供应商引用与买方期望的不同的成品状态。
| 询价要求 | 买家意见 | 供应商审核点 |
| 绘图控制 | 2D绘图、修改、支持3D模型 | 确认控制文档以及文件之间的任何冲突 |
| 材质 | 所需材料规格及替代规则 | 确认提供的材料并声明替代方案 |
| 制造 | 装配图、焊接符号、包含的组件 | 确认编造范围及排除项目 |
| 机械加工 | 加工特征、基准和公差 | 确认哪些特征已完成加工以及在什么阶段完成 |
| 完成 | 表面处理或受保护的加工表面要求 | 确认提供的条件和掩蔽/保护边界 |
| 验收 | 关键尺寸、检验记录、样品批准 | 确认检验方法和文件范围 |
必须确认哪些机加工和焊接范围?
关键的采购问题不在于工厂能否“做数控加工”。它是哪些接口需要 CNC 加工、何时相对于制造进行加工以及哪些焊接特征会影响最终的几何形状。
对于由焊接部分制成的外壳,热输入和约束可能会改变局部几何形状。如果在主要焊接完成之前加工关键配合的孔、安装面或孔图案,则随后的变形可能会改变其与组件其余部分的关系。因此,买家应确定在成品焊接条件下必须控制哪些特征,并要求供应商解释建议的工艺路线。
流程审查应回答以下问题:
- 焊接前切割或准备哪些部件?
- 哪些特征在制造前经过粗加工(如果有)?
- 哪些孔、面、槽或孔图案在制造后进行精加工?
- 使用哪种基准方案来建立最终加工设置?
- 图纸或约定工艺要求多少加工余量?
- 焊接附件是在最终界面加工之前还是之后安装的?
- 买方是否需要任何指定的热处理或应力管理操作?
- 包括或不包括哪些购买的部件、销、衬套、紧固件或盖?
工厂不需要透露专有的工艺细节,但应该提供足够的工艺逻辑,让买家了解所引用的路线可以交付图纸定义的接口。如果供应商提出的顺序与买方的假设不同,则应在下达采购订单之前审核差异。
应检查哪些接口和装配尺寸?
液压破碎锤外壳验收应优先考虑确定外壳是否适合配套设备的功能。总体尺寸很重要,但装配问题通常是由特征之间的关系而不是孤立的一维引起的。
典型的配合关键关系可以包括配合面位置、孔中心距离、孔图案位置、指定的平行度或垂直度、结构构件之间的间隙、关于定义的中心线的对称性以及支架或连接点的位置。具体清单取决于买家的图纸;不应从通用液压破碎锤外壳中推断出这一点。
一种有用的方法是将绘图尺寸分为三组:
- 装配关键型 ——直接控制与断路器、载体或配合结构的配合的尺寸;
- 功能间隙 ——防止干扰或保留所需的移动和服务访问的尺寸;
- 一般制造 — 仍需要控制但不能独立确定装配的尺寸。
这种分类有助于供应商集中检查工作,其中偏差会造成最大的采购后果。非关键板边缘在允许的公差范围内略有不同,与安装接口错位导致无法组装的风险不同。
买方还应确认数据逻辑。如果买方和供应商从不同的参考表面检查相同的孔图案,则双方都可能生成“正确”的测量报告,但实际上并未描述相同的几何关系。批准的图纸应确定用于验收的数据和检验参考。
买家应如何与工厂讨论检验要求?
检查要求应与图纸和风险相关联,而不是从通用质量检查表中复制。对于每个关键功能,询价应说明必须验证的内容、必须验证的时间以及买方期望的证据。
对于第一篇文章或预生产样品,买家可能需要一份涵盖关键接口和选定的一般尺寸的尺寸报告。如果焊接质量、材料特性、表面光洁度或其他特性由图纸控制,则验收计划应包括相应的证据。如果需要无损检测、特殊检查或特定的验收方法,则该要求必须来自项目规范或图纸,而不是由供应商发明。
| 住房检查站 | 丢失风险 | 验证方法 |
| 图纸修改 | 供应商制造了过时的配置 | PO 和检验记录参考已批准的修订 |
| 材质标识 | 未经批准的材料进入生产 | 审查 PO 要求的供应商材料文件 |
| 配合接口 | 外壳不得与周围设备组装 | 根据图纸基准和公差提供尺寸报告 |
| 机加工孔/面 | 配合、对准或间隙可能不正确 | 相关制造操作后验证最终加工尺寸 |
| 焊接结构 | 变形或不完整的制造可能会影响最终的几何形状 | 目视/尺寸检查和任何项目指定的检查 |
| 表面保护 | 机加工表面可能会腐蚀或损坏 | 根据约定的保护和包装条件进行接收检查 |
供应商还应说明如何处理不合格特征。如果偏差改变了绘图控制的界面,则不应修复、重新加工或接受假设。买方在发货前需要有明确的偏差批准路线。
哪些包装和交付细节会影响重型结构部件?
包装是成品状态的一部分。液压破碎锤外壳在出厂时尺寸可能正确,但如果加工面、孔或连接区域在运输过程中损坏,到达时仍然无法使用。
询价应确定哪些表面需要腐蚀保护,机加工接口是否需要盖子或物理防护装置,如何将外壳阻挡或限制在板条箱或滑道上,以及在物流过程中可以使用哪些起重或装卸点。如果多个外壳包装在一起,则不应允许零件在成品表面上相互接触。
标识对于 OEM 供应同样重要。每个包装的零件或捆绑包应可追溯至采购订单、图纸修订和接收方预期的数量。如果买方有条形码、标签或零件编号格式,请在生产前将其包含在包装规格中。
交货条款还应定义报价中包含的内容:出口包装、托盘/垫木、防护材料、文件袋、备用散装部件和任何特殊运输框架。同样,目标是报价的可比性。一个供应商的“单价”可能包括强劲的出口下滑,而另一个供应商则假设国内运输宽松。
液压断路器外壳项目询价清单
定制液压破碎锤外壳的完整询价应包含足够的信息,以便工厂返回一份技术上可比较的报价。关键输入是:
- 批准的二维绘图和修改;
- 支持 3D 模型(如果有);
- 材料要求和替代政策;
- 所需数量和原型/生产阶段;
- 装配式或焊接式装配范围;
- 包括和排除购买的组件;
- 需要数控加工的功能;
- 加工基准和图纸公差;
- 装配关键接口;
- 所需的表面处理和保护区;
- 检查和文件要求;
- 样品或首件批准要求;
- 偏差控制过程;
- 零件标识和可追溯性要求;
- 包装和防腐要求;
- 目的地和交货依据。
供应商的回应不应仅限于价格。询问确认的范围、流程假设、建议的偏差,包括检查、包装范围、买家提供的信息仍然缺失,以及任何替代配置。该信息允许 OEM 买家根据相同的成品部件定义来比较供应商。
订购前如何评估定制数控加工零件工厂
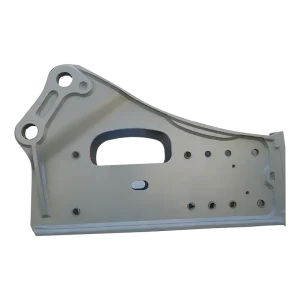
有用的工厂评估应遵循液压破碎锤外壳项目本身,而不是一般的供应商审核。最相关的问题是工厂是否能够审查、制造、检查和控制买方定义的焊接结构和加工接口的精确组合。
在批准供应商之前,请审查其如何处理图纸修改、技术问题、材料替代、工艺规划、关键接口加工、首件检验、不合格品和包装。索取对询价的技术回应样本:工厂将哪些功能归类为关键配件、做出了哪些制造假设以及仍需要买方提供哪些信息?
目标 液压破碎锤外壳 页面可作为WLD工程机械结构件范围的产品参考。目前的客户数据支持WLD作为基于客户图纸的机械结构部件OEM制造商的定位,但没有提供该外壳的具体材料等级、公差能力、检验设备、认证、交货时间或生产能力的证据。因此,这些项目应逐个项目予以确认。
对于供应商比较,可以围绕以下方面进行实际评估:
- 技术解读 ——工厂在报价前是否识别出缺失或冲突的图纸信息;
- 范围控制 — 报价是否明确区分制造、机加工、供应的部件和排除事项;
- 界面控制 ——所提出的流程是否保护了图纸定义的关键配合几何形状;
- 检查逻辑 ——检验点是否与买方的关键尺寸和验收计划相关联;
- 变更控制 ——是在生产或装运前提交的替换和偏差;
- 交货保护 — 包装是否能保护加工和装配关键表面。
一旦图纸包和评估标准得到控制,买家就可以通过WLD的提交项目 联系方式和询价页面 根据外壳图纸,已确定所需的制造范围和验收期望。






