Voordat kopers behuizingen voor hydraulische brekers bestellen bij een op maat gemaakte fabriek voor CNC-bewerkingsonderdelen, moeten kopers veel meer verifiëren dan de opgegeven eenheidsprijs. De offerteaanvraag moet duidelijk de goedgekeurde tekeningrevisie, materiaalvereisten, gefabriceerde of gelaste structuur, CNC-bewerkingsbereik, fit-kritieke interfaces, toleranties, inspectiepunten, identificatie, verpakking en leveringsconditie definiëren. Voor een structurele behuizing verschijnen de duurste problemen vaak wanneer deze items verschillend worden geïnterpreteerd door de koper en de leverancier: een gatenpatroon kan qua afmetingen acceptabel zijn, maar er wordt naar verwezen vanuit het verkeerde referentiepunt, een pasvlak kan worden weggelaten uit de bewerkingsscope, of een gelaste constructie kan vervormen voordat de definitieve interface wordt bewerkt. Een gecontroleerd teken- en inspectiepakket maakt offertes en latere acceptatie vergelijkbaar.
Waarom bestellingen voor hydraulische sloophamers meer nodig hebben dan een basistekening
Een behuizing van een hydraulische sloophamer is niet zomaar een stuk plaat dat op een omtrek is gesneden. Vanuit inkoopperspectief is het een structurele assemblage die in de omliggende componenten moet passen, de vereiste interne en externe speling moet behouden en in een toestand moet komen die assemblage ondersteunt zonder ongepland nabewerking. Dat is de reden waarom een basis-PDF met de totale lengte, breedte en hoogte zelden voldoende is voor leveranciersevaluatie.
De koper moet drie soorten informatie scheiden. De eerste is de ontwerpdefinitie: geometrie, materiaal, lassen, bewerkingskenmerken en revisie. Ten tweede is er de reikwijdte van de productie: welke onderdelen de leverancier fabriceert, welke oppervlakken of boringen worden bewerkt, of er gekochte componenten zijn inbegrepen en welke bewerkingen de verantwoordelijkheid van de koper blijven. Ten derde is er de acceptatiedefinitie: welke kenmerken van cruciaal belang zijn, hoe ze worden geïnspecteerd en welke gegevens bij het onderdeel moeten worden gevoegd.
Deze lagen werken op elkaar in. Als de tekening een boring toont, maar de offerteaanvraag niet vermeldt of deze na het lassen wordt nabewerkt, kan de ene leverancier een gelast stuk werkstuk opgeven, terwijl een andere leverancier een voltooide behuizing vermeldt. Het lagere getal is dan geen lagere prijs voor hetzelfde onderdeel; het is een ander bereik.
WLD-lijsten structurele componenten van bouwmachines als onderdeel van zijn assortiment. Voor de aanschaf van behuizingen voor hydraulische sloophamers is die categoriecontext alleen nuttig nadat de koper de exacte tekening en productiegrens voor de behuizing zelf heeft gedefinieerd.
Welke tekening- en specificatiedetails moeten kopers verstrekken?
De offerteaanvraag moet beginnen met één gecontroleerd technisch pakket. Dat pakket moet op zijn minst de huidige revisie van de 2D-tekening identificeren, eventueel ondersteunend 3D-model, materiaalspecificatie, lasvereisten weergegeven in de tekening, bewerkingsgegevens, toleranties, vereisten voor oppervlaktebehandeling, indien van toepassing, en de kenmerken die van invloed zijn op de assemblage.
Wanneer een 3D-model wordt aangeleverd, moet dit de maattekening ondersteunen in plaats van vervangen. De koper heeft nog steeds een duidelijke regel nodig voor welk document de afmetingen, toleranties en acceptatie controleert. Anders kan de leverancier de nominale geometrie op basis van het model vervaardigen, terwijl de koper later de afmetingen inspecteert die nooit als controlerende vereisten zijn behandeld.
Materiaal moet ook nauwkeuriger zijn dan ‘staal’. De koper dient de vereiste materiaalaanduiding of goedgekeurd gelijkwaardig beleid in de aankoopspecificatie te vermelden. Als vervangingen zijn toegestaan, moet de leverancier het voorgestelde alternatief vóór de productie bekendmaken, in plaats van een stille wijziging door te voeren op basis van lokale beschikbaarheid.
Bij een gefabriceerde behuizing moet het tekenpakket ook de montagevolgorde begrijpelijk maken. Identificatie van platen of subcomponenten, laslocaties, bewerkingstoeslagen waar nodig en alle postfabricagebewerkingen die van belang zijn voor de uiteindelijke geometrie moeten zichtbaar zijn. Het doel is niet om de fabriek te vertellen hoe ze elke stap moeten vervaardigen; het is bedoeld om te voorkomen dat een leverancier een andere eindtoestand prijsgeeft dan de koper verwacht.
| Offerteaanvraagvereiste | Invoer van koper | Beoordelingspunt van leveranciers |
| Controle tekenen | 2D-tekening, revisie, ondersteuning van 3D-model | Bevestig het controledocument en eventuele conflicten tussen bestanden |
| Materiaal | Vereiste materiaalspecificatie en vervangingsregel | Bevestig aangeboden materiaal en geef alternatieven aan |
| Fabricage | Montagetekening, lassymbolen, meegeleverde componenten | Bevestig het verzonnen bereik en de uitgesloten items |
| Bewerking | Bewerkte kenmerken, nulpunten en toleranties | Bevestig welke onderdelen zijn afgewerkt en in welk stadium |
| Afwerking | Oppervlaktebehandeling of vereisten voor beschermd machinaal bewerkt oppervlak | Bevestig de geleverde toestand en grenzen voor maskering/bescherming |
| Acceptatie | Kritische afmetingen, inspectiegegevens, monstergoedkeuring | Bevestig de inspectiemethode en de reikwijdte van de documentatie |
Welk bewerkings- en lasbereik moet worden bevestigd?
De belangrijkste inkoopvraag is niet of de fabriek ‘CNC-bewerkingen kan uitvoeren’. Het is welke interfaces CNC-bewerking nodig hebben, wanneer die bewerking plaatsvindt in relatie tot de fabricage, en welke gelaste kenmerken de uiteindelijke geometrie kunnen beïnvloeden.
Voor een behuizing opgebouwd uit gelaste secties kunnen warmte-inbreng en weerstand de lokale geometrie veranderen. Als een boring, montagevlak of gatenpatroon wordt bewerkt voordat het grote laswerk is voltooid, kan latere vervorming de relatie met de rest van het samenstel veranderen. Om die reden moeten kopers bepalen welke kenmerken moeten worden gecontroleerd in de voltooide gelaste toestand en de leverancier vragen om het voorgestelde procestraject uit te leggen.
De procesevaluatie moet antwoord geven op vragen als:
- Welke componenten worden vóór het lassen gesneden of voorbereid?
- Welke onderdelen worden, indien aanwezig, vóór de fabricage ruw bewerkt?
- Welke boringen, vlakken, sleuven of gatenpatronen worden na de fabricage nabewerkt?
- Welk referentieschema wordt gebruikt om de uiteindelijke bewerkingsinstellingen vast te stellen?
- Welke bewerkingstoeslag is vereist volgens de tekening of het overeengekomen proces?
- Worden gelaste hulpstukken vóór of na de definitieve interfacebewerking geïnstalleerd?
- Heeft de koper een gespecificeerde warmtebehandeling of stressbeheersing nodig?
- Welke gekochte onderdelen, pennen, bussen, bevestigingsmiddelen of afdekkingen zijn inbegrepen of uitgesloten?
De fabriek hoeft geen eigen procesdetails vrij te geven, maar moet voldoende proceslogica bieden zodat de koper begrijpt dat de genoemde route de door de tekening gedefinieerde interfaces kan opleveren. Als de leverancier een andere volgorde voorstelt dan de koper had aangenomen, moet het verschil worden beoordeeld voordat de inkooporder wordt vrijgegeven.
Welke interface- en montageafmetingen moeten worden gecontroleerd?
Bij de acceptatie van behuizingen voor hydraulische sloophamers moet prioriteit worden gegeven aan de kenmerken die bepalen of de behuizing past bij de bijbehorende apparatuur. Algemene afmetingen zijn belangrijk, maar montageproblemen worden vaak veroorzaakt door relaties tussen kenmerken in plaats van door één dimensie op zichzelf.
Typische pasvorm-kritische relaties kunnen de positie van het pasvlak, de hartafstand van het boorgat, de locatie van het gatenpatroon, evenwijdigheid of loodrechtheid waar gespecificeerd, speling tussen structurele elementen, symmetrie rond een gedefinieerde middellijn en de positie van beugels of verbindingspunten omvatten. De exacte lijst is afhankelijk van de tekening van de koper; dit mag niet worden afgeleid uit een generieke behuizing van een hydraulische sloophamer.
Een nuttige aanpak is om de tekeningafmetingen in drie groepen te classificeren:
- montage-kritisch — afmetingen die rechtstreeks bepalen of ze passen op de sloophamer, de drager of de bijpassende structuur;
- functionele ruimte — afmetingen die interferentie voorkomen of de vereiste bewegings- en servicetoegang behouden;
- algemene verzinsel — afmetingen die nog controle behoeven maar niet zelfstandig de montage bepalen.
Deze classificatie helpt de leverancier de inspectie-inspanningen te concentreren op het gebied waar een afwijking de grootste gevolgen voor de inkoop zou hebben. Een niet-kritische plaatrand die enigszins afwijkt binnen de toegestane tolerantie, is niet hetzelfde risico als een verkeerd geplaatste montage-interface die montage verhindert.
De koper moet ook de datumlogica bevestigen. Als hetzelfde gatenpatroon door de koper en de leverancier vanaf verschillende referentieoppervlakken wordt geïnspecteerd, kunnen beide “juiste” meetrapporten opleveren die niet daadwerkelijk dezelfde geometrische relatie beschrijven. De goedgekeurde tekening moet het voor acceptatie gebruikte datum en inspectiereferentie vastleggen.
Hoe moeten kopers de inspectievereisten met de fabriek bespreken?
Inspectie-eisen moeten worden gekoppeld aan de tekening en het risico, en niet worden gekopieerd uit een generieke kwaliteitscontrolelijst. Voor elk kritisch kenmerk moet in de offerteaanvraag worden vermeld wat moet worden geverifieerd, wanneer dit moet worden geverifieerd en welk bewijs de koper verwacht.
Voor een eerste artikel of pre-productiemonster kunnen kopers een dimensionaal rapport nodig hebben waarin kritische interfaces en geselecteerde algemene afmetingen worden beschreven. Als de laskwaliteit, materiaalidentiteit, oppervlakteafwerking of een ander kenmerk door de tekening wordt bepaald, moet het acceptatieplan het bijbehorende bewijsmateriaal bevatten. Wanneer niet-destructief onderzoek, speciale inspectie of een specifieke acceptatiemethode vereist is, moet die eis voortkomen uit de projectspecificatie of tekening en niet door de leverancier zijn bedacht.
| Huisvestingscontrolepunt | Risico indien ontbreekt | Verificatiemethode |
| Revisie van tekening | Leverancier produceert een verouderde configuratie | PO en inspectierecord verwijzen naar de goedgekeurde revisie |
| Materiële identiteit | Niet-goedgekeurd materiaal komt in productie | Controleer de materiaaldocumentatie van de leverancier die vereist is door de PO |
| Parende interfaces | De behuizing kan mogelijk niet worden gemonteerd met omringende apparatuur | Maatrapport tegen tekeninggegevens en toleranties |
| Bewerkte boringen/vlakken | Pasvorm, uitlijning of speling zijn mogelijk onjuist | Controleer de uiteindelijke machinaal bewerkte afmetingen na relevante fabricagebewerkingen |
| Gelaste structuur | Vervorming of onvolledige fabricage kan de uiteindelijke geometrie beïnvloeden | Visuele/dimensionale controles en eventuele projectspecifieke inspecties |
| Oppervlaktebescherming | Bewerkte oppervlakken kunnen corroderen of beschadigd aankomen | Controle ontvangen op basis van de overeengekomen beschermings- en verpakkingsconditie |
De leverancier moet ook aangeven hoe met niet-conforme kenmerken wordt omgegaan. Een afwijking mag niet worden gerepareerd, opnieuw bewerkt of aangenomen als deze een tekeninggestuurde interface verandert. De koper heeft vóór verzending een duidelijke afwijkings-goedkeuringsroute nodig.
Welke verpakkings- en leveringsdetails zijn van invloed op zware structurele onderdelen?
De verpakking maakt deel uit van de staat van het voltooide onderdeel. Een behuizing van een hydraulische sloophamer kan de fabriek qua afmetingen correct verlaten en toch onbruikbaar aankomen als bewerkte oppervlakken, boringen of verbindingsgebieden tijdens het transport beschadigd raken.
De offerteaanvraag moet identificeren welke oppervlakken corrosiebescherming nodig hebben, of machinaal bewerkte interfaces doppen of fysieke bescherming vereisen, hoe de behuizing wordt geblokkeerd of vastgehouden in de krat of op de skid, en welke hijs- of handlingpunten kunnen worden gebruikt tijdens de logistiek. Als meerdere behuizingen samen worden gepakt, mogen de onderdelen op afgewerkte oppervlakken niet met elkaar in contact komen.
Identificatie is net zo belangrijk voor OEM-levering. Elk verpakt onderdeel of elke bundel moet traceerbaar zijn tot de inkooporder, de tekeningrevisie en de door de ontvanger verwachte hoeveelheid. Als de koper over een barcode-, label- of onderdeelnummerformaat beschikt, neem dit dan vóór productie op in de verpakkingsspecificatie.
De leveringsvoorwaarden moeten ook bepalen wat in de offerte is inbegrepen: exportverpakking, pallet/skid, beschermende materialen, documentatiezakje, losse reserveonderdelen en eventueel speciaal transportframe. Nogmaals, het doel is de vergelijkbaarheid van offertes. De ‘eenheidsprijs’ van de ene leverancier kan een robuust exportprobleem omvatten, terwijl een andere leverancier uitgaat van los binnenlands transport.
Offerteaanvraagchecklist voor huisvestingsprojecten voor hydraulische sloophamers
Een volledige offerteaanvraag voor op maat gemaakte behuizingen voor hydraulische sloophamers moet voldoende informatie bevatten zodat de fabriek een technisch vergelijkbare offerte kan retourneren. De kritische inputs zijn:
- goedgekeurde 2D-tekening en revisie;
- ondersteuning van 3D-model indien beschikbaar;
- materiaalbehoefte en vervangingsbeleid;
- vereiste hoeveelheid en prototype/productiefase;
- gefabriceerde of gelaste montageomvang;
- inclusief en exclusief gekochte componenten;
- functies die CNC-bewerking vereisen;
- bewerkingsreferentiepunten en tekeningtoleranties;
- assemblage-kritische interfaces;
- vereiste oppervlaktebehandeling en beschermde gebieden;
- inspectie- en documentatievereisten;
- goedkeuringsvereisten voor monsters of eerste artikelen;
- afwijkingscontroleproces;
- vereisten voor identificatie en traceerbaarheid van onderdelen;
- vereisten voor verpakking en corrosiebescherming;
- bestemming en leveringsbasis.
De reactie van de leverancier mag niet beperkt blijven tot een prijs. Vraag naar de bevestigde reikwijdte, procesaannames, voorgestelde afwijkingen, inbegrepen inspectie, reikwijdte van de verpakking, door de koper aangeleverde informatie die nog ontbreekt en eventuele alternatieve configuraties. Dit is de informatie waarmee een OEM-koper leveranciers kan vergelijken op basis van dezelfde definitie van afgewerkte onderdelen.
Hoe u een fabriek voor aangepaste CNC-bewerkingsonderdelen evalueert voordat u bestelt
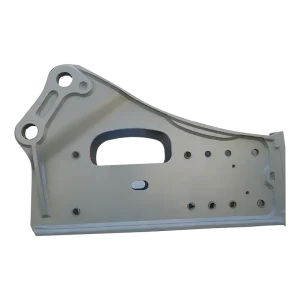
Een nuttige fabrieksevaluatie zou moeten volgen op het huisvestingsproject voor hydraulische sloophamers zelf, in plaats van op een generieke leveranciersaudit. De meest relevante vraag is of de fabriek de exacte combinatie van gelaste structuur en machinaal bewerkte interfaces, gedefinieerd door de koper, kan beoordelen, produceren, inspecteren en controleren.
Voordat u een leverancier goedkeurt, moet u beoordelen hoe deze omgaat met tekeningrevisie, technische vragen, materiaalvervangingen, procesplanning, bewerking van kritische interfaces, inspectie van het eerste artikel, non-conformiteit en verpakking. Vraag om een voorbeeld van een technisch antwoord op de offerteaanvraag: welke kenmerken classificeert de fabriek als fit-critical, welke aannames bij de productie heeft zij gemaakt en welke informatie heeft zij nog nodig van de koper?
Het doel Behuizing hydraulische breker pagina kan worden gebruikt als productreferentie voor WLD's constructieve componentenbereik voor bouwmachines. De huidige klantgegevens ondersteunen de positionering van WLD als OEM-fabrikant van structurele machinecomponenten op basis van klanttekeningen, maar leveren geen bewijs voor een specifieke materiaalkwaliteit, tolerantievermogen, inspectieapparatuur, certificering, doorlooptijd of productiecapaciteit voor deze behuizing. Deze punten moeten daarom project per project worden bevestigd.
Voor leveranciersvergelijking kan een praktische evaluatie worden georganiseerd rond:
- technische interpretatie — identificeert de fabriek ontbrekende of tegenstrijdige tekeninginformatie alvorens offertes te maken;
- reikwijdte controle — wordt in de offerte duidelijk onderscheid gemaakt tussen fabricage, bewerking, geleverde componenten en uitsluitingen;
- interfacecontrole — beschermt het voorgestelde proces de pasvorm-kritische geometrie gedefinieerd door de tekening;
- inspectie logica — zijn inspectiepunten gekoppeld aan de kritische afmetingen en het acceptatieplan van de koper;
- controle wijzigen — vervangingen en afwijkingen zijn die vóór productie of verzending zijn ingediend;
- leveringsbescherming — beschermt de verpakking machinaal bewerkte en montage-kritische oppervlakken.
Zodra het tekenpakket en de evaluatiecriteria gecontroleerd zijn, kunnen kopers het project indienen via WLD’s contact- en offerteaanvraagpagina waarbij de behuizingstekening, de vereiste productieomvang en de acceptatieverwachtingen al zijn gedefinieerd.






