Suora vastaus: Lähetä valmiit ja saapuvat hitsauskuoret, tarkistetut paino- ja painopistetiedot, jokainen koneistettu liitäntä, peruspistekaavio, vaaditut toleranssit, työkalun käyttörajoitukset, nosto- ja kiinnitysvyöhykkeet, koneistusvarat, tarkastusmenetelmät ja piirustuksen tarkistus. Toimittaja voi arvioida koon toteutettavuuden vasta tarkasteltuaan koneen kulkua, osien suuntausta, kiinnitystä, käsittelyä ja mittausta yhtenä kokonaisuutena.
Ostajat etsivät 3 asiaa, jotka sinun tulee tietää CNC-koneistuksen kokorajoituksista usein odottaa yksinkertaista maksimipituutta, leveyttä ja korkeutta. Tämä vastaus on epätäydellinen tutkimusporauslaitteen rungolle. Hitsattu rakenne voi mahtua koneen nimellisliikenteeseen, mutta silti sitä ei voida kiinnittää, pyörittää, päästä leikkurilla, kuormata turvallisesti tai tarkastaa vaaditussa suunnassa. Siksi hyödyllinen kysymys ei ole "Kuinka suuri koneesi on?" mutta "Voiko ehdotettu valmistus- ja tarkastusreitti ohjata jokaista toiminnallista rajapintaa tässä tietyssä kehyksessä?"
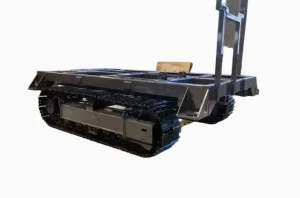
WLD listaa Exploration Drilling Rig Frame porausrakennekomponenttien valikoimassa. OEM-ostajalle hyvän tarjouspyynnön pitäisi tuoda rungon todellinen prosessikuori näkyviin ennen kuin toimittaja vahvistaa toteutettavuuden tai hinnan.
Miksi kokonaispituus, -leveys ja -korkeus eivät riitä
Valmis piirustuskuori kuvaa vain osan viemää tilaa. CNC-suunnittelu riippuu myös tulevasta hitsauksesta, väliaikaisista kielekkeistä, varastovarasta, kiinnityskorkeudesta, puristimista, työkalunpitimistä ja vapaasta reitistä, joka tarvitaan rakenteen kuormitukseen ja uudelleenasemointiin. Nämä lisäolosuhteet voivat luoda suuremman työskentelyalueen kuin nimellinen valmis kehys.
Viisi erilaista rajaa tulisi tarkistaa:
- Osakuori: saapuvan ja valmiin rakenteen enimmäispituudet, mukaan lukien ulkonemat ja väliaikaiset ominaisuudet.
- Työstökuori: kulku ja suunta, joka vaaditaan jokaisen piirustuksen määrittämän pinnan, porauksen, uran tai reikäryhmän saavuttamiseksi.
- Työtilakuori: kiinnike, tuet ja puristimet, joita tarvitaan hitsauksen hillitsemiseen ilman, että leikkurin pääsy estetään.
- Kirjekuoren käsittely: rungon turvalliseen lastaamiseen, kääntämiseen ja poistamiseen tarvittava tila ja nostojärjestely.
- Tarkastuskuori: pääsy- ja referenssiehdot, joita tarvitaan liitäntöjen tarkistamiseen koneistuksen jälkeen.
Vain valmiisiin mittoihin perustuvasta tarjouksesta voi jättää pois toisen asennuksen, erikoiskiinnityksen, ulkoisen tarkastusvaiheen tai lisäkäsittelyn. Tämä puute voi myöhemmin ilmetä muutostilauksena, toimitusviiveenä tai hyväksymiskiistana.
Kolme tietojoukkoa, jotka määrittävät koon toteutettavuuden
1. Fyysinen kirjekuori ja käsittelytiedot
Anna maksimimitat sekä tulevalle hitsaukselle että valmiille komponentille. Merkitse irrotettavat kuljetuskannattimet, väliaikaiset nostokorvakkeet ja kaikki päärungon ulkopuolelle ulottuvat ominaisuudet. Ilmoita todennettu tai laskettu paino, painopiste, hyväksytyt nostopisteet ja kaikki suuntarajoitukset. Jos runko saapuu liuku- tai tukitelineeseen, sisällytä myös tämä järjestely.
Painolla on erillään koko. Osa voi sopia geometrisesti, mutta ylittää ehdotetulle reitille sallitun pöydän, kiinnikkeen, nosturin tai kääntöjärjestelyn. Painopistetiedot vaikuttavat myös siihen, miten toimittaja suunnittelee noston ja kuinka runkoa tuetaan asennuksen aikana.
2. Koneistettu geometria ja pääsytiedot
Toimita ohjattu 2D-piirustus ja, jos saatavilla, neutraali 3D-malli. Korosta jokainen työstöä vaativa pinta ja ominaisuus. Tunnista, onko vastakkaisia tai kulmassa olevia liitäntöjä ohjattava yhdessä kokoonpanossa, rajoittavatko syvät piirteet työkalun pääsyä ja voivatko ympäröivät hitsatut osat häiritä leikkuria tai karakoteloa.
Älä lähetä yksinkertaistettua rajoituslaatikkoa todellisen mallin tilalle. Kannakkeet, rivat ja poikkipalkit voivat määrittää, pystyykö työkalu lähestymään ominaisuutta vaaditussa kulmassa. Yhdessä näkymässä näkyvä ulottuvuus voidaan estää sen jälkeen, kun osa on asetettu realistiseen kiinnikkeeseen.
3. Peruspiste, toleranssi ja tarkastustiedot
Tunnista toiminnallinen peruspisterakenne, ei vain mitattavat mitat. Ilmoita, mitkä liitännät muodostavat kokoonpanoasennon, mitkä suhteet ovat kriittisiä koko kehyksen sisällä ja mitkä toleranssit voidaan tarkistaa paikallisesti. Ilmoita vaaditut tarkastuspöytäkirjat ja tila, jossa osa on mitattava.
Ilman näitä tietoja toimittaja voi olettaa, että etäiset ominaisuudet voidaan työstää erillisinä kokoonpanoina ja tarkastaa itsenäisesti. Tämä reitti voi täyttää yksittäiset mitat, mutta se ei pysty hallitsemaan suhdetta, jolla on merkitystä porauslaitteen kokoonpanon aikana.
| Päätösalue | Lähetettävät ostajan tiedot | Miksi se vaikuttaa kokoon? | Odotettu toimittajan vastaus |
| Saapuva tila | Hitsauksen jälkeiset mitat, lisäykset, väliaikaiset ominaisuudet ja toimitustuki | Raaka rakenne voi olla suurempi tai vähemmän vakaa kuin valmis malli | Vahvistettu ottotila ja valmistusjärjestys |
| Paino ja käsiteltävyys | Paino, painopiste, nostopisteet ja sallitut suunnat | Lataaminen ja uudelleensijoittaminen voivat olla ohjaava rajoitus | Käsittelykonsepti ja kaikki tarvittavat nostolaitteet |
| Koneistetut rajapinnat | Merkityt pinnat, poraukset, reiät, raot ja kulkusuunnat | Työkalun ulottuvuus ja törmäysetäisyys riippuvat todellisesta geometriasta | Ehdotetut asetukset ja käytettävissä oleva karttakohde |
| Perussuhteet | Peruspistekaavio, kriittiset kehysten väliset suhteet ja toleranssit | Erilliset asetukset voivat aiheuttaa hallitsemattoman siirtovirheen | Päivämäärän siirto- ja varmistussuunnitelma |
| Tarkastus | Mittausmenetelmä, raportin muoto ja hyväksymisehto | Myös leikattavissa olevan osan on oltava mitattava | Tarkastusreitti ja todisteiden luettelo |
Käännä piirustus koneen ja prosessin mukaiseksi
Hyödyllisen toteutettavuusreaktion pitäisi yhdistää komponentti täydelliselle valmistusreitille. Toimittajan ei pitäisi vastata pelkällä konemallilla. Ostajien tulee kysyä, miten kehys suunnataan, mikä asetus määrittää ensisijaisen peruspisteen, mitkä ominaisuudet valmistuvat ennen uudelleensijoittamista ja kuinka peruspiste palautetaan jälkeenpäin.
Suunta voi muuttaa tarvittavaa koneen kulkua. Se muuttaa myös painovoimakuormitusta, tuen sijaintia, kiinnittimen jäykkyyttä ja lastunpoistoa. Reitti, joka vähentää asetusten määrää, voi vaatia monimutkaisempaa pääsyä, kun taas reitti, jossa on useita asetuksia, voi lisätä datan siirtoriskiä. Kumpikaan lähestymistapa ei ole automaattisesti parempi; piirustuksen toiminnallisten suhteiden pitäisi ohjata valintaa.
Kun verrataan laajempaa rakenneosien poraus Ostajien tulisi siksi erottaa fyysinen sopivuus prosessikyvystä. "Sopii" vastaa vain ensimmäiseen kysymykseen. Toinen kysymys on, pystyykö ehdotettu sekvenssi pitämään ja todistamaan määritellyt suhteet.
Hitsatun rungon kunto Muuttaa laskelmaa
Tutkimusporan runkoa ei arvioida samalla tavalla kuin kompaktia prismaattista aihiota. Hitsausjärjestys, rajoitukset, lämmön syöttö ja irrotus kiinnittimistä voivat muuttaa sisääntulevan geometrian. Työstö saattaa poistaa materiaalia epäsymmetrisesti, eikä yhden rajapinnan riittämätöntä varausta voida korjata lisäämällä varastoa muualle.
Ostajan tulee määrittää, milloin kokotietoja sovelletaan: ennen hitsausta, hitsauksen jälkeen, minkä tahansa määritellyn stabilointivaiheen jälkeen, karkeatyöstön jälkeen tai lopputarkastuksessa. Toimittajan tulee tunnistaa, missä varsinaisia saapuvien olosuhteiden mittauksia tarvitaan ennen lopullisen sahauksen aloittamista.
Toinen yleinen virhe on mitoittaa kaikki koneistusvarat yhtenäiseksi arvoksi ottamatta huomioon odotettua vääristymän suuntaa. Parempi pakkaus merkitsee toiminnalliset rajapinnat ja antaa toimittajalle mahdollisuuden tarkistaa, tukeeko ehdotettu varastotilanne suunniteltua peruspistettä ja järjestystä. Kaikki muutokset edellyttävät ostajan hyväksyntää.
Mitä uskottavan esituotantovastauksen pitäisi sisältää
Ennen tuotannon hyväksymistä pyydä todisteet, jotka yhdistävät piirustuksen ehdotettuun reittiin. Projektista riippuen tähän voi kuulua:
- asennuspiirros, joka näyttää osan suunnan, tuet ja kiinnitysvyöhykkeet;
- luettelo kunkin asennuksen ominaisuuksista;
- datumin perustamisen ja datan siirron selitys;
- tunnistetut työkalujen käyttö- tai törmäysriskit;
- aiottu käsittelymenetelmä jokaiselle uudelleensijoitusvaiheelle;
- piirustuksen ominaisuuksiin sidottu tarkastussuunnitelma;
- tarjouksessa käytetyt avoimet tekniset kysymykset ja oletukset.
Toimittajan vastauksen tulee olla riittävän tarkka, jotta suunnittelu-, hankinta- ja laatutiimit voivat arvioida niitä yhdessä. Yleinen "kapasiteetin rajoissa" -lausunto ei osoita, onko kiinnitys, pääsy ja tarkastus otettu huomioon.
Laajemman tarjouspaketin saamiseksi ostajat voivat myös käyttää sivuston opasta osoitteessa mitä sisällyttää suuren osan CNC-koneistuksen tarjouspyyntöön. Kokorajan tarkistus on yksi tekninen kerros tässä laajemmassa kaupallisessa prosessissa.
Edustava skenaario – ei väitetty asiakastapaus
Yrityksen tausta: Laitteen OEM hankkii hitsatun etsintäporauslaitteen rungon toistettavaa kokoonpanoohjelmaa varten. Alkuperäinen tarjouspyyntö sisältää valmiin piirustuksen ja kokonaismitat, mutta ei hitsausmallia tai nostotietoja.
Ongelma: Yhdessä lainauksessa oletetaan vaakasuuntaisen asennuksen ja toisen oletetaan, että kehystä käännetään pääsyä varten. Hintoja ja toimitusaikaoletuksia ei voida verrata, koska toimittajat eivät ole ilmoittaneet samaa valmistusreittiä.
Syy: Piirustuspaketti ei tunnista suurinta saapuvaa kirjekuorta, painon jakautumista, hyväksyttyjä nostopisteitä, varastovaraa kriittisten rajapintojen ympärillä tai millä etäisillä ominaisuuksilla on oltava perussuhde.
Ratkaisu: Ostaja toimittaa ohjatun tietopaketin, joka sisältää saapuvat ja valmiit mallit, merkityn koneistuspiirrekartan, paino- ja painopistetiedot, toiminnallisen perusrakenteen, tarkastusvaatimukset ja hyväksytyt käsittelyalueet. Jokainen toimittaja palauttaa kokoonpanokonseptin ja luettelon oletuksista ennen tarjouksen tarkistamista.
Ostajan päätöksen arvo: Hankinnoissa voidaan verrata vastaavia laajuuksia, insinööri voi tarkastella pääsy- ja datariskiä, ja laatu voi varmistaa, että ehdotettu mittaustodistus vastaa piirustusta.
RFQ-tarkistuslista etsintäporauslautan runkoon
- Nykyinen 2D-piirustusnumero, versio ja ohjattu 3D-malli.
- Määritellyt materiaali- ja hitsausvaatimukset korvaamatta hyväksymättömiä vastaavia.
- Saapuvat ja valmiit kirjekuoret.
- Todennettu tai laskettu paino, painopiste ja nostojärjestely.
- Koneistettu kartta, jossa on lähestymissuunnat ja estegeometria.
- Toiminnalliset perustiedot, kriittiset suhteet, toleranssit ja hyväksymistiedot.
- Koneistuslisä ja tuotantoolosuhteet, joissa sitä sovelletaan.
- Vaadittu määrä, prototyyppi tai uusintatilauksen tila ja toimituspakkaus.
- Tarkastusmenetelmä, raportin muoto ja mahdolliset ostajan todistajat.
- Vaaditaan piirustusmuutosten, poikkeamien ja poikkeavien ominaisuuksien käsittely.
Ostajat vertailevat mahdollisia lähteitä WLD:n välillä koneiden rakennekomponenttien valikoima tulisi käyttää samaa valvottua tarkistuslistaa jokaiselle tarjoajalle. Johdonmukainen panostus on välttämätöntä, jos hintaa, prosessin laajuutta ja riskiä halutaan verrata reilusti.
Usein kysytyt kysymykset
Mikä on tärkein CNC-kokorajan mittaus?
Yksittäistä mittausta ei ole. Ratkaiseva ehto on tulevan osan, kiinnikkeen, puristimien, työkalun pääsyn ja vaaditun suuntauksen yhdistetty työskentelykuori. Paino, painopiste ja tarkastuskäynti voivat olla rajoittavia tekijöitä, vaikka kokonaismitat näyttävätkin hyväksyttäviltä.
Pitäisikö ostajien lähettää valmiit mitat vai raakahitsausmitat?
Lähetä molemmat. Valmiit mitat kuvaavat toimitettua komponenttia, kun taas saapuvan hitsauksen mitat paljastavat varastovaran, vääristymät, väliaikaiset ominaisuudet ja käsittelyrajoitukset, jotka vaikuttavat valmistusreitille.
Riittääkö 3D-malli toteutettavuusarviointiin?
Ei. Malli auttaa pääsyn ja törmäysten tarkastelussa, mutta ohjatun 2D-piirustuksen tulee määrittää peruspisteet, toleranssit, materiaali- ja hyväksymisvaatimukset. Paino, nosto, saapuva kunto ja tarkastusodotukset tulee myös ottaa mukaan.
Miksi osaorientaatiolla on väliä?
Suunta muuttaa tarvittavaa liikettä, tukipisteitä, leikkurin lähestymistä, kiinnityskorkeutta, painovoimakuormitusta ja käsittelyjärjestystä. Toimittajan tulee ilmoittaa suunniteltu suuntaus sen sijaan, että hän luottaisi ilmoittamattomaan olettamukseen.
Voivatko erilliset asetukset ratkaista kaikki kokorajoitukset?
Useat asetukset voivat laajentaa pääsyä, mutta ne voivat aiheuttaa datapisteen siirto- ja uudelleensijoitusriskin. Ostajien tulee tarkistaa, kuinka kriittiset suhteet säilyvät ja mitataan jokaisen muuton jälkeen.
Mitä toimittajan tulee vahvistaa ennen ostotilausta?
Toimittajan tulee vahvistaa tarkistettu piirustuksen versio, saapuva kunto, asetuskonsepti, peruspistestrategia, käytettävissä olevat ominaisuudet, tarkastusreitti, lainattu laajuus ja ratkaisemattomat oletukset. Yleiset konekapasiteettivaatimukset eivät korvaa tätä projektikohtaista vastausta.
Valmistele tarkistettava tietopaketti
Kokojen toteutettavuus tulisi ratkaista ennen kuin hintavertailu tulee pääkeskusteluun. Ostajat voivat tutustua sivuston ohjeisiin suurten osien CNC-työstövalmistajan pätevyys ja lähetä sitten kehyskohtainen paketti.
Tutkimusporan runkokyselyä varten lähetä valvotut piirustukset ja malli, saapuvat ja valmiit kirjekuoret, paino ja painopiste, nostorajoitukset, merkityt koneistetut rajapinnat, peruspiste- ja toleranssivaatimukset, määrä, tarkastuspöytäkirjat ja toimitusehdot WLD:n yhteystietosivu. Pyydä, että kaikki tarjousoletukset ja ehdotettu asennuslogiikka palautetaan kirjallisesti.






