Direkt Äntwert: Schéckt déi fäerdeg an erakommen Schweess Enveloppen, verifizéiert Gewiicht an Schwéierpunktsinformatioun, all machinéiert Interface, Datumschema, erfuerderlech Toleranzen, Tool-Zougangsbeschränkungen, Hebe- a Klemmzonen, Bearbechtungszoulag, Inspektiounsmethod, an Zeechnungsrevisioun. E Fournisseur kann d'Gréisst Machbarkeet beurteelen nëmmen nodeems Dir Maschinnreesen, Deelorientéierung, Befestigung, Handhabung a Miessung als ee komplette Setup berücksichtegt.
Keefer sichen no 3 Saachen ze wëssen iwwer Gréisst Aschränkungen fir CNC machining erwaart oft eng einfach maximal Längt, Breet an Héicht. Dës Äntwert ass onkomplett fir en Exploratiounsbohrrig Frame. Eng geschweißte Struktur kann an der nomineller Rees vun enger Maschinn passen, awer bleift onpraktesch fir ze klemmen, rotéieren, mat engem Cutter z'erreechen, sécher ze lueden oder an der erfuerderter Orientéierung z'inspektéieren. Déi nëtzlech Fro ass also net "Wéi grouss ass Är Maschinn?" awer "Kann déi proposéiert Fabrikatioun an Inspektiounsroute all funktionell Interface op dësem spezifesche Frame kontrolléieren?"
WLD lëscht d' Exploration Drilling Rig Frame bannent sengem Buerstruktur-Komponente-Bereich. Fir en OEM Keefer, eng gutt Ufro fir Zitat soll d'real Prozess Enveloppe vum Frame siichtbar maachen ier e Fournisseur Machbarkeet oder Präis bestätegt.
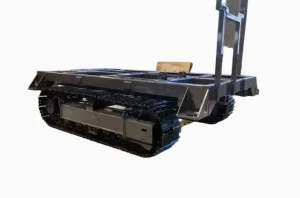
Firwat Gesamtlängt, Breet an Héicht sinn net genuch
Eng fäerdeg Zeechnenveloppe beschreift nëmmen de Raum, deen vum Deel besat ass. CNC Planung hänkt och vun der erakommen Schweess, temporärer Tabulatioun, Stock Erlaabnis, Fixture Héicht, Klameren, Outil Holder an der kloer Wee néideg der Struktur ze lued an nei positionéieren. Dës zousätzlech Konditioune kënnen e gréissere schaffende Enveloppe kreéieren wéi den nominellen fäerdege Frame.
Fënnef verschidde Grenzen sollen iwwerpréift ginn:
- Deel Enveloppe: déi maximal Ausmooss vun der Entréeën a fäerdeg Struktur, dorënner protrusions an temporäre Fonctiounen.
- Machining Enveloppe: der Rees an Orientatioun néideg all Zeechnen-definéiert Uewerfläch ze erreechen, gebuert, Slot oder Lach Grupp.
- Workholding Enveloppe: d'Befestegung, d'Ënnerstëtzer an d'Klammen déi néideg sinn fir d'Schweiß z'erhalen ouni de Cutter Zougang ze blockéieren.
- Ëmgank Enveloppe: d'Plaz an d'Heftarrangement néideg fir de Frame sécher ze lueden, ze dréinen an ze läschen.
- Inspektioun Enveloppe: den Zougang an d'Referenzbedéngungen déi néideg sinn fir d'Interfaces no der Maschinn z'iwwerpréiwen.
En Zitat baséiert nëmmen op fäerdeg Dimensiounen kann en zweete Setup, e speziellen Armatur, en externen Inspektiounsschrëtt oder zousätzlech Handhabung ofginn. Dës Ausso kann spéider als Ännerungsbestellung, e Verzögerung vun der Liwwerung oder als Akzeptanzstreit optrieden.
Déi dräi Datesets déi d'Gréisst Machbarkeet bestëmmen
1. Kierperlech Enveloppe an Ëmgank Daten
Bitt maximal Dimensiounen fir souwuel déi erakommen Schweess a fäerdeg Komponent. Mark eraushuelbare Transport Klammeren, temporäre Levée lugs an all Fonctiounen, datt iwwer d'Haaptrahmen verlängeren. Staat d'verifizéiert oder berechent Gewiicht, Schwéierpunkt, guttgeheescht Liftpunkten an all Orientéierungsbeschränkungen. Wann de Frame op engem Rutsch oder Ënnerstëtzungswieg ukomm ass, enthält och dës Arrangement.
Gewiicht ass wichteg separat vun der Gréisst. En Deel kann geometresch passen, awer iwwerschreiden den zulässlechen Dësch, Armaturen, Kran oder Wendungsarrangement fir eng proposéiert Streck. D'Zentrum vun der Schwéierkraaftdaten beaflossen och wéi e Fournisseur d'Erhiewung plangt a wéi de Frame während der Setup ënnerstëtzt gëtt.
2. Machined Geometrie an Zougang Daten
Gitt eng kontrolléiert 2D Zeechnung an, wa verfügbar, en neutralen 3D Modell. Highlight all Uewerfläch an Feature déi d'Bearbechtung erfuerdert. Z'identifizéieren ob Géigewier oder Wénkel gekäppt Schnëttplazen muss an engem Setup kontrolléiert ginn, ob déif Fonctiounen Outil Zougang beschränken, an ob all Ëmgéigend geschweißte Memberen mat der Cutter oder spindle Wunneng Amëschung kéint.
Schéckt keng vereinfacht Grenzkëscht amplaz vum aktuellen Modell. Klammern, Rippen a Kräiz-Membere kënnen bestëmmen ob e Tool d'Feature am erfuerderleche Wénkel kann ugoen. Eng Dimensioun déi an enger Vue zougänglech ausgesäit kann blockéiert ginn nodeems den Deel op eng realistesch Armature gesat gëtt.
3. Datum, Toleranz an Inspektioun Daten
Identifizéieren déi funktionell Datumstruktur, net nëmmen d'Dimensioune fir ze moossen. Stellt Iech vir wéi eng Schnëttplazen d'Versammlungspositioun etabléieren, wéi eng Bezéiungen iwwer de Frame kritesch sinn, a wéi eng Toleranzen lokal verifizéiert kënne ginn. Spezifizéiert déi erfuerderlech Inspektiounsrecords an den Zoustand an deem den Deel muss gemooss ginn.
Ouni dës Informatioun kann e Fournisseur dovun ausgoen datt wäit Features an getrennten Opstellungen machen an onofhängeg iwwerpréift kënne ginn. Dës Streck kann isoléiert Dimensiounen zefridden stellen, wärend d'Relatioun net kontrolléiert gëtt, déi wichteg ass während der Buer-Rig Montage.
| Decisioun Beräich | Keefer Daten ze schécken | Firwat Et Afloss Gréisst Machbarkeet | Erwaart Fournisseur Äntwert |
| Entréeën Zoustand | Post-Weld Dimensiounen, Erlaabnes, temporär Fonctiounen an Liwwerung Ënnerstëtzung | Déi rau Struktur kann méi grouss oder manner stabil sinn wéi de fäerdege Modell | Bestätegt Intakskonditioun an Virbereedungssequenz |
| Gewiicht an Ëmgank | Gewiicht, Schwéierpunkt, Ophiewe Punkten an erlaabt Orientatiounen | D'Luede an d'Repositionéierung kënnen d'Kontrollbeschränkung sinn | Handhabungskonzept an all erfuerderlech Liftarmatur |
| Machined Schnëttplazen | Markéiert Flächen, Boren, Lächer, Schlitze an Zougangsrichtungen | D'Erreeche vum Tool an d'Kollisiounserreechung hänkt vun der aktueller Geometrie of | Proposéiert Astellungen an zougänglech Featurekaart |
| Datum Relatiounen | Datum Schema, kritesch Kräiz-Frame Relatiounen an Toleranzen | Separat Setups kënnen onkontrolléiert Transferfehler aféieren | Datum-Transfer a Verifizéierungsplang |
| Inspektioun | Miessmethod, Berichtformat an Akzeptanzkonditioun | En Deel, dee geschnidden ka ginn, muss och moossbar sinn | Inspektioun Streck a Beweis Lëscht |
Iwwersetzt d'Zeechnen an eng Maschinn-a-Prozess Fit
Eng nëtzlech Machbarkeet Äntwert soll de Komponent op eng komplett Fabrikatioun Streck Kaart. E Fournisseur soll net eleng mat engem Maschinnmodell äntweren. Keefer solle froen wéi de Frame orientéiert gëtt, wéi eng Setup de primäre Datum feststellt, wéi eng Features fäerdeg sinn ier d'Repositionéierung ofgeschloss ass a wéi den Datum duerno erëmfonnt gëtt.
Orientatioun kann déi néideg Maschinn Rees änneren. Et ännert och d'Schwéierkraaftbelaaschtung, d'Ënnerstëtzungsplazen, d'Fixtursteifheet an d'Chipentfernung. Eng Streck déi d'Zuel vun den Astellunge reduzéiert kann méi komplexen Zougang erfuerderen, während e Wee mat e puer Astellunge kann Datum-Transferrisiko erhéijen. Weder Approche ass automatesch besser; der Zeechnen funktionell Relatiounen soll de Choix fueren.
Wann Dir déi breet vergläicht Bueraarbechten strukturell Komponente Kategorie, Keefer sollen also kierperlech fit aus Prozess Kënnen trennen. "Et passt" beäntwert nëmmen déi éischt Fro. Déi zweet Fro ass ob déi proposéiert Sequenz déi spezifizéiert Relatiounen halen a beweise kann.
Welded-Frame Conditioun Ännerungen der Berechnung
En Exploratiounsbohrerrahmen gëtt net op déiselwecht Manéier evaluéiert wéi e kompakt prismatesche Billet. Schweesssequenz, Behënnerung, Hëtztinput a Verëffentlechung vun Armaturen kënnen déi erakommen Geometrie änneren. Machining kann Material asymmetresch ewechhuelen, an net genuch Erlaabnes op engem Interface kann net korrigéiert ginn andeems Dir zousätzlech Lager soss anzwousch hutt.
De Keefer soll definéieren wéini d'Gréisstdaten gëllen: virum Schweißen, nom Schweißen, no all spezifizéierte Stabiliséierungsschrëtt, no rau Bearbechtung oder bei der Finale Inspektioun. De Fournisseur soll z'identifizéieren wou tatsächlech Miessunge vun der Entrée néideg sinn ier d'Finale Ausschneiden ufänkt.
En anere heefegste Feeler ass all Bearbechtungszoulag als eenheetleche Wäert ze dimensionéieren ouni déi erwaart Verzerrungsrichtung ze berücksichtegen. E bessere Package markéiert déi funktionell Schnëttplazen an erlaabt dem Fournisseur ze iwwerpréiwen ob de proposéierte Stock Conditioun déi virgesinn Datum an Sequenz ënnerstëtzt. All Ännerung muss ënnerleien dem Keefer Genehmegung ënnerleien.
Wat eng glafwierdeg Pre-Produktioun Äntwert soll enthalen
Ier Dir d'Produktioun guttgeheescht, frot Beweiser déi d'Zeechnung mat der proposéierter Streck verbënnt. Ofhängeg vum Projet kann dëst enthalen:
- eng Opstellung Skizz déi Deel Orientatioun weist, Ënnerstëtzung an clamping Zonen;
- eng Lëscht vun de Funktiounen, déi an all Setup ofgeschloss sinn;
- eng Datum-Etablissement an Datum-Transfer Erklärung;
- identifizéiert Tool-Zougang oder Kollisiounsrisiken;
- déi virgesinn Handhabungsmethod fir all Repositionéierungsschrëtt;
- en Inspektiounsplang verbonne mat Zeechnungseigenschaften;
- oppen technesch Froen an Viraussetzungen, déi am Zitat benotzt ginn.
D'Äntwert vum Fournisseur soll spezifesch genuch sinn fir Ingenieurs-, Beschaffungs- a Qualitéitsteams zesummen ze iwwerpréiwen. Eng generesch "bannent Kapazitéit" Ausso weist net ob Befestigung, Zougang an Inspektioun considéréiert goufen.
Fir e méi breet Zitat Package, Keefer kënnen och de Site Guide op benotzen wat an engem groussen Deel CNC machining RFQ abegraff. D'Gréisst-Limite Bewäertung ass eng technesch Schicht an deem gréissere kommerziellen Prozess.
Vertrieder Szenario - Net e behaapt Client Fall
Business Hannergrond: En Ausrüstungs-OEM kritt e verschweißten Exploratiounsbuergeraum fir e widderhuelende Montageprogramm. Den initialen RFQ enthält eng fäerdeg Zeechnung an allgemeng Dimensiounen, awer keng Incoming-Schweißmodell oder Hebedaten.
Problem: Een Zitat iwwerhëlt e horizontalen Setup an een iwwerhëlt datt de Frame fir Zougang rotéiert gëtt. D'Präisser an d'Lead-Time Viraussetzungen kënnen net verglach ginn well d'Liwweranten net déiselwecht Fabrikatiounsroute zitéiert hunn.
Ursaach: D'Zeechnen Package identifizéiert net déi maximal erakommen Enveloppe, Gewiicht Verdeelung, guttgeheescht Levée Punkten, Stock Erlaabnis ronderëm déi kritesch Schnëttplazen oder déi wäit Fonctiounen muss eng Datum Relatioun deelen.
Léisung: De Keefer stellt e kontrolléierten Datepack eraus, deen déi erakommen a fäerdeg Modeller enthält, eng markéiert Bearbechtungsfunktiounskaart, Gewiicht an Schwéierpunktsinformatioun, déi funktionell Datumstruktur, Inspektiounsufuerderungen an guttgeheescht Handhabungszonen. All Fournisseur gëtt e Setupkonzept an eng Lëscht vun Viraussetzungen zréck ier Dir d'Zitat iwwerschafft.
Keefer Entscheedung Wäert: Beschaffung kann gläichwäerteg Ëmfang vergläichen, Ingenieur kann Zougang an Datum Risiko iwwerpréiwen, a Qualitéit kann bestätegen datt de proposéierte Moossbeweis mat der Zeechnung entsprécht.
RFQ Checkliste fir en Exploration Drilling Rig Frame
- Aktuell 2D Zeechnungsnummer, Revisioun a kontrolléiert 3D Modell.
- Spezifizéiert Material a Schweessfuerderunge, ouni ersetzen net approuvéiert Äquivalenten.
- Entréeën a fäerdeg maximal Enveloppen.
- Verifizéiert oder berechent Gewiicht, Schwéierpunkt an Hebearrangement.
- Machined Feature Kaart mat Approche Richtungen an obstructing Geometrie.
- Funktionell Datumen, kritesch Bezéiungen, Toleranzen an Akzeptanznotizen.
- Machining Erlaabnis an d'Produktiounsbedéngung, bei där et gëlt.
- Néideg Quantitéit, Prototyp oder Widderhuelung-Bestellung Status a Liwwerung Verpakung.
- Inspektiounsmethod, Berichtformat an all Keefer Zeienpunkte.
- Néideg Behandlung vun Zeechnen Ännerungen, deviations an nonconforming Fonctiounen.
Keefer déi potenziell Quellen iwwer WLD's vergläichen Maschinnen strukturell Komponent Gamme soll déi selwecht kontrolléiert Checklëscht fir all Ubidder benotzen. Konsequent Input ass wesentlech wann Präis, Prozessomfang a Risiko gerecht vergläicht ginn.
Oft gestallte Froen
Wat ass déi wichtegst CNC Gréisst-Limit Miessung?
Et gëtt keng eenzeg Miessung. Den entscheedende Bedingung ass d'kombinéiert Aarbechtenveloppe vum erakommen Deel, Armaturen, Klameren, Toolzougang an erfuerderlech Orientéierung. Gewiicht, Schwéierpunkt an Inspektioun Zougang kann limitéieren Faktoren ginn och wann allgemeng Dimensiounen akzeptabel schéngen.
Sollt Keefer fäerdeg Dimensiounen oder Matière-Schweiß Dimensiounen schécken?
Schéckt béid. Fäerdeg Dimensiounen beschreiwen der geliwwert Komponent, iwwerdeems Entréeën-Schweiß Dimensiounen weisen Stock Erlaabnis, Verzerrung, temporäre Fonctiounen an Ëmgank Aschränkungen, datt d'Fabrikatioun Wee Afloss.
Ass en 3D Modell genuch fir Machbarkeet Iwwerpréiwung?
Nee E Modell hëlleft mat Zougang an Kollisioun review, mä de kontrolléiert haten 2D Zeechnen soll daten definéieren, tolerances, Material an Akzeptanz Ufuerderunge. Gewiicht, Levée, erakommen Zoustand an Inspektioun Erwaardungen sollen och abegraff ginn.
Firwat ass Deel Orientéierung wichteg?
Orientéierung ännert déi erfuerderlech Rees, Ënnerstëtzungspunkten, Cutter Approche, Armature Héicht, Schwéierkraaftbelaaschtung an Handhabungssequenz. De Fournisseur soll déi geplangten Orientéierung uginn anstatt op eng onbestëmmten Viraussetzung ze vertrauen.
Kann separat Setups all Gréisstbegrenzung léisen?
Multiple Setups kënnen den Zougang verlängeren, awer si kënnen Datum-Transfer a Repositionéierungsrisiko aféieren. Keefer solle verifizéieren wéi kritesch Bezéiungen no all Beweegung erhale bleiwen a gemooss ginn.
Wat soll e Fournisseur virun der Bestellung bestätegen?
De Fournisseur soll déi iwwerpréift Zeechnungsrevisioun, erakommen Zoustand, Setupkonzept, Datumstrategie, zougänglech Funktiounen, Inspektiounsroute, zitéierten Ëmfang an ongeléiste Viraussetzungen bestätegen. Allgemeng Maschinn-Kapazitéit Fuerderungen sinn net en Ersatz fir dës Projet-spezifesch Äntwert.
Bereet Iech e reviewable Data Package
Gréisst Machbarkeet sollt geléist ginn ier de Präisverglach d'Haaptdiskussioun gëtt. Keefer kënnen d'Leedung vum Site iwwerpréiwen qualifizéieren engem groussen Deel CNC machining Fabrikant beschwéiert an dann de Frame-spezifesche Package ofginn.
Fir eng Exploratiounsbohrrig Frame Ufro, schéckt déi kontrolléiert Zeechnungen a Modell, erakommen a fäerdeg Enveloppen, Gewiicht an Schwéierpunkt, Hebebeschränkungen, markéiert machinéiert Schnëttplazen, Datum an Toleranzfuerderunge, Quantitéit, Inspektiounsrecords a Liwwerkonditioun duerch de WLD Kontakt Säit. Frot all Zitater Viraussetzungen an déi proposéiert Setup Logik schrëftlech zréck.






