Wangsulan langsung: Kirim amplop weldment sing wis rampung lan mlebu, informasi bobot lan pusat gravitasi sing wis diverifikasi, saben antarmuka mesin, skema datum, toleransi sing dibutuhake, watesan akses alat, zona angkat lan clamping, tunjangan mesin, metode inspeksi, lan revisi gambar. Supplier bisa ngadili kelayakan ukuran mung sawise nimbang perjalanan mesin, orientasi part, fixturing, penanganan lan pangukuran minangka salah siji persiyapan lengkap.
Para panuku nggoleki 3 iku ngerti bab watesan ukuran kanggo mesin CNC asring nyana dawa maksimum prasaja, jembaré lan dhuwur. Jawaban iki ora lengkap kanggo pigura rig pengeboran eksplorasi. Struktur sing dilas bisa pas karo lelungan nominal mesin nanging tetep ora praktis kanggo ngapit, muter, tekan pemotong, mbukak kanthi aman utawa mriksa ing orientasi sing dibutuhake. Pitakonan sing migunani yaiku dudu "Sepira gedhene mesin sampeyan?" nanging "Apa rute manufaktur lan inspeksi sing diusulake bisa ngontrol saben antarmuka fungsional ing pigura tartamtu iki?"
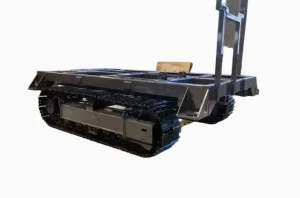
WLD dhaptar Bingkai Rig Pengeboran Eksplorasi ing sawijining pengeboran kisaran struktural-komponen. Kanggo panuku OEM, panjalukan sing apik kanggo kutipan kudu nggawe amplop proses nyata pigura katon sadurunge supplier negesake kelayakan utawa rega.
Napa Sakabèhé Dawa, Jembar lan Dhuwur Ora Cukup
A amplop gambar rampung mung nggambarake papan sing dikuwasani dening bagean kasebut. planning CNC uga gumantung ing weldment mlebu, tab sauntara, tunjangan Simpenan, dhuwur peralatan, Clamps, nduwèni alat lan path cetha needed kanggo mbukak lan reposition struktur. Kahanan sing ditambahake iki bisa nggawe amplop kerja sing luwih gedhe tinimbang pigura rampung nominal.
Lima watesan beda kudu dideleng:
- Bagian amplop: extents maksimum saka struktur mlebu lan rampung, kalebu protrusions lan fitur sak wentoro.
- Amplop mesin: lelungan lan orientasi dibutuhake kanggo nggayuh saben lumahing drawing-ditetepake, bolongan, slot utawa klompok bolongan.
- Amplop kerja: peralatan, ndhukung lan Clamps dibutuhake kanggo ngempet weldment tanpa Watesan akses cutter.
- Nangani amplop: papan lan ngangkat noto needed kanggo mbukak, nguripake lan mbusak pigura aman.
- amplop inspeksi: akses lan kondisi referensi sing dibutuhake kanggo verifikasi antarmuka sawise mesin.
Kutipan adhedhasar mung dimensi rampung bisa ngilangi persiyapan kapindho, perlengkapan khusus, langkah inspeksi eksternal utawa penanganan tambahan. Penghapusan kasebut mengko bisa katon minangka pesenan pangowahan, wektu tundha pangiriman utawa regejegan panampa.
Telung Set Data Sing Nemtokake Kelayakan Ukuran
1. Amplop fisik lan data penanganan
Nyedhiyani dimensi maksimum kanggo loro weldment mlebu lan komponen rampung. Tandhani krenjang transportasi sing bisa dicopot, lug angkat sementara lan fitur apa wae sing ngluwihi pigura utama. Nyatakake bobot sing wis diverifikasi utawa diitung, pusat gravitasi, titik angkat sing disetujoni lan watesan orientasi. Yen pigura bakal teka ing skid utawa cradle support, kalebu uga noto.
Bobot penting kanthi kapisah saka ukuran. Bagean bisa pas kanthi geometris nanging ngluwihi meja, peralatan, crane utawa belokan sing diidinake kanggo rute sing diusulake. Data pusat-gravitasi uga mengaruhi cara supplier ngrancang ngangkat lan cara pigura didhukung sajrone persiyapan.
2. Geometri mesin lan data akses
Nyedhiyakake gambar 2D sing dikontrol lan, yen kasedhiya, model 3D netral. Nyorot saben permukaan lan fitur sing mbutuhake mesin. Ngenali manawa antarmuka sing nentang utawa sudut kudu dikontrol ing siji persiyapan, apa fitur jero mbatesi akses alat, lan manawa ana anggota sing dilas ing sekitar bisa ngganggu omah pemotong utawa kumparan.
Aja ngirim kothak wewatesan simplified ing panggonan model nyata. Kurung, iga lan salib-anggota bisa nemtokake apa alat bisa nyedhaki fitur ing amba dibutuhake. Ukuran sing katon bisa diakses ing siji tampilan bisa diblokir sawise bagean kasebut dipasang ing peralatan sing nyata.
3. Datum, toleransi lan data inspeksi
Ngenali struktur datum fungsional, ora mung dimensi sing bakal diukur. Negara antarmuka sing nggawe posisi perakitan, hubungane sing kritis ing pigura, lan toleransi sing bisa diverifikasi sacara lokal. Nemtokake cathetan inspeksi sing dibutuhake lan kondisi sing kudu diukur.
Tanpa informasi iki, supplier bisa nganggep manawa fitur sing adoh bisa diproses ing persiyapan sing kapisah lan dipriksa kanthi mandiri. Rute kasebut bisa nyukupi dimensi sing terisolasi nalika gagal ngontrol hubungan sing penting sajrone pengeboran-rig perakitan.
| Area Keputusan | Data Pembeli kanggo Kirim | Apa Ngaruhi Kelayakan Ukuran | Dikarepake Supplier Response |
| Kondisi mlebu | Dimensi post-weld, tunjangan, fitur sauntara lan dhukungan pangiriman | Struktur mentah bisa uga luwih gedhe utawa kurang stabil tinimbang model sing wis rampung | Kondisi asupan sing dikonfirmasi lan urutan persiapan |
| Bobot lan nangani | Bobot, pusat gravitasi, titik angkat lan orientasi sing diidini | Loading lan repositioning bisa dadi kendala kontrol | Konsep nangani lan peralatan angkat sing dibutuhake |
| Antarmuka mesin | Lumahing ditandhani, bores, bolongan, slot lan pituduh akses | Tekan alat lan reresik tabrakan gumantung saka geometri nyata | Persiyapan sing diusulake lan peta fitur sing bisa diakses |
| sesambetan datum | Skema datum, hubungan silang-pigura kritis lan toleransi | Persiyapan sing kapisah bisa nyebabake kesalahan transfer sing ora bisa dikendhaleni | Datum-transfer lan rencana verifikasi |
| pamriksan | Cara pangukuran, format laporan lan kondisi ditampa | Bagean sing bisa dipotong uga kudu bisa diukur | Rute inspeksi lan daftar bukti |
Terjemahake Gambar menyang Mesin-lan-Proses Pas
Tanggepan kelayakan migunani kudu peta komponen menyang rute manufaktur lengkap. A supplier ngirim ora njawab karo model mesin piyambak. Para panuku kudu takon carane pigura bakal diorientasikan, sing persiyapan netepake datum utami, fitur sing wis rampung sadurunge repositioning lan carane datum mbalekake sakwise.
Orientasi bisa ngganti lelungan mesin sing dibutuhake. Uga ngganti beban gravitasi, lokasi dhukungan, kekakuan peralatan lan mbusak chip. Rute sing nyuda jumlah persiyapan mbutuhake akses sing luwih rumit, dene rute kanthi sawetara persiyapan bisa nambah risiko transfer datum. Ora ana pendekatan kanthi otomatis luwih apik; sesambetan fungsi drawing kudu drive pilihan.
Nalika mbandhingake luwih akeh komponen struktur pengeboran kategori, mulane para panuku kudu misahake pas fisik saka kemampuan proses. "Iku cocok" mung njawab pitakonan pisanan. Pitakonan kapindho yaiku apa urutan sing diusulake bisa nahan lan mbuktekake hubungan sing ditemtokake.
Welded-Frame Kahanan Ngganti pitungan
Bingkai rig pengeboran eksplorasi ora dievaluasi kanthi cara sing padha karo billet prismatik kompak. Urutan welding, restraint, input panas lan release saka peralatan bisa ngganti geometri mlebu. Mesin bisa mbusak materi kanthi asimetris, lan tunjangan sing ora cukup ing siji antarmuka ora bisa didandani kanthi duwe saham tambahan ing papan liya.
Sing panuku kudu nemtokake kapan data ukuran ditrapake: sadurunge welding, sawise welding, sawise langkah stabilisasi tartamtu, sawise mesin kasar utawa ing pengawasan pungkasan. Pemasok kudu nemtokake manawa pangukuran kondisi mlebu sing nyata dibutuhake sadurunge pemotongan pungkasan diwiwiti.
Kesalahan liyane sing umum yaiku dimensi kabeh tunjangan mesin minangka nilai seragam tanpa nimbang arah distorsi sing dikarepake. Paket sing luwih apik menehi tandha antarmuka fungsional lan ngidini supplier mriksa manawa kondisi saham sing diusulake ndhukung datum lan urutan sing dituju. Sembarang owah-owahan kudu tetep disetujoni panuku.
Apa Tanggapan Pra-Produksi sing Bisa Dipercaya Kudu Diisi
Sadurunge nyetujoni produksi, nyuwun bukti sing nyambungake gambar menyang rute sing diusulake. Gumantung ing proyek, iki bisa uga kalebu:
- sketsa persiyapan nuduhake orientasi bagean, ndhukung lan zona clamping;
- dhaptar fitur sing wis rampung ing saben persiyapan;
- panjelasan panyiapan datum lan transfer datum;
- risiko tabrakan utawa akses alat sing diidentifikasi;
- cara penanganan sing dituju kanggo saben langkah repositioning;
- rencana inspeksi sing ana gandhengane karo karakteristik gambar;
- pitakonan technical mbukak lan asumsi digunakake ing kutipan.
Jawaban supplier kudu cukup spesifik kanggo tim teknik, pengadaan lan kualitas kanggo dideleng bebarengan. Pernyataan umum "ing kapasitas" ora nuduhake apa fixturing, akses lan pengawasan dianggep.
Kanggo paket kutipan sing luwih jembar, para panuku uga bisa nggunakake pandhuan situs ing apa kalebu ing bagean gedhe CNC mesin RFQ. Tinjauan watesan ukuran minangka salah sawijining lapisan teknis ing proses komersial sing luwih gedhe.
Skenario Perwakilan - Ora Kasus Pelanggan sing Diklaim
Latar mburi bisnis: OEM peralatan nyedhiyakake pigura rig pengeboran eksplorasi sing dilas kanggo program perakitan sing bisa diulang. RFQ awal kalebu gambar rampung lan dimensi sakabèhé nanging ora ana model weldment mlebu utawa data ngangkat.
Masalah: Siji kutipan nganggep persiyapan horisontal lan siji nganggep pigura bakal diputer kanggo akses. Rega lan asumsi wektu timbal ora bisa dibandhingake amarga panyedhiya ora ngutip rute manufaktur sing padha.
sabab: Paket teken ora ngenali amplop mlebu maksimal, distribusi bobot, titik angkat sing disetujoni, tunjangan saham ing sekitar antarmuka kritis utawa fitur sing adoh kudu nuduhake hubungan datum.
Solusi: Sing tuku ngetokake paket data sing dikontrol sing ngemot model sing mlebu lan rampung, peta fitur mesin sing ditandhani, informasi bobot lan pusat gravitasi, struktur datum fungsional, syarat inspeksi lan zona penanganan sing disetujoni. Saben supplier ngasilake konsep persiyapan lan dhaptar asumsi sadurunge ngowahi kutipan kasebut.
Nilai Keputusan Pembeli: Pengadaan bisa mbandhingake ruang lingkup sing padha, teknik bisa mriksa akses lan risiko datum, lan kualitas bisa ngonfirmasi manawa bukti pangukuran sing diusulake cocog karo gambar kasebut.
Daftar Priksa RFQ kanggo Bingkai Rig Pengeboran Eksplorasi
- Nomer gambar 2D saiki, revisi lan model 3D sing dikontrol.
- Bahan lan syarat weld sing ditemtokake, tanpa ngganti sing padha karo sing ora disetujoni.
- Envelope maksimum mlebu lan rampung.
- Bobot sing diverifikasi utawa diwilang, pusat gravitasi lan susunan ngangkat.
- Peta fitur mesin kanthi arah pendekatan lan geometri sing ngalangi.
- Datums fungsional, hubungan kritis, toleransi lan cathetan acceptance.
- Tunjangan mesin lan kondisi produksi sing ditrapake.
- Jumlah sing dibutuhake, prototipe utawa status pesenan ulang lan kemasan pangiriman.
- Cara inspeksi, format laporan lan titik saksi panuku.
- Perawatan sing dibutuhake kanggo owah-owahan gambar, penyimpangan lan fitur sing ora cocog.
Para panuku mbandhingake sumber potensial ing WLD kisaran komponen struktur mesin kudu nggunakake dhaptar mriksa kontrol padha kanggo saben bidder. Input sing konsisten penting yen rega, ruang lingkup proses lan risiko dibandhingake kanthi adil.
Pitakonan sing Sering Ditakoni
Apa pangukuran watesan ukuran CNC sing paling penting?
Ora ana pangukuran tunggal. Kondisi sing nemtokake yaiku amplop kerja gabungan saka bagean sing mlebu, peralatan, klem, akses alat lan orientasi sing dibutuhake. Bobot, pusat gravitasi lan akses inspeksi bisa dadi faktor watesan sanajan dimensi sakabèhé katon bisa ditampa.
Apa panuku ngirim dimensi rampung utawa dimensi mentah-weldment?
Kirimi loro. Dimensi rampung njlèntrèhaké komponèn dikirim, nalika dimensi mlebu-weldment mbukak sangu Simpenan, distorsi, fitur sauntara lan alangan nangani sing mengaruhi rute manufaktur.
Apa model 3D cukup kanggo review kelayakan?
Ora model mbantu karo review akses lan tabrakan, nanging gambar 2D kontrol kudu nemtokake datums, toleransi, materi lan syarat acceptance. Bobot, ngangkat, kondisi mlebu lan pangarepan inspeksi uga kudu kalebu.
Kenapa orientasi bagean penting?
Orientasi ngganti lelungan sing dibutuhake, titik dhukungan, pendekatan pemotong, dhuwur peralatan, beban gravitasi lan urutan penanganan. Supplier kudu nyatakake orientasi sing direncanakake tinimbang ngandelake asumsi sing ora ditemtokake.
Bisa persiyapan kapisah ngatasi saben watesan ukuran?
Multiple persiyapan bisa ngluwihi akses, nanging padha bisa introduce datum-transfer lan resiko repositioning. Para panuku kudu verifikasi carane hubungan kritis bakal dilestarekake lan diukur sawise saben pamindhahan.
Apa sing kudu dikonfirmasi supplier sadurunge pesenan tuku?
Pemasok kudu ngonfirmasi revisi gambar sing wis dideleng, kondisi mlebu, konsep persiyapan, strategi datum, fitur sing bisa diakses, rute inspeksi, ruang lingkup sing dikutip lan asumsi sing durung rampung. Klaim kapasitas mesin umum ora ngganti respon khusus proyek iki.
Siapke Paket Data sing Bisa Ditinjau
Kelayakan ukuran kudu dirampungake sadurunge mbandhingake rega dadi diskusi utama. Para panuku bisa mriksa pandhuan situs ing kualifikasi Produsèn mesin CNC bagean gedhe lan banjur ngirim paket pigura-tartamtu.
Kanggo inquiry pigura rig pengeboran eksplorasi, kirim gambar lan model sing dikontrol, amplop mlebu lan rampung, bobot lan pusat gravitasi, watesan angkat, antarmuka mesin sing ditandhani, datum lan syarat toleransi, jumlah, cathetan inspeksi lan kondisi pangiriman liwat kaca kontak WLD. Nyuwun kabeh asumsi kutipan lan logika persiyapan sing diusulake bali kanthi nulis.






