Direkte antwurd: Stjoer de klear en ynkommende weldment envelopes, ferifiearre gewicht en sintrum fan swiertekrêft ynformaasje, elke machined ynterface, datum skema, fereaske tolerânsjes, ark-tagong beheinings, opheffen en clamping sônes, Machtigingsformulier fergoeding, ynspeksje metoade, en tekening revyzje. In leveransier kin de helberens fan grutte beoardielje allinich nei't jo masinereizen, dieloriïntaasje, fixture, ôfhanneling en mjitting hawwe beskôge as ien folsleine opset.
Keapers op syk nei 3 dingen om te witten oer grutte beheiningen foar CNC-ferwurkjen faak ferwachtsje in ienfâldige maksimum lingte, breedte en hichte. Dat antwurd is net kompleet foar in ferkenning boarring rig frame. In laske struktuer kin passe binnen de nominale reis fan in masine, mar bliuwt ûnpraktysk om te klemmen, te draaien, te berikken mei in cutter, feilich te laden of te ynspektearjen yn 'e fereaske oriïntaasje. De nuttige fraach is dêrom net "Hoe grut is jo masine?" mar "Kin de foarstelde produksje- en ynspeksjerûte elke funksjonele ynterface kontrolearje op dit spesifike frame?"
WLD listet de Exploration Drilling Rig Frame binnen syn boarjen strukturele-komponint berik. Foar in OEM-keaper moat in goed oanfraach foar offerte de echte proses-omhulsel fan it frame sichtber meitsje foardat in leveransier de helberens of priis befêstiget.
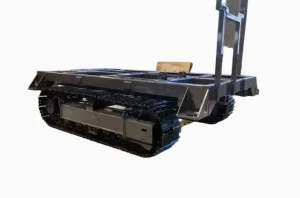
Wêrom totale lingte, breedte en hichte binne net genôch
In klear tekening envelope beskriuwt allinnich de romte beset troch it diel. CNC planning hinget ek ôf fan de ynkommende weldment, tydlike ljeppers, stock fergoeding, fixture hichte, clamps, ark holders en de dúdlike paad nedich te laden en reposition de struktuer. Dizze tafoege betingsten kinne in gruttere wurkjende envelope meitsje dan it nominale klear frame.
Fiif ferskillende grinzen moatte wurde hifke:
- Part envelope: de maksimale omfang fan de ynkommende en klear struktuer, ynklusyf protrusions en tydlike funksjes.
- Machining envelope: de reis en oriïntaasje nedich foar in berik elke tekening-definiearre oerflak, boring, slot of gat groep.
- Workholding envelope: de fixture, stipet en clamps nedich te beheinen de weldment sûnder blokkearjende cutter tagong.
- Behanneling envelope: de romte en opheffen arranzjeminten nedich om te laden, keare en fuortsmite it frame feilich.
- Ynspeksje envelope: de tagongs- en referinsjebetingsten dy't nedich binne om de ynterfaces te kontrolearjen nei it ferwurkjen.
In offerte basearre allinich op ôfmakke dimensjes kin in twadde opset, in spesjale fixture, in eksterne ynspeksjestap of ekstra ôfhanneling weilitte. Dat weilitten kin letter ferskine as in wizigingsopdracht, in fertraging fan levering of in akseptaasjedispute.
De trije gegevenssets dy't de helberens fan grutte bepale
1. Fysike envelope en ôfhanneljen gegevens
Soargje foar maksimale ôfmjittings foar sawol de ynkommende weldment en klear komponint. Mark útnimbere ferfier heakjes, tydlike lifting lugs en alle funksjes dy't útwreidzje foarby de wichtichste frame. Steat de ferifiearre of berekkene gewicht, swiertepunt, goedkard opheffen punten en alle oriïntaasje beheinings. As it frame sil oankomme op in skid of stipe cradle, befetsje dy regeling ek.
Gewicht is wichtich apart fan grutte. In diel kin passe geometrysk, mar boppe de tastiene tafel, fixture, kraan of turning regeling foar in foarnommen rûte. Center-of-Swiertekrêft gegevens ek beynfloedzje hoe't in leveransier plannen opheffen en hoe't it frame wurdt stipe by opset.
2. Machined mjitkunde en tagong gegevens
Leverje in kontrolearre 2D-tekening en, wêr beskikber, in neutraal 3D-model. Markearje elk oerflak en funksje dy't ferwurkjen fereasket. Identifisearje oft tsjinoerstelde of angled Schnittstellen moatte wurde regele yn ien opset, oft djippe funksjes beheine verktoytilgang, en oft eltse omlizzende laske leden koe bemuoie mei de cutter of spindle húsfesting.
Stjoer gjin ferienfâldige grinsfak yn plak fan it eigentlike model. Heakjes, ribben en krúsleden kinne bepale oft in ark de funksje kin benaderje yn 'e fereaske hoeke. In diminsje dy't tagonklik liket yn ien werjefte kin wurde blokkearre neidat it diel is pleatst op in realistyske fixture.
3. Datum, tolerânsje en ynspeksje gegevens
Identifisearje de funksjonele datumstruktuer, net allinich de te mjitten diminsjes. Steat hokker ynterfaces assembly posysje fêstigje, hokker relaasjes binne kritysk oer it frame, en hokker tolerânsjes kinne wurde ferifiearre lokaal. Spesifisearje de fereaske ynspeksjerecords en de betingst wêryn it diel moat wurde mjitten.
Sûnder dizze ynformaasje kin in leveransier oannimme dat funksjes op ôfstân kinne wurde ferwurke yn aparte opsetten en selsstannich ynspekteare. Dy rûte kin foldwaan isolearre ôfmjittings wylst net behearskje de relaasje dy't saken by boarring-rig gearkomste.
| Beslút Area | Keapergegevens om te ferstjoeren | Wêrom it beynfloedet grutte helberens | Ferwachte Supplier Response |
| Ynkommende betingst | Post-weld ôfmjittings, fergoedingen, tydlike funksjes en levering stipe | De rauwe struktuer kin grutter of minder stabyl wêze as it ôfmakke model | Befêstige intake betingst en tarieding folchoarder |
| Gewicht en handling | Gewicht, swiertepunt, liftpunten en tastiene oriïntaasjes | Laden en werposysjonearje kin de kontrolearjende beheining wêze | Hanteringskonsept en elke fereaske opheffing |
| Machined ynterfaces | Markearre oerflakken, boringen, gatten, slots en tagongsrjochtingen | Tool berik en botsing klaring hinget ôf fan werklike mjitkunde | Foarstelde opsetten en tagonklike funksjekaart |
| Datum relaasjes | Datumskema, krityske cross-frame relaasjes en tolerânsjes | Separate opsetten kinne ûnkontrolearre oerdrachtflater ynfiere | Datum-oerdracht en ferifikaasjeplan |
| Ynspeksje | Mjitmetoade, rapportformaat en akseptaasjebetingst | In diel dat snijd wurde kin moat ek mjitber wêze | Ynspeksje rûte en bewiis list |
Fertaal de tekening yn in masine-en-proses fit
In brûkbere helberensantwurd moat de komponint yn kaart bringe nei in folsleine produksjerûte. In leveransier moat net antwurdzje mei in masinemodel allinich. Keapers moatte freegje hoe't it frame sil wurde oriïntearre, hokker opset it primêre datum fêststelt, hokker funksjes binne foltôge foar it werposysjonearjen en hoe't it datum dêrnei weromhelle wurdt.
Oriïntaasje kin feroarje de fereaske masine travel. It feroaret ek swiertekrêftladen, stipelokaasjes, fixturestivens en chipferwidering. In rûte dy't ferleget it oantal opset kin fereaskje mear komplekse tagong, wylst in rûte mei ferskate opset kin tanimme datum-oerdracht risiko. Gjin fan beide oanpak is automatysk better; de funksjonele relaasjes fan de tekening moatte de kar driuwe.
By it fergelykjen fan de bredere boarjen strukturele komponinten kategory, keapers moatte dêrom skiede fysike fit fan proses capability. "It past" beantwurdet allinich de earste fraach. De twadde fraach is oft de foarstelde folchoarder kin hâlden en bewize de oantsjutte relaasjes.
Welded-Frame Condition Feroaret de berekkening
In ferkenning boarring rig frame wurdt net evaluearre op deselde wize as in kompakt prismatic billet. Welding sequence, restraint, waarmte ynput en frijlitting fan fixtures kinne feroarje de ynkommende mjitkunde. Machtigingsformulier kin fuortsmite materiaal asymmetrysk, en net genôch fergoeding op ien ynterface kin net korrizjearre troch in hawwende ekstra stock earne oars.
De keaper moat bepale wannear't de grutte gegevens jilde: foar welding, nei welding, nei eltse oantsjutte stabilisaasje stap, nei rûch ferwurkjen of by ein ynspeksje. De leveransier moat identifisearje wêr't werklike mjittingen fan ynkommende tastân nedich binne foardat it definitive snijen begjint.
In oare faak flater is in diminsje alle Machtigingsformulier tajefte as in unifoarm wearde sûnder beskôgje ferwachte ferfoarming rjochting. In better pakket markearret de funksjonele ynterfaces en lit de leveransier beoardielje oft de foarstelde stockbetingsten de bedoelde datum en folchoarder stypje. Elke feroaring moat ûnder foarbehâld bliuwe fan goedkarring fan keaper.
Wat in credible pre-produksje-antwurd moat befetsje
Foardat jo produksje goedkarre, freegje bewiis dat de tekening ferbynt mei de foarnommen rûte. Ofhinklik fan it projekt kin dit omfetsje:
- in opset skets toant it diel oriïntaasje, stipet en clamping sônes;
- in list mei funksjes foltôge yn elke opset;
- in datum-fêstiging en datum-oerdracht útlis;
- identifisearre ark-tagong of botsingsrisiko's;
- de bedoelde ôfhanneling metoade foar eltse repositioning stap;
- in ynspeksjeplan ferbûn oan tekeningskaaimerken;
- iepen technyske fragen en oannames brûkt yn it sitaat.
It antwurd fan 'e leveransier moat spesifyk genôch wêze foar teams foar engineering, oanbesteging en kwaliteit om tegearre te besjen. In generike ferklearring "binnen kapasiteit" lit net sjen oft fixturing, tagong en ynspeksje waarden beskôge.
Foar in breder offertepakket kinne keapers ek de gids fan 'e side brûke op wat te nimmen yn in grut-diel CNC Machtigingsformulier RFQ. De beoardieling fan grutte limyt is ien technyske laach binnen dat gruttere kommersjele proses.
Fertsjintwurdigerscenario - Net in opeaske klantsaak
Bedriuwseftergrûn: In OEM foar apparatuer besiket in laske ferkenningsboarringsframe foar in werhelle assemblageprogramma. De earste RFQ omfettet in klear tekening en algemiene ôfmjittings, mar gjin ynkommende-weldment model of opheffen gegevens.
Probleem: Ien sitaat giet oan fan in horizontale opset en men giet derfan út dat it frame sil wurde rotearre foar tagong. De prizen en oannames foar leadtiid kinne net wurde fergelike, om't de leveransiers net deselde produksjerûte hawwe oanhelle.
Oarsaak: It tekenpakket identifisearret de maksimale ynkommende envelope, gewichtferdieling, goedkarde opheffingspunten, stockfergoeding om 'e krityske ynterfaces of hokker fiere funksjes in datumrelaasje moatte diele.
Oplossing: De keaper jout in kontrolearre gegevenspakket út mei de ynkommende en ôfmakke modellen, in markearre kaart foar ferwurkingsfunksjes, ynformaasje oer gewicht en swiertepunt, de funksjonele datumstruktuer, ynspeksjeeasken en goedkarde ôfhannelingssônes. Elke leveransier jout in opsetkonsept en in list mei oannames werom foardat de offerte wurdt besjoen.
Keaperbeslútwearde: Oankeap kin lykweardige omfang fergelykje, engineering kin tagongs- en datumrisiko beoardielje, en kwaliteit kin befestigje dat it foarstelde mjittingbewiis oerienkomt mei de tekening.
RFQ Checklist foar in Exploration Drilling Rig Frame
- Aktueel 2D-tekeningnûmer, revyzje en kontroleare 3D-model.
- Spesifisearre materiaal en weld easken, sûnder ferfangen net goedkard ekwivalinten.
- Ynkommende en klear maksimale envelopes.
- Ferifiearre as berekkene gewicht, swiertepunt en opheffing arrangement.
- Machined-funksje kaart mei oanpak rjochtingen en obstructing geometry.
- Funksjonele datums, krityske relaasjes, tolerânsjes en akseptaasjenotysjes.
- Bewurkingsfergoeding en de produksjebetingsten wêrop it jildt.
- Fereaske kwantiteit, prototype as status fan werhelle bestelling en leveringsferpakking.
- Ynspeksjemetoade, rapportformaat en alle tsjûgepunten fan keapers.
- Ferplichte behanneling fan tekeningwizigingen, ôfwikingen en net-konforme funksjes.
Keapers fergelykje potensjele boarnen oer WLD's masines strukturele komponint berik moatte brûke deselde kontrolearre checklist foar eltse bieder. Konsistente ynput is essensjeel as priis, prosessomfang en risiko earlik fergelike wurde moatte.
Faak stelde fragen
Wat is de wichtichste CNC grutte-limyt mjitting?
Der is gjin inkele mjitting. De beslissende betingst is de kombinearre wurkjende envelope fan it ynkommende diel, fixture, clamps, ark tagong en fereaske oriïntaasje. Gewicht, swiertepunt en tagong ta ynspeksje kinne beheinende faktoaren wurde, sels as algemiene diminsjes akseptabel lykje.
Moatte keapers ôfmjittings of ôfmjittings fan ôfwurke lassen stjoere?
Stjoer beide. Foltôge ôfmjittings beskriuwe de levere komponint, wylst ynkommende-weldment ôfmjittings reveal stock fergoeding, ferfoarming, tydlike funksjes en ôfhanneljen beheinings dy't beynfloedzje de manufacturing rûte.
Is in 3D-model genôch foar beoardieling fan helberens?
Nee, in model helpt mei tagong en botsing review, mar de kontrolearre 2D tekening moat definiearje datums, tolerances, materiaal en akseptaasje easken. Gewicht, lifting, ynkommende tastân en ynspeksjeferwachtingen moatte ek opnommen wurde.
Wêrom makket diel oriïntaasje saak?
Oriïntaasje feroaret de fereaske reis, stipe punten, cutter oanpak, fixture hichte, swiertekrêft laden en handling sequence. De leveransier moat de plande oriïntaasje oanjaan yn stee fan te fertrouwen op in net oanjûn oanname.
Kinne aparte opstellingen elke grutte beheining oplosse?
Meardere opset kin tagong útwreidzje, mar se kinne datum-oerdracht en repositioning risiko ynfiere. Keapers moatte ferifiearje hoe krityske relaasjes sille wurde bewarre en mjitten nei elke beweging.
Wat moat in leveransier befêstigje foar de oankeapopdracht?
De leveransier moat befêstigje de beoardiele tekening revyzje, ynkommende tastân, opset konsept, datum strategy, tagonklike funksjes, ynspeksje rûte, oanhelle omfang en net oplost oannames. Algemiene oanspraken foar masinekapasiteit binne gjin ferfanging foar dit projektspesifike antwurd.
Tariede in Reviewable Data Package
Grutte helberens moat wurde oplost foardat priisfergeliking de haaddiskusje wurdt. Keapers kinne beoardielje de side syn begelieding op kwalifisearje in grut-diel CNC Machtigingsformulier fabrikant en dan it frame-spesifike pakket yntsjinje.
Foar in ferkenning boarring rig frame enkête, stjoer de kontrolearre tekeningen en model, ynkommende en klear envelopes, gewicht en sintrum fan swiertekrêft, lift beheinings, markearre machined Schnittstellen, datum en tolerânsje easken, kwantiteit, ynspeksje records en levering betingst fia de WLD kontakt side. Freegje om alle oannames fan offertes en de foarstelde opsetlogika skriftlik werom te jaan.






