Jawaban Langsung: Kirimkan amplop las yang sudah jadi dan masuk, informasi berat dan pusat gravitasi yang terverifikasi, setiap antarmuka mesin, skema datum, toleransi yang diperlukan, pembatasan akses pahat, zona pengangkatan dan penjepitan, tunjangan pemesinan, metode inspeksi, dan revisi gambar. Pemasok dapat menilai kelayakan ukuran hanya setelah mempertimbangkan perjalanan alat berat, orientasi komponen, pemasangan, penanganan, dan pengukuran sebagai satu pengaturan lengkap.
Pembeli mencari 3 hal yang perlu diketahui tentang batasan ukuran untuk pemesinan CNC sering mengharapkan panjang, lebar, dan tinggi maksimum yang sederhana. Jawaban tersebut tidak lengkap untuk kerangka rig pengeboran eksplorasi. Struktur yang dilas mungkin sesuai dengan perjalanan nominal mesin namun tetap tidak praktis untuk dijepit, diputar, dijangkau dengan pemotong, memuat dengan aman, atau diperiksa dalam orientasi yang diperlukan. Oleh karena itu, pertanyaan yang berguna bukanlah “Seberapa besar mesin Anda?” namun “Dapatkah rute manufaktur dan inspeksi yang diusulkan mengontrol setiap antarmuka fungsional pada kerangka spesifik ini?”
WLD mencantumkan Rangka Rig Pengeboran Eksplorasi dalam kisaran komponen struktural pengeborannya. Untuk pembeli OEM, permintaan penawaran harga yang baik harus membuat proses nyata dari frame tersebut terlihat sebelum pemasok mengonfirmasi kelayakan atau harga.
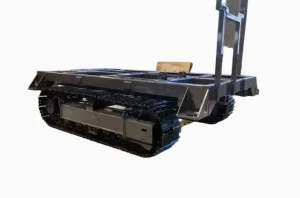
Mengapa Keseluruhan Panjang, Lebar dan Tinggi Tidak Cukup
Amplop gambar yang sudah jadi hanya menggambarkan ruang yang ditempati oleh bagian tersebut. Perencanaan CNC juga bergantung pada pengelasan yang masuk, tab sementara, kelonggaran stok, tinggi perlengkapan, klem, dudukan alat, dan jalur bersih yang diperlukan untuk memuat dan memposisikan ulang struktur. Kondisi tambahan ini dapat menghasilkan cakupan kerja yang lebih besar daripada nominal rangka akhir.
Lima batasan berbeda harus ditinjau:
- Bagian amplop: luas maksimum struktur masuk dan struktur akhir, termasuk tonjolan dan fitur sementara.
- Amplop pemesinan: perjalanan dan orientasi yang diperlukan untuk mencapai setiap permukaan, lubang, celah, atau kelompok lubang yang ditentukan gambar.
- Amplop pegangan kerja: perlengkapan, penyangga dan klem yang diperlukan untuk menahan pengelasan tanpa menghalangi akses pemotong.
- Penanganan amplop: ruang dan pengaturan pengangkatan yang diperlukan untuk memuat, memutar, dan melepas rangka dengan aman.
- Amplop inspeksi: kondisi akses dan referensi yang diperlukan untuk memverifikasi antarmuka setelah pemesinan.
Kutipan yang hanya didasarkan pada dimensi akhir dapat menghilangkan pengaturan kedua, perlengkapan khusus, langkah inspeksi eksternal, atau penanganan tambahan. Kelalaian tersebut nantinya dapat muncul sebagai perubahan pesanan, penundaan pengiriman, atau perselisihan penerimaan.
Tiga Kumpulan Data Yang Menentukan Kelayakan Ukuran
1. Amplop fisik dan penanganan data
Memberikan dimensi maksimum untuk pengelasan masuk dan komponen jadi. Tandai braket pengangkutan yang dapat dilepas, lug pengangkat sementara, dan fitur apa pun yang melampaui rangka utama. Nyatakan berat yang diverifikasi atau dihitung, pusat gravitasi, titik pengangkatan yang disetujui, dan batasan orientasi apa pun. Jika rangka akan dipasang pada dudukan selip atau penyangga, sertakan juga pengaturan tersebut.
Berat badan penting secara terpisah dari ukuran. Suatu bagian mungkin sesuai secara geometris tetapi melebihi pengaturan meja, perlengkapan, derek atau belokan yang diizinkan untuk rute yang diusulkan. Data pusat gravitasi juga memengaruhi cara pemasok merencanakan pengangkatan dan cara rangka ditopang selama penyiapan.
2. Geometri mesin dan data akses
Menyediakan gambar 2D terkontrol dan, jika tersedia, model 3D netral. Soroti setiap permukaan dan fitur yang memerlukan pemesinan. Identifikasi apakah antarmuka yang berlawanan atau bersudut harus dikontrol dalam satu pengaturan, apakah fitur dalam membatasi akses pahat, dan apakah bagian las di sekitarnya dapat mengganggu rumah pemotong atau spindel.
Jangan mengirimkan kotak pembatas yang disederhanakan sebagai pengganti model sebenarnya. Braket, rusuk, dan anggota silang dapat menentukan apakah suatu pahat dapat mendekati fitur tersebut pada sudut yang diperlukan. Dimensi yang terlihat dapat diakses dalam satu tampilan mungkin diblokir setelah bagian tersebut ditempatkan pada perlengkapan realistis.
3. Data data, toleransi dan pemeriksaan
Identifikasi struktur datum fungsional, bukan hanya dimensi yang akan diukur. Nyatakan antarmuka mana yang menetapkan posisi perakitan, hubungan mana yang penting di seluruh frame, dan toleransi mana yang dapat diverifikasi secara lokal. Tentukan catatan inspeksi yang diperlukan dan kondisi di mana bagian tersebut harus diukur.
Tanpa informasi ini, pemasok mungkin berasumsi bahwa fitur-fitur yang jauh dapat dikerjakan dalam pengaturan terpisah dan diperiksa secara independen. Rute tersebut mungkin memenuhi dimensi terisolasi namun gagal mengendalikan hubungan yang penting selama perakitan rig pengeboran.
| Area Keputusan | Data Pembeli untuk Dikirim | Mengapa Ini Mempengaruhi Kelayakan Ukuran | Respons Pemasok yang Diharapkan |
| Kondisi masuk | Dimensi pasca-pengelasan, tunjangan, fitur sementara dan dukungan pengiriman | Struktur mentah mungkin lebih besar atau kurang stabil dibandingkan model akhir | Kondisi asupan dan urutan persiapan telah dikonfirmasi |
| Berat dan penanganan | Berat, pusat gravitasi, titik angkat, dan orientasi yang diizinkan | Pemuatan dan pemosisian ulang dapat menjadi kendala pengendalian | Konsep penanganan dan perlengkapan pengangkat yang diperlukan |
| Antarmuka mesin | Permukaan, lubang, lubang, slot, dan arah akses yang ditandai | Jangkauan pahat dan jarak bebas tumbukan bergantung pada geometri sebenarnya | Penyiapan yang diusulkan dan peta fitur yang dapat diakses |
| Hubungan data | Skema datum, hubungan lintas bingkai yang kritis dan toleransi | Pengaturan terpisah dapat menyebabkan kesalahan transfer yang tidak terkendali | Rencana transfer data dan verifikasi |
| Inspeksi | Metode pengukuran, format laporan dan kondisi penerimaan | Bagian yang bisa dipotong juga harus bisa diukur | Rute inspeksi dan daftar bukti |
Terjemahkan Gambar ke dalam Kesesuaian Mesin dan Proses
Respon kelayakan yang berguna harus memetakan komponen ke jalur produksi yang lengkap. Pemasok tidak boleh menjawab hanya dengan model mesin saja. Pembeli harus menanyakan bagaimana frame akan diorientasikan, pengaturan mana yang menetapkan datum utama, fitur mana yang diselesaikan sebelum reposisi, dan bagaimana datum dipulihkan setelahnya.
Orientasi dapat mengubah perjalanan mesin yang diperlukan. Ini juga mengubah pemuatan gravitasi, lokasi penyangga, kekakuan perlengkapan, dan pelepasan chip. Rute yang mengurangi jumlah penyiapan mungkin memerlukan akses yang lebih kompleks, sedangkan rute dengan beberapa penyiapan dapat meningkatkan risiko transfer data. Tidak ada pendekatan yang secara otomatis lebih baik; hubungan fungsional gambar harus menentukan pilihan.
Saat membandingkan yang lebih luas pengeboran komponen struktural kategori, oleh karena itu pembeli harus memisahkan kesesuaian fisik dari kemampuan proses. “Cocok” hanya menjawab pertanyaan pertama. Pertanyaan kedua adalah apakah rangkaian yang diusulkan dapat mempertahankan dan membuktikan hubungan yang ditentukan.
Kondisi Rangka Dilas Mengubah Perhitungan
Rangka rig pengeboran eksplorasi tidak dievaluasi dengan cara yang sama seperti billet prismatik kompak. Urutan pengelasan, pengekangan, masukan panas dan pelepasan dari perlengkapan dapat mengubah geometri yang masuk. Pemesinan dapat menghilangkan material secara asimetris, dan kelonggaran yang tidak mencukupi pada satu antarmuka tidak dapat diperbaiki dengan menambah stok di tempat lain.
Pembeli harus menentukan kapan data ukuran berlaku: sebelum pengelasan, setelah pengelasan, setelah langkah stabilisasi yang ditentukan, setelah pemesinan kasar, atau pada pemeriksaan akhir. Pemasok harus mengidentifikasi di mana pengukuran kondisi masuk aktual diperlukan sebelum pemotongan akhir dimulai.
Kesalahan lain yang sering terjadi adalah mengukur semua kelonggaran pemesinan sebagai nilai yang seragam tanpa mempertimbangkan arah distorsi yang diharapkan. Paket yang lebih baik menandai antarmuka fungsional dan memungkinkan pemasok meninjau apakah kondisi stok yang diusulkan mendukung datum dan urutan yang diinginkan. Perubahan apa pun harus tetap tunduk pada persetujuan pembeli.
Apa yang Harus Diisi dalam Respons Pra-Produksi yang Kredibel
Sebelum menyetujui produksi, mintalah bukti yang menghubungkan gambar tersebut dengan rute yang diusulkan. Tergantung pada proyeknya, ini mungkin termasuk:
- sketsa pengaturan yang menunjukkan orientasi bagian, penyangga dan zona penjepit;
- daftar fitur yang diselesaikan di setiap pengaturan;
- penjelasan penetapan datum dan pemindahan data;
- risiko akses alat atau tabrakan yang teridentifikasi;
- metode penanganan yang dimaksudkan untuk setiap langkah reposisi;
- rencana inspeksi yang terkait dengan karakteristik gambar;
- pertanyaan teknis terbuka dan asumsi yang digunakan dalam kutipan.
Jawaban pemasok harus cukup spesifik untuk ditinjau bersama oleh tim teknik, pengadaan, dan kualitas. Pernyataan umum “sesuai kapasitas” tidak menunjukkan apakah perbaikan, akses dan inspeksi dipertimbangkan.
Untuk paket penawaran yang lebih luas, pembeli juga dapat menggunakan panduan situs di apa yang harus disertakan dalam RFQ pemesinan CNC sebagian besar. Tinjauan batas ukuran adalah salah satu lapisan teknis dalam proses komersial yang lebih besar.
Skenario Representatif — Bukan Kasus Pelanggan yang Diklaim
Latar Belakang Bisnis: Peralatan OEM mencari kerangka rig pengeboran eksplorasi yang dilas untuk program perakitan berulang. RFQ awal mencakup gambar akhir dan dimensi keseluruhan tetapi tidak ada model pengelasan masuk atau data pengangkatan.
Masalah: Satu kutipan mengasumsikan pengaturan horizontal dan satu lagi mengasumsikan bingkai akan diputar untuk akses. Asumsi harga dan waktu tunggu tidak dapat dibandingkan karena pemasok tidak menggunakan rute produksi yang sama.
Penyebab: Paket gambar tidak mengidentifikasi amplop masuk maksimum, distribusi berat, titik pengangkatan yang disetujui, jatah stok di sekitar antarmuka kritis atau fitur jauh mana yang harus memiliki hubungan datum yang sama.
Solusi: Pembeli mengeluarkan paket data terkontrol yang berisi model yang masuk dan selesai, peta fitur pemesinan yang ditandai, informasi berat dan pusat gravitasi, struktur datum fungsional, persyaratan inspeksi, dan zona penanganan yang disetujui. Setiap pemasok mengembalikan konsep pengaturan dan daftar asumsi sebelum merevisi penawaran.
Nilai Keputusan Pembeli: Pengadaan dapat membandingkan cakupan yang setara, teknisi dapat meninjau akses dan risiko data, dan kualitas dapat memastikan bahwa bukti pengukuran yang diusulkan sesuai dengan gambar.
Daftar Periksa RFQ untuk Rangka Rig Pengeboran Eksplorasi
- Nomor gambar 2D saat ini, revisi dan model 3D terkontrol.
- Persyaratan material dan las yang ditentukan, tanpa mengganti bahan setara yang tidak disetujui.
- Amplop masuk dan selesai maksimal.
- Berat yang diverifikasi atau dihitung, pusat gravitasi dan pengaturan pengangkatan.
- Peta fitur mesin dengan arah pendekatan dan geometri penghalang.
- Data fungsional, hubungan kritis, toleransi dan catatan penerimaan.
- Tunjangan pemesinan dan kondisi produksi yang berlaku.
- Kuantitas yang diperlukan, status prototipe atau pesanan berulang, dan kemasan pengiriman.
- Metode inspeksi, format laporan, dan poin saksi pembeli.
- Perlakuan yang diperlukan terhadap perubahan gambar, penyimpangan, dan fitur yang tidak sesuai.
Pembeli membandingkan sumber potensial di seluruh WLD rentang komponen struktural mesin harus menggunakan daftar periksa terkontrol yang sama untuk setiap penawar. Masukan yang konsisten sangat penting agar harga, cakupan proses, dan risiko dapat dibandingkan secara adil.
Pertanyaan yang Sering Diajukan
Apa pengukuran batas ukuran CNC yang paling penting?
Tidak ada pengukuran tunggal. Kondisi yang menentukan adalah gabungan lingkup kerja bagian masuk, perlengkapan, klem, akses alat, dan orientasi yang diperlukan. Berat, pusat gravitasi, dan akses inspeksi dapat menjadi faktor pembatas meskipun dimensi keseluruhan tampak dapat diterima.
Haruskah pembeli mengirimkan dimensi jadi atau dimensi pengelasan mentah?
Kirim keduanya. Dimensi akhir menggambarkan komponen yang dikirim, sedangkan dimensi pengelasan masuk mengungkapkan kelonggaran stok, distorsi, fitur sementara, dan kendala penanganan yang mempengaruhi rute produksi.
Apakah model 3D cukup untuk tinjauan kelayakan?
Tidak. Model membantu dalam tinjauan akses dan tabrakan, namun gambar 2D yang dikontrol harus menentukan datum, toleransi, material, dan persyaratan penerimaan. Berat, pengangkatan, kondisi masuk dan ekspektasi inspeksi juga harus disertakan.
Mengapa orientasi bagian itu penting?
Orientasi mengubah perjalanan yang diperlukan, titik dukungan, pendekatan pemotong, ketinggian perlengkapan, pemuatan gravitasi, dan urutan penanganan. Pemasok harus menyatakan orientasi yang direncanakan daripada mengandalkan asumsi yang tidak dinyatakan.
Bisakah pengaturan terpisah mengatasi setiap batasan ukuran?
Beberapa pengaturan dapat memperluas akses, namun dapat menimbulkan risiko transfer data dan pemosisian ulang. Pembeli harus memverifikasi seberapa penting hubungan akan dipertahankan dan diukur setelah setiap perpindahan.
Apa yang harus dikonfirmasi pemasok sebelum pesanan pembelian?
Pemasok harus mengonfirmasi revisi gambar yang telah ditinjau, kondisi masuk, konsep pengaturan, strategi datum, fitur yang dapat diakses, rute inspeksi, cakupan yang dikutip, dan asumsi yang belum terselesaikan. Klaim kapasitas mesin secara umum bukanlah pengganti respons spesifik proyek ini.
Siapkan Paket Data yang Dapat Ditinjau
Kelayakan ukuran harus diselesaikan sebelum perbandingan harga menjadi diskusi utama. Pembeli dapat meninjau panduan situs memenuhi syarat produsen mesin CNC sebagian besar lalu kirimkan paket khusus bingkai.
Untuk penyelidikan kerangka rig pengeboran eksplorasi, kirimkan gambar dan model yang dikontrol, amplop masuk dan jadi, berat dan pusat gravitasi, batasan pengangkatan, antarmuka mesin yang ditandai, persyaratan datum dan toleransi, kuantitas, catatan inspeksi, dan kondisi pengiriman melalui Halaman kontak WLD. Mintalah semua asumsi kutipan dan logika pengaturan yang diusulkan dikembalikan secara tertulis.






