Respuesta directa: Evalúe la ruta completa del marco inferior del proveedor, no la frase "servicios de mecanizado CNC 303". Confirme lo que significa "303" en el proyecto, luego revise el control de dibujo, la admisión de piezas soldadas, la creación de referencias, la secuencia de mecanizado, la gestión de la distorsión, la inspección de la interfaz, la evidencia del primer artículo y los controles de repetición de lotes. La aprobación debe depender de la idoneidad del proceso documentado y de criterios de aceptación mensurables en lugar de una afirmación genérica de capacidad CNC.
Un comprador OEM que busca 303 servicios de mecanizado CNC Puede estar buscando un proveedor, una referencia interna de un proyecto o un servicio relacionado con el material. La frase por sí sola no es una especificación de cuadro inferior. No define el material aprobado, la condición de la soldadura, la envolvente de la pieza, los datos funcionales, el alcance del mecanizado, las tolerancias o la evidencia de inspección. Si "303" tiene un significado específico en la organización del comprador, ese significado debe indicarse en la solicitud de cotización y en los documentos controlados.
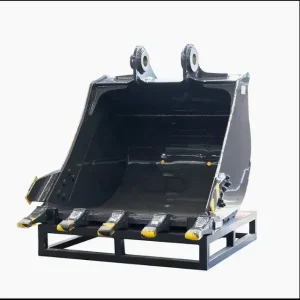
WLD presenta el Marco inferior de excavadora como componente estructural soldado para maquinaria de construcción. Evaluar a un proveedor para este tipo de componentes requiere más que verificar si los equipos CNC aparecen en una lista de fábrica. El comprador debe comprender cómo el proveedor convertirá el dibujo aprobado y la pieza soldada entrante en interfaces de ensamblaje repetibles y verificables.

Primero decodifique el término de búsqueda antes de que ingrese a la especificación
Los equipos de adquisiciones suelen incluir el lenguaje de búsqueda en una solicitud de cotización. Esto es arriesgado cuando la frase es ambigua. "303" podría ser el código de proyecto de un comprador, la designación de un proveedor, una referencia de material o simplemente parte de una consulta de búsqueda. El equipo de abastecimiento debe resolver esa ambigüedad antes de que los proveedores coticen.
Si "303" identifica un material en el proyecto, el dibujo controlado y la especificación de adquisición deben indicar la designación aprobada completa y los requisitos aplicables. Si es un número de programa interno, etiquételo como tal. Si no tiene significado técnico, no permita que influya en la selección de proveedores. Esta pequeña aclaración impide que los postores fijen precios de diferentes materiales o alcances bajo el mismo título.
En cambio, el paquete técnico debe incluir el componente, la revisión del dibujo, la condición entrante y la evidencia de aceptación requerida. El término de búsqueda comercial puede ayudar a los compradores a encontrar candidatos, pero no puede calificarlos.
Evalúe la ruta de fabricación como una cadena de riesgo conectada
El bastidor inferior de una excavadora se mueve a través de etapas interconectadas. El desempeño de un proveedor en una etapa cambia las condiciones que entran en la siguiente. Por lo tanto, la evaluación del comprador debe seguir el camino desde la revisión de documentos hasta la liberación del lote:
- Admisión de dibujos y revisiones: Confirmar qué documentos controlan el trabajo y cómo se resuelven los conflictos.
- Recibo de pieza soldada o condición de fabricación: definir la geometría, tolerancias y registros esperados antes del mecanizado.
- Establecimiento de dato: Identificar cómo se crean las primeras referencias confiables sobre una estructura soldada no prismática.
- Secuencia de mecanizado: Mapee qué interfaces funcionales se producen juntas y cuáles requieren transferencia de datos.
- Inspección y liberación del primer artículo: conectar las mediciones con las características del dibujo y las decisiones de aceptación.
- Repetir producción: accesorios de control, programas, métodos de inspección, revisiones y cambios aprobados entre lotes.
Un proveedor que sólo analiza el mecanizado final puede pasar por alto el efecto de la variación entrante. Un proveedor que solo habla sobre la calidad de la soldadura puede no explicar cómo se relacionan las interfaces distantes después del reposicionamiento. El comprador deberá buscar la propiedad de toda la ruta.
Revisar el dibujo por interfaz funcional
Los dibujos del marco inferior suelen contener muchas dimensiones, pero no todas las características conllevan el mismo riesgo de montaje. Los equipos de ingeniería y calidad deben identificar las interfaces que ubican o soportan los sistemas de acoplamiento, las características que deben relacionarse en toda la estructura y las dimensiones que se pueden verificar localmente.
Esta revisión evita que un informe extenso oculte un plan de aceptación débil. Un informe puede contener muchos valores de paso y omitir la relación que controla el ensamblaje. El comprador debe solicitar una matriz de características que conecte cada requisito crítico del dibujo con su dato de fabricación, método de inspección, regla de muestreo y registro de aceptación.
el componentes estructurales de maquinaria de construcción La página proporciona el contexto relevante del producto, pero cada programa de marco inferior aún requiere su propia definición de interfaz controlada. No se debe suponer que marcos de apariencia similar comparten la misma lógica de referencia.
Pruebe la estrategia de datos del proveedor
Un marco inferior soldado no viene con las convenientes caras de referencia de un bloque mecanizado con precisión. El proceso propuesto debe explicar cómo se seleccionan o crean referencias iniciales estables, cómo se soporta la estructura y cómo esas referencias siguen siendo significativas después de que la pieza se suelta o se mueve.
Pídale al proveedor que identifique:
- la lógica de localización primaria, secundaria y terciaria utilizada para cada configuración;
- qué interfaces definidas por dibujos se completan desde una configuración común;
- cómo se transfieren los datos cuando se reposiciona el marco;
- cómo los puntos de contacto de los accesorios evitan superficies inestables o no controladas;
- cómo la configuración de inspección recrea la condición de referencia acordada;
- ¿Qué sucede si la pieza soldada entrante no puede establecer el dato propuesto?
Una respuesta útil se puede rastrear hasta el dibujo. Declaraciones como “encontraremos el centro” o “la máquina lo compensará” no son suficientes a menos que el proveedor defina la referencia, el método y la evidencia de aceptación.
Examinen juntos la distorsión y la secuencia de mecanizado
Las estructuras soldadas pueden cambiar de forma cuando se liberan las restricciones o cuando se retira material. El comprador no debe prescribir una secuencia no revisada, pero debe exigir al proveedor que explique cómo se coordinan las condiciones de entrada, el soporte, el desbaste, el reposicionamiento y el mecanizado final.
Cinco preguntas revelan si el plan está maduro:
- ¿Qué medidas entrantes deciden si la soldadura puede continuar?
- ¿Dónde se requiere el margen de mecanizado y cómo se maneja el stock insuficiente?
- ¿Qué operaciones pueden liberar tensiones residuales o cambiar las condiciones de soporte?
- ¿Qué interfaces deberían terminarse en la misma configuración porque su relación es crítica?
- ¿En qué etapa se permite que el marco se enfríe, se asiente o se vuelva a revisar antes de la aceptación final?
Las respuestas deben ser específicas del proyecto. Los compradores deben evitar insertar pasos de proceso fijos o límites numéricos que no estén respaldados por el dibujo, la especificación del material y el plan de fabricación aprobado.
Requerir evidencia que respalde una decisión de aceptación
| Área de Evaluación | Pruebas a Solicitar | Decisión del comprador |
| Control de documentos | Lista de dibujos, acuse de recibo de revisión y registro de consultas técnicas. | ¿Todas las partes están citando y produciendo la misma configuración? |
| Soldadura entrante | Controles de admisión definidos, revisión de asignaciones y ruta de disposición. | ¿Se pueden detectar entradas inadecuadas antes de agregar valor? |
| Dato y configuración | Concepto de instalación, esquema de localización y registros de verificación de accesorios. | ¿Se pueden relacionar las interfaces críticas de manera consistente? |
| Mecanizado | Secuencia de proceso aprobada, control de programa y revisión de acceso a herramientas. | ¿El método indicado está alineado con la geometría real? |
| Inspección | Matriz de características, estado del equipo calibrado e informe del primer artículo. | ¿La evidencia demuestra que los requisitos de dibujo son importantes? |
| Repetir lotes | Registros de accesorios, programas, revisiones y control de cambios. | ¿Se puede reproducir un resultado aprobado después del prototipo? |
La evidencia debe revisarse para determinar su relevancia, no recopilarse como papeleo por sí solo. Una lista de máquina no prueba el control de datos. Un certificado de calibración no prueba que se haya medido la característica correcta. Un informe del primer artículo no prueba la repetibilidad a menos que también se definan la ruta de producción y los controles de cambio.
Separe la aprobación de prototipo de la aprobación de lote repetido
Un prototipo conforme muestra que una pieza se puede producir bajo un conjunto particular de condiciones. No muestra automáticamente que el proceso esté listo para repetir el suministro OEM. El comprador debe establecer qué accesorios, programas, herramientas, ubicaciones de soporte, rutinas de medición y concesiones aprobadas formaron el resultado del prototipo.
Antes de pasar a un pedido repetido, confirme que la línea base de producción esté congelada y sea identificable. Defina cómo se introducen las revisiones posteriores, quién aprueba los cambios en el proceso, cómo se validan los accesorios de reemplazo y si se requiere evidencia inicial o periódica. El artículo del sitio sobre mover una pieza soldada mecanizada por CNC del prototipo a la producción repetida amplía este punto de decisión.
Un error común en las adquisiciones es aprobar al proveedor después de un prototipo muy supervisado sin documentar las intervenciones que lo hicieron pasar. Si se necesitaran ajustes de ingeniería, instalación selectiva o inspección especial, esas condiciones deben resolverse antes de que el resultado se considere repetible.
Comparar cotizaciones comerciales sobre alcance equivalente
Dos proveedores pueden cotizar el mismo dibujo y aun así incluir trabajos diferentes. Uno puede incluir inspección entrante, accesorios dedicados y un informe detallado del primer artículo; otro puede asumir soldaduras conformes y comprobaciones dimensionales básicas proporcionadas por el comprador. El precio más bajo no es necesariamente el menor costo total del proyecto.
Normalice estos artículos antes de comparar ofertas:
- alcance de la soldadura, preparación y mecanizado;
- diseño, fabricación, propiedad y almacenamiento de accesorios;
- inspección del primer artículo y contenido del informe;
- tratamiento de cambios de planos y consultas técnicas;
- condiciones de embalaje, conservación y entrega;
- responsabilidad por material entrante no conforme o asignación insuficiente;
- Supuestos de fijación de precios de prototipo, lote repetido y revalidación.
Para más detalles, revisa por qué Las cotizaciones de mecanizado CNC de piezas grandes difieren para el mismo dibujo.. La comparación relevante es el entregable controlado y el paquete de evidencia, no la línea de mecanizado de forma aislada.
Escenario representativo: no es un caso de cliente reclamado
Antecedentes comerciales: Un OEM de excavadoras está calificando una nueva fuente para un marco inferior soldado. El dibujo contiene dos zonas de interfaz distantes que deben permanecer relacionadas con el mismo sistema de referencia funcional.
Problema: El primer artículo muestra medidas locales aceptables en cada zona, pero el comprador no puede confirmar su relación entre bastidores a partir del informe de inspección.
Causa: El proveedor mecanizó las zonas después de alineamientos locales separados e informó cada área a partir de una referencia temporal. La RFQ no requería un método común de transferencia de datos ni un resultado de verificación combinado.
Solución: El comprador y el proveedor identifican el dato funcional definido en el dibujo, revisan el plan de instalación e inspección, documentan cómo se transfiere la referencia y agregan una característica que verifica la relación entre las dos zonas. El primer artículo se revisa nuevamente antes de repetir la producción.
Valor de decisión del comprador: El proveedor es evaluado por su capacidad para preservar y probar una relación de ensamblaje, no por el número de dimensiones que pasan localmente en el informe.
Lista de verificación de evaluación de proveedores de marco inferior
- Definir si “303” tiene un significado de proyecto controlado; eliminarlo del ámbito técnico si no es así.
- Emitir el plano actual, modelo 3D, requisitos de materiales y soldadura.
- Identificar interfaces funcionales, datos de referencia y relaciones críticas entre estructuras.
- Definir la condición de la soldadura entrante, la tolerancia y el rechazo o las rutas de concesión.
- Solicite la propuesta de soporte, sujeción, referencia y secuencia de mecanizado.
- Acuerde la matriz característica y la evidencia del primer artículo.
- Aclare el control de fijación, programa, medición y revisión para lotes repetidos.
- Compare cotizaciones utilizando el mismo alcance técnico, de calidad, de embalaje y de documentación.
- Registre las suposiciones abiertas y solicite aprobación antes de que se conviertan en cambios de producción.
El artículo cercano sobre inspección del marco superior versus rendimiento del ensamblaje ilustra por qué la aceptación dimensional aislada puede no proteger una relación funcional. Para el marco inferior, el comprador debe aplicar el mismo principio sin copiar el esquema de referencia del marco superior ni asumir que las dos estructuras comparten interfaces idénticas.
Preguntas frecuentes
¿Los “servicios de mecanizado CNC 303” definen un requisito de material?
No por sí solo. La frase es ambigua. Si 303 pretende ser una designación de material, el dibujo controlado y la especificación de adquisición deben identificar el requisito de material aprobado completo. Si es un código de proyecto, etiquételo claramente.
¿Cuál es el primer documento de proveedor que debe revisar un OEM?
Comience con un reconocimiento técnico del paquete de dibujo controlado y preguntas abiertas. Un proveedor debe confirmar la revisión, el alcance, la condición entrante y los supuestos antes de la aprobación detallada del proceso.
¿Por qué es importante la estrategia de referencia para un marco inferior?
El marco contiene interfaces distribuidas a lo largo de una estructura soldada. La estrategia de referencia determina cómo se ubican esas características en relación con el requisito de ensamblaje mediante mecanizado, reposicionamiento e inspección.
¿Es suficiente aprobar la inspección del primer artículo para aprobar la producción en masa?
No. Los compradores también deben confirmar que los accesorios, programas, condiciones de soporte, métodos de medición, controles de revisión y procesos de cambio aprobados pueden reproducir el resultado en lotes posteriores.
¿Qué se debe incluir en el informe de inspección?
El contenido debe seguir el dibujo y la matriz de características acordadas. Debe identificar la pieza y la revisión, el resultado de la medición, la condición de referencia, el método cuando sea relevante, el estado de aceptación y cualquier desviación aprobada.
¿Cómo deberían los compradores comparar dos cotizaciones de mecanizado de bastidor inferior?
Alinee el alcance primero. Compare la responsabilidad de las comprobaciones entrantes, los accesorios, el recuento de configuraciones, el mecanizado, la evidencia del primer artículo, los controles repetidos, el embalaje y el manejo de no conformidades. Una comparación de precios no es confiable cuando estos artículos difieren.
¿Qué información se debe enviar para evaluación de proveedores?
Envíe dibujos y modelos controlados, requisitos de materiales y soldaduras, condiciones entrantes, datos funcionales, alcance de mecanizado, tolerancias, expectativas de inspección, etapa del pedido, cantidad, necesidades de embalaje y el significado de cualquier código específico del proyecto.
Convierta la búsqueda en una solicitud de cotización controlada
Una frase de búsqueda puede identificar proveedores potenciales, pero la decisión final debe basarse en una ruta documentada para el marco inferior real. Envíe el paquete de dibujo actual, el modelo, los requisitos de material y soldadura, la condición entrante, las interfaces críticas, el esquema de referencia y tolerancia, el estado del prototipo o del pedido repetido, la cantidad, los registros de inspección y los requisitos de embalaje a través del Página de contacto WLD.
Pida al equipo que respondió que enumere los supuestos técnicos, la lógica de configuración propuesta, la evidencia del primer artículo y los controles de lotes repetidos. Esa respuesta brinda a adquisiciones, ingeniería y calidad una base común para decidir si el proveedor se adapta al proyecto.






