Resposta directa: Avalía a ruta completa do cadro inferior do provedor, non a frase "303 servizos de mecanizado CNC". Confirme o que significa "303" no proxecto e, a continuación, revise o control do deseño, a admisión de soldaduras, a creación de datos, a secuencia de mecanizado, a xestión da distorsión, a inspección da interface, a evidencia do primeiro artigo e os controis de repetición de lotes. A aprobación debe depender do axuste do proceso documentado e duns criterios de aceptación mensurables en lugar dunha reivindicación xenérica de capacidade de CNC.
Un comprador OEM que busca 303 Servizos de mecanizado CNC pode estar buscando un provedor, unha referencia de proxecto interno ou un servizo relacionado co material. A frase só non é unha especificación de cadro inferior. Non define o material aprobado, a condición de soldadura, a envolvente da peza, os datos funcionais, o alcance do mecanizado, as tolerancias ou as probas de inspección. Se "303" ten un significado específico na organización do comprador, ese significado debe indicarse na RFQ e nos documentos controlados.
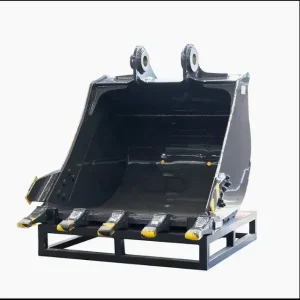
WLD presenta o Cadro inferior da escavadora como compoñente estrutural soldado para maquinaria de construción. Avaliar un provedor para este tipo de compoñentes require máis que comprobar se os equipos CNC aparecen nunha lista de fábrica. O comprador debe comprender como o provedor converterá o debuxo aprobado e a soldadura entrante en interfaces de montaxe verificables e repetibles.

Primeiro decodifica o termo de busca antes de que entre na especificación
Os equipos de aprovisionamento adoitan incorporar a linguaxe de busca nunha solicitude de oferta. Iso é arriscado cando a frase é ambigua. "303" pode ser o código do proxecto dun comprador, unha designación de provedor, unha referencia de material ou simplemente parte dunha consulta de busca. O equipo de abastecemento debe resolver esa ambigüidade antes de cotizar os provedores.
Se "303" identifica un material no proxecto, o deseño controlado e a especificación de adquisición deberían indicar a designación aprobada completa e os requisitos aplicables. Se é un número de programa interno, etiqueteo como tal. Se non ten significado técnico, non deixe que inflúa na selección de provedores. Esta pequena aclaración impide que os licitadores establezan prezos diferentes materiais ou ámbitos baixo o mesmo título.
En cambio, o paquete técnico debe incluír o compoñente, a revisión do debuxo, a condición de entrada e as probas de aceptación requiridas. O termo de busca comercial pode axudar aos compradores a atopar candidatos, pero non pode cualificalos.
Avaliar a ruta de fabricación como unha cadea de risco conectada
Un bastidor inferior da escavadora móvese a través de etapas ligadas. O rendemento dun provedor nunha fase cambia as condicións na seguinte. Polo tanto, a avaliación do comprador debe seguir a ruta desde a revisión do documento ata a publicación do lote:
- Toma de debuxo e revisión: confirmar que documentos controlan o traballo e como se resolven os conflitos.
- Recibo de soldadura ou condición de fabricación: definir a xeometría, as tolerancias e os rexistros previstos antes do mecanizado.
- Establecemento de referencia: identificar como se crean as primeiras referencias fiables nunha estrutura soldada non prismática.
- Secuencia de mecanizado: mapa que interfaces funcionais se producen en conxunto e que requiren transferencia de datos.
- Inspección e publicación do primeiro artigo: relacionar as medidas coas características do debuxo e as decisións de aceptación.
- Produción repetida: dispositivos de control, programas, métodos de inspección, revisións e cambios aprobados en lotes.
Un provedor que discute só o mecanizado final pode perder o efecto da variación entrante. Un provedor que discute só a calidade da soldadura pode non explicar como se relacionan as interfaces distantes despois do reposicionamento. O comprador debe buscar a propiedade de toda a ruta.
Revisa o debuxo por interface funcional
Os debuxos do cadro inferior normalmente conteñen moitas dimensións, pero non todas as características presentan o mesmo risco de montaxe. Os equipos de enxeñería e calidade deben identificar as interfaces que localizan ou admiten os sistemas de acoplamento, as características que deben relacionarse na estrutura e as dimensións que se poden comprobar localmente.
Esta revisión evita que un informe dimensional longo oculte un plan de aceptación débil. Un informe pode conter moitos valores de paso mentres se omite a relación que controla a montaxe. O comprador debe solicitar unha matriz de características que conecte cada requisito crítico de debuxo co seu dato de fabricación, método de inspección, regra de mostraxe e rexistro de aceptación.
O compoñentes estruturais de maquinaria de construción A páxina proporciona o contexto do produto relevante, pero cada programa de cadro inferior aínda require a súa propia definición de interface controlada. Non se debe asumir que os fotogramas de aspecto semellante comparten a mesma lóxica de datos.
Probar a estratexia de datos do provedor
Un marco inferior soldado non chega coas caras de referencia convenientes dun bloque mecanizado con precisión. O proceso proposto debe explicar como se seleccionan ou crean as referencias iniciais estables, como se apoia a estrutura e como esas referencias seguen sendo significativas despois de que a peza sexa liberada ou movida.
Pídalle ao provedor que identifique:
- a lóxica de localización primaria, secundaria e terciaria utilizada para cada configuración;
- que interfaces definidas por debuxo se completan desde unha configuración común;
- como se transfiren os datos cando se reposiciona o cadro;
- como os puntos de contacto do dispositivo evitan superficies inestables ou non controladas;
- como a configuración de inspección recrea a condición de referencia acordada;
- que ocorre se a soldadura entrante non pode establecer o dato proposto.
Unha resposta útil é rastrexable ata o debuxo. Declaracións como "atoparemos o centro" ou "a máquina compensará" non son suficientes a non ser que o provedor defina a referencia, o método e as probas de aceptación.
Examine a distorsión e a secuencia de mecanizado xuntos
As estruturas soldadas poden cambiar de forma cando se soltan as restricións ou cando se elimina o material. O comprador non debe prescribir unha secuencia non revisada, pero debe esixir ao provedor que explique como se coordinan as condicións de entrada, o soporte, o desbaste, o reposicionamento e o mecanizado final.
Cinco preguntas revelan se o plan está maduro:
- Que medidas entrantes deciden se a soldadura pode continuar?
- Onde se require a tolerancia de mecanizado e como se xestiona o stock insuficiente?
- Que operacións poden liberar estrés residual ou cambiar as condicións de soporte?
- Que interfaces deberían rematar na mesma configuración porque a súa relación é fundamental?
- En que fase se permite que o cadro se arrefríe, se acomode ou sexa revisado de novo antes da aceptación final?
As respostas deben ser específicas do proxecto. Os compradores deben evitar inserir pasos de proceso fixos ou límites numéricos que non estean soportados polo debuxo, a especificación do material e o plan de fabricación aprobado.
Esixir probas que avalen unha decisión de aceptación
| Área de Avaliación | Evidencia a Solicitar | Decisión do comprador |
| Control de documentos | Lista de debuxo, recoñecemento de revisión e rexistro de consultas técnicas | Están todas as partes citando e producindo a mesma configuración? |
| Soldadura entrante | Comprobacións de admisión definidas, revisión de subsidios e ruta de disposición | Pódese detectar unha entrada inadecuada antes de engadir o valor? |
| Dato e configuración | Concepto de configuración, esquema de localización e rexistros de verificación de accesorios | Pódense relacionar de forma consistente as interfaces críticas? |
| Mecanizado | Secuencia de proceso aprobada, control do programa e revisión de acceso á ferramenta | O método indicado está aliñado coa xeometría real? |
| Inspección | Matriz de características, estado do equipamento calibrado e informe do primeiro artigo | A evidencia proba os requisitos de debuxo que importan? |
| Repita os lotes | Rexistros de instalación, programa, revisión e control de cambios | Pódese reproducir un resultado aprobado despois do prototipo? |
As probas deben ser revisadas para determinar a súa relevancia, non recollidas como documentos por si mesmas. Unha lista de máquinas non proba o control de datos. Un certificado de calibración non proba que se medira a característica correcta. Un informe do primeiro artigo non proba a repetibilidade a non ser que tamén se defina a ruta de produción e os controis de cambios.
Separe a aprobación de prototipos da aprobación por lotes repetidos
Un prototipo conforme mostra que unha peza pode producirse baixo un determinado conxunto de condicións. Non mostra automaticamente que o proceso estea listo para a subministración OEM repetida. O comprador debe establecer que accesorios, programas, ferramentas, localizacións de soporte, rutinas de medición e concesións aprobadas formaron o resultado do prototipo.
Antes de pasar a unha orde repetida, confirma que a liña base de produción está conxelada e identificable. Defina como se introducen as revisións posteriores, quen aproba os cambios de proceso, como se validan os accesorios de substitución e se é necesario probar por primeira vez ou periódica. O artigo do sitio en trasladar unha peza soldada mecanizada por CNC do prototipo á produción repetida amplía este punto de decisión.
Un erro común de contratación é aprobar ao provedor tras un prototipo moi supervisado sen documentar as intervencións que o fixeron pasar. Se fosen necesarios axustes de enxeñería, montaxe selectiva ou inspección especial, esas condicións deberán resolverse antes de que o resultado sexa tratado como repetible.
Compare cotizacións comerciais en ámbito equivalente
Dous provedores poden citar o mesmo debuxo e aínda incluír traballos diferentes. Pódese incluír a inspección de entrada, a instalación dedicada e un informe detallado do primeiro artigo; outro pode asumir soldaduras conformes subministradas polo comprador e verificacións dimensionais básicas. O prezo máis baixo non é necesariamente o menor custo total do proxecto.
Normaliza estes elementos antes de comparar ofertas:
- alcance da soldadura, preparación e mecanizado;
- deseño, fabricación, propiedade e almacenamento de aparellos;
- inspección do primeiro artigo e contido do informe;
- tratamento de cambios de debuxo e consultas técnicas;
- condición de embalaxe, conservación e entrega;
- responsabilidade polo material entrante non conforme ou a dotación insuficiente;
- presupostos de prezos de prototipos, lotes repetidos e revalidación.
Para máis detalles, revisa por que As citas de mecanizado CNC de pezas grandes difiren para o mesmo debuxo. A comparación relevante é o paquete de probas e entrega controlada, non o elemento de liña de mecanizado illado.
Escenario representativo: non é un caso de cliente reclamado
Antecedentes empresariales: Un OEM de escavadoras está a cualificar unha nova fonte para un bastidor inferior soldado. O debuxo contén dúas zonas de interface distantes que deben permanecer relacionadas co mesmo sistema de datos funcional.
Problema: O primeiro artigo mostra medicións locais aceptables en cada zona, pero o comprador non pode confirmar a súa relación entre marcos a partir do informe de inspección.
Causa: O provedor mecanizado as zonas despois de aliñacións locais separadas e informou cada área a partir dunha referencia temporal. A RFQ non requiría un método común de transferencia de datos nin un resultado de verificación combinado.
Solución: O comprador e o provedor identifican o dato funcional definido polo debuxo, revisan o plan de instalación e inspección, documentan como se transfire a referencia e engaden unha característica que verifique a relación entre as dúas zonas. O primeiro artigo é revisado de novo antes de repetir a produción.
Valor da decisión do comprador: O provedor avalíase pola súa capacidade para conservar e probar unha relación de montaxe, non polo número de dimensións que pasan localmente no informe.
Lista de verificación de avaliación de provedores de cadro inferior
- Defina se "303" ten un significado de proxecto controlado; eliminalo do ámbito técnico se non o fai.
- Emita o debuxo actual, o modelo 3D, o material e os requisitos de soldadura.
- Identificar interfaces funcionais, datos e relacións críticas entre estruturas.
- Definir a condición de entrada-soldadura, as vías de tolerancia e rexeitamento ou concesión.
- Solicitar a proposta de apoio, suxeición, referencia e secuencia de mecanizado.
- Acordar a matriz característica e a evidencia do primeiro artigo.
- Aclare o control de instalación, programa, medición e revisión para lotes repetidos.
- Compare as cotizacións utilizando o mesmo alcance técnico, de calidade, de embalaxe e de documentación.
- Rexistra as hipóteses abertas e require a aprobación antes de que se convertan en cambios de produción.
O artigo próximo sobre inspección do bastidor superior versus rendemento da montaxe ilustra por que a aceptación dimensional illada pode non protexer unha relación funcional. Para o cadro inferior, o comprador debe aplicar o mesmo principio sen copiar o esquema de datos do cadro superior ou asumir que as dúas estruturas comparten interfaces idénticas.
Preguntas frecuentes
"Servizos de mecanizado CNC 303" definen un requisito de material?
Non por si só. A frase é ambigua. Se 303 pretende ser unha designación de material, o deseño controlado e a especificación de adquisición deben identificar o requisito de material aprobado completo. Se é un código de proxecto, etiqueteo claramente.
Cal é o primeiro documento do provedor que debe revisar un OEM?
Comeza cun recoñecemento técnico do paquete de debuxo controlado e preguntas abertas. Un provedor debe confirmar a revisión, o alcance, a condición de entrada e as hipóteses antes da aprobación detallada do proceso.
Por que é importante a estratexia de datos para un cadro inferior?
O cadro contén interfaces distribuídas nunha estrutura soldada. A estratexia de datum determina como se sitúan esas características en relación ao requisito de montaxe mediante o mecanizado, o reposicionamento e a inspección.
É suficiente unha inspección de primeiro artigo para aprobar a produción en masa?
Non. Os compradores tamén deben confirmar que as instalacións, programas, condicións de soporte, métodos de medición, controis de revisión e proceso de cambio aprobados poden reproducir o resultado en lotes posteriores.
Que se debe incluír no informe de inspección?
O contido debe seguir o debuxo e a matriz de características acordadas. Debe identificar a peza e a revisión, o resultado da medición, a condición de referencia, o método cando sexa pertinente, o estado de aceptación e calquera desviación aprobada.
Como deberían os compradores comparar dúas cotizacións de mecanizado de cadros inferiores?
Aliñar primeiro o ámbito. Compare a responsabilidade das comprobacións entrantes, a fixación, o reconto de instalacións, o mecanizado, a evidencia do primeiro artigo, os controis repetidos, o embalaxe e a manipulación de non conformidades. Unha comparación de prezos non é fiable cando estes elementos son diferentes.
Que información debe enviarse para a avaliación dos provedores?
Enviar debuxos e modelos controlados, requisitos de material e soldadura, estado de entrada, datos funcionais, alcance de mecanizado, tolerancias, expectativas de inspección, fase de pedido, cantidade, necesidades de embalaxe e o significado de calquera código específico do proxecto.
Converte a busca nunha RFQ controlada
Unha frase de busca pode identificar provedores potenciais, pero a decisión final debe basearse nunha ruta documentada para o marco inferior real. Envíe o paquete de debuxo actual, o modelo, os requisitos de material e de soldadura, a condición de entrada, as interfaces críticas, o esquema de datos e tolerancias, o estado do prototipo ou de pedido repetido, a cantidade, os rexistros de inspección e os requisitos de embalaxe. Páxina de contacto da WLD.
Pídalle ao equipo que respondeu que enumere as suposicións técnicas, a lóxica de configuración proposta, a evidencia do primeiro artigo e os controis de repetición de lotes. Esa resposta dá a adquisición, enxeñería e calidade unha base común para decidir se o provedor se adapta ao proxecto.






