Wangsulan langsung: Evaluasi rute pigura ngisor lengkap pemasok, dudu tembung "layanan mesin CNC 303." Konfirmasi apa tegese "303" ing proyek kasebut, banjur deleng kontrol gambar, intake weldment, nggawe datum, urutan mesin, manajemen distorsi, inspeksi antarmuka, bukti artikel pisanan lan kontrol batch baleni. Persetujuan kudu gumantung marang proses sing didokumentasikake lan kritéria ditampa sing bisa diukur tinimbang pratelan kemampuan CNC umum.
Panuku OEM sing nggoleki 303 layanan mesin CNC bisa uga nggoleki supplier, referensi proyek internal utawa layanan sing gegandhengan karo materi. Tembung kasebut dudu spesifikasi pigura ngisor. Ora nemtokake materi sing disetujoni, kondisi las, amplop bagean, datum fungsional, ruang lingkup mesin, toleransi utawa bukti inspeksi. Yen "303" nduweni makna tartamtu ing organisasi panuku, makna kasebut kudu kasebut ing RFQ lan dokumen sing dikontrol.
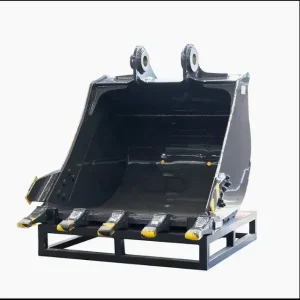
WLD nampilake Bingkai Ngisor Excavator minangka komponen struktur gandheng kanggo mesin konstruksi. Ngevaluasi supplier kanggo jinis komponen mbutuhake luwih saka mriksa apa peralatan CNC katon ing dhaftar pabrik. Sing panuku kudu ngerti carane supplier bakal ngowahi gambar disetujoni lan weldment mlebu menyang repeatable, antarmuka Déwan verifiable.

Pisanan Decode Istilah Panelusuran Sadurunge Ngetik Spesifikasi
Tim pengadaan asring nindakake basa telusuran menyang RFQ. Sing beboyo nalika frasa ambigu. "303" bisa dadi kode proyek panuku, sebutan pemasok, referensi materi utawa mung bagean saka pitakon telusuran. Tim sumber kudu ngrampungake ambiguitas kasebut sadurunge penawaran pemasok.
Yen "303" ngenali materi ing proyek kasebut, gambar sing dikontrol lan spesifikasi pengadaan kudu nyatakake sebutan sing disetujoni lengkap lan syarat sing ditrapake. Yen nomer program internal, label minangka kuwi. Yen ora ana makna teknis, aja nganti mengaruhi pilihan supplier. Klarifikasi cilik iki ngalangi penawar saka rega bahan utawa ruang lingkup sing beda ing judhul sing padha.
Paket teknis kudu mimpin karo komponen, revisi gambar, kondisi mlebu lan bukti sing dibutuhake. Istilah panelusuran komersial bisa mbantu para panuku nemokake calon, nanging ora bisa nduweni kualifikasi.
Evaluasi Rute Manufaktur minangka Siji Rantai Risiko sing Disambungake
Pigura ngisor excavator obah liwat tahapan sing disambung. Kinerja pemasok ing salah sawijining tahap ngganti kahanan sing bakal ditindakake. Mulane, evaluasi panuku kudu ngetutake rute saka review dokumen nganti rilis batch:
- Intake gambar lan revisi: konfirmasi dokumen kang ngontrol karya lan carane konflik ditanggulangi.
- Kuitansi las utawa kondisi fabrikasi: nemtokake geometri, tunjangan lan cathetan samesthine sadurunge mesin.
- Panyiapan Datum: ngenali carane referensi dipercaya pisanan digawe ing struktur gandheng non-prismatic.
- Urutan mesin: peta antarmuka fungsional sing diprodhuksi bebarengan lan mbutuhake transfer datum.
- Inspeksi lan release artikel pisanan: nyambung pangukuran kanggo karakteristik drawing lan pancasan acceptance.
- Produksi ulang: peralatan kontrol, program, cara pengawasan, revisi lan owah-owahan disetujoni antarane kumpulan.
Supplier sing mung mbahas babagan mesin pungkasan bisa uga ora kena pengaruh variasi sing mlebu. Supplier sing ngrembug mung kualitas welding bisa uga ora nerangake carane antarmuka adoh related sawise repositioning. Sing tuku kudu nggoleki kepemilikan kabeh rute.
Deleng Gambar kanthi Antarmuka Fungsional
Gambar pigura ngisor biasane ngemot akeh dimensi, nanging ora saben karakteristik duwe risiko perakitan sing padha. Tim teknik lan kualitas kudu ngenali antarmuka sing nemokake utawa ndhukung sistem kawin, fitur sing kudu ana hubungane karo struktur lan dimensi sing bisa dipriksa sacara lokal.
Tinjauan iki nyegah laporan dimensi sing dawa ndhelikake rencana panriman sing lemah. Laporan bisa ngemot akeh nilai liwat nalika ngilangi hubungan sing ngontrol perakitan. Sing panuku kudu njaluk matriks karakteristik sing nyambungake saben syarat gambar kritis menyang datum manufaktur, metode inspeksi, aturan sampling lan rekaman panampa.
Ing komponen struktur mesin konstruksi kaca nyedhiyakake konteks produk sing cocog, nanging saben program pigura ngisor isih mbutuhake definisi antarmuka sing dikontrol dhewe. Pigura sing katon padha ora kudu dianggep nuduhake logika datum sing padha.
Nguji Strategi Datum Supplier
A pigura ngisor gandheng ora teka karo pasuryan referensi trep saka blok tliti-mesin. Proses sing diusulake kudu nerangake carane referensi wiwitan sing stabil dipilih utawa digawe, kepiye struktur didhukung, lan kepiye referensi kasebut tetep migunani sawise bagean kasebut ora dikepengini utawa dipindhah.
Takon supplier kanggo ngenali:
- logika lokasi primer, sekunder lan tersier sing digunakake kanggo saben persiyapan;
- antarmuka sing ditetepake teken rampung saka persiyapan umum;
- carane datums ditransfer nalika pigura wis repositioned;
- carane titik kontak fixture supaya lumahing ora stabil utawa non-kontrol;
- carane persiyapan inspeksi nggawe maneh kondisi referensi sing disepakati;
- apa mengkono yen weldment mlebu ora bisa netepake datum ngajokaken.
Jawaban sing migunani bisa dilacak ing gambar kasebut. Pranyatan kayata "kita bakal nemokake tengah" utawa "mesin bakal menehi ganti rugi" ora cukup kajaba supplier nemtokake referensi, cara lan bukti sing ditampa.
Priksa Distorsi lan Urutan Mesin Bebarengan
Struktur sing dilas bisa ganti wujud nalika kekangan dibebasake utawa nalika materi dicopot. Sing tuku ngirim ora prescribe urutan unreviewed, nanging kudu mbutuhake supplier kanggo nerangake carane mlebu kondisi, support, roughing, repositioning lan mesin final diselarasake.
Lima pitakonan mbukak apa rencana wis diwasa:
- Apa pangukuran mlebu sing mutusake apa weldment bisa diterusake?
- Ngendi tunjangan mesin dibutuhake, lan kepiye stok ora cukup?
- Operasi endi sing bisa ngeculake sisa stres utawa ngganti kahanan dhukungan?
- Antarmuka sing kudu rampung ing persiyapan sing padha amarga hubungane kritis?
- Ing tataran apa pigura diijini adhem, mapan utawa dipriksa maneh sadurunge ditampa pungkasan?
Jawaban kudu spesifik proyek. Para panuku kudu ora nglebokake langkah-langkah proses tetep utawa watesan angka sing ora didhukung dening gambar, spesifikasi materi lan rencana manufaktur sing disetujoni.
Mbutuhake Bukti sing Ndhukung Keputusan Penerimaan
| Area Evaluasi | Bukti kanggo Request | Keputusan panuku |
| Kontrol dokumen | Dhaptar gambar, pangenalan revisi lan log pitakon teknis | Apa kabeh pihak ngutip lan ngasilake konfigurasi sing padha? |
| Weldment mlebu | Priksa intake sing ditemtokake, review tunjangan lan rute disposisi | Apa input sing ora cocog bisa dideteksi sadurunge nilai ditambahake? |
| Datum lan persiyapan | Konsep persiyapan, skema lokasi lan cathetan verifikasi perlengkapan | Apa antarmuka kritis bisa digandhengake kanthi konsisten? |
| Mesin | Urutan proses sing disetujoni, kontrol program lan review akses alat | Apa cara sing kasebut selaras karo geometri nyata? |
| pamriksan | Matriks karakteristik, status peralatan sing dikalibrasi lan laporan artikel pisanan | Apa bukti mbuktekake syarat gambar sing penting? |
| Baleni batch | Jadwal, program, revisi lan cathetan kontrol pangowahan | Apa asil sing disetujoni bisa diprodhuksi sawise prototipe? |
Bukti kudu dideleng kanggo relevansi, ora diklumpukake minangka dokumen kanggo kepentingane dhewe. Dhaptar mesin ora mbuktekake kontrol datum. Sertifikat kalibrasi ora mbuktekake manawa karakteristik sing bener diukur. Laporan artikel pisanan ora mbuktekake bisa diulang kajaba rute produksi lan kontrol pangowahan uga ditetepake.
Pisah Persetujuan Prototipe Saka Persetujuan Baleni-Batch
Prototipe sing cocog nuduhake manawa siji bagean bisa diprodhuksi miturut kahanan tartamtu. Ora kanthi otomatis nuduhake yen proses wis siyap kanggo mbaleni sumber OEM. Sing tuku kudu netepake peralatan, program, alat, lokasi dhukungan, rutinitas pangukuran lan konsesi sing disetujoni sing nggawe asil prototipe.
Sadurunge pindhah menyang urutan baleni, konfirmasi manawa garis dasar produksi beku lan bisa dingerteni. Nemtokake carane revisi mengko dienalake, sing nyetujoni owah-owahan proses, carane peralatan panggantos divalidasi lan apa bukti pisanan utawa periodik dibutuhake. Artikel situs ing mindhah weldment CNC-mesin saka prototipe kanggo produksi baleni nggedhekake titik kaputusan iki.
Kesalahan pengadaan umum yaiku nyetujoni supplier sawise prototipe sing diawasi banget tanpa nyathet intervensi sing ditindakake. Yen pangaturan teknik, pas selektif utawa inspeksi khusus dibutuhake, kahanan kasebut kudu dirampungake sadurunge asil dianggep bisa diulang.
Mbandhingake Kuotasi Komersial babagan Cakupan Setara
Loro supplier bisa ngutip gambar sing padha lan isih kalebu karya sing beda. Siji bisa uga kalebu inspeksi mlebu, fixturing khusus lan laporan artikel pisanan sing rinci; liyane bisa nganggep weldments conforming panuku-diwenehake lan kir dimensi dhasar. Rega sing luwih murah ora kudu biaya total proyek sing luwih murah.
Normalake item kasebut sadurunge mbandhingake tawaran:
- orane katrangan saka welding, preparation lan mesin;
- desain peralatan, Pabrik, kepemilikan lan panyimpenan;
- inspeksi artikel pisanan lan isi laporan;
- perawatan pangowahan gambar lan pitakon teknis;
- packing, pengawetan lan kondisi pangiriman;
- tanggung jawab kanggo materi sing ora cocog utawa tunjangan sing ora cukup;
- prototipe, batch baleni lan asumsi rega validasi maneh.
Kanggo luwih rinci, deleng alasane gedhe-part kuotasi mesin CNC beda-beda kanggo drawing padha. Perbandingan sing cocog yaiku paket sing bisa dikirim lan bukti sing dikontrol, dudu item baris mesin sing diisolasi.
Skenario Perwakilan - Ora Kasus Pelanggan sing Diklaim
Latar mburi bisnis: OEM excavator nduweni kualifikasi sumber anyar kanggo pigura ngisor sing dilas. Gambar kasebut ngemot rong zona antarmuka sing adoh sing kudu tetep ana hubungane karo sistem datum fungsional sing padha.
Masalah: Artikel pisanan nuduhake pangukuran lokal sing bisa ditampa ing saben zona, nanging panuku ora bisa ngonfirmasi hubungan silang pigura saka laporan pemeriksaan.
sabab: Pemasok mesin zona kasebut sawise alignment lokal sing kapisah lan nglaporake saben wilayah saka referensi sementara. RFQ ora mbutuhake cara transfer datum umum utawa asil verifikasi gabungan.
Solusi: Panuku lan supplier ngenali datum fungsi sing ditetepake teken, mbenakake rencana persiyapan lan pengawasan, nyathet carane referensi ditransfer, lan nambah karakteristik sing verifikasi hubungan antarane rong zona. Artikel pisanan dideleng maneh sadurunge mbaleni produksi.
Nilai Keputusan Pembeli: Supplier dievaluasi babagan kemampuan kanggo ngreksa lan mbuktekake hubungan perakitan, dudu jumlah dimensi sing dilewati sacara lokal ing laporan kasebut.
Lower-Frame Supplier Evaluasi Checklist
- Nemtokake manawa "303" nduweni makna proyek sing dikontrol; mbusak saka orane katrangan technical yen ora.
- Nerbitake drawing saiki, model 3D, materi lan syarat las.
- Ngenali antarmuka fungsional, datum lan hubungan lintas-struktur kritis.
- Netepake kondisi mlebu-weldment, tunjangan lan larangan utawa rute konsesi.
- Nyuwun dhukungan, clamping, datum lan urutan mesin sing diusulake.
- Setuju ing matriks karakteristik lan bukti artikel pisanan.
- Njlentrehake peralatan, program, pangukuran lan kontrol revisi kanggo batch baleni.
- Mbandhingake kutipan nggunakake teknis, kualitas, packing lan dokumentasi sing padha.
- Rekam asumsi mbukak lan mbutuhake persetujuan sadurunge dadi owah-owahan produksi.
Artikel cedhak ing inspeksi pigura ndhuwur versus kinerja perakitan nggambarake kenapa panriman dimensi sing terisolasi bisa uga ora nglindhungi hubungan fungsional. Kanggo pigura ngisor, panuku kudu ngetrapake prinsip sing padha tanpa nyalin skema datum pigura ndhuwur utawa nganggep yen loro struktur kasebut nuduhake antarmuka sing padha.
Pitakonan sing Sering Ditakoni
Apa "303 layanan mesin CNC" nemtokake syarat materi?
Ora dhewe. Tembung kasebut ambigu. Yen 303 dimaksudake minangka sebutan materi, gambar sing dikontrol lan spesifikasi pengadaan kudu ngenali syarat materi sing disetujoni lengkap. Yen kode proyek, label kanthi jelas.
Apa dokumen supplier pisanan sing kudu dideleng OEM?
Miwiti kanthi ngakoni teknis paket gambar sing dikontrol lan mbukak pitakonan. Pemasok kudu ngonfirmasi revisi, ruang lingkup, kondisi sing mlebu lan asumsi sadurunge persetujuan proses sing rinci.
Apa strategi datum penting kanggo pigura ngisor?
Pigura ngemot antarmuka sing disebarake ing struktur sing dilas. Strategi datum nemtokake cara fitur kasebut dumunung relatif marang syarat perakitan liwat mesin, repositioning lan inspeksi.
Apa inspeksi artikel pisanan cukup kanggo nyetujoni produksi massal?
Ora. Para panuku uga kudu ngonfirmasi manawa peralatan, program, kahanan dhukungan, metode pangukuran, kontrol revisi lan proses pangowahan bisa ngasilake asil ing batch mengko.
Apa sing kudu dilebokake ing laporan pemeriksaan?
Isi kudu ngetutake gambar lan matriks karakteristik sing disepakati. Sampeyan kudu ngenali bagean lan revisi, asil pangukuran, kondisi referensi, cara sing cocog, status ditampa lan panyimpangan sing disetujoni.
Kepiye para panuku mbandhingake rong kutipan mesin pigura ngisor?
Selarasake ruang lingkup pisanan. Bandhingake tanggung jawab kanggo mriksa mlebu, fixturing, count persiyapan, mesin, bukti artikel pisanan, kontrol baleni, packing lan penanganan nonconformance. Perbandingan rega ora bisa dipercaya nalika barang kasebut beda-beda.
Informasi apa sing kudu dikirim kanggo evaluasi supplier?
Kirim gambar lan model sing dikontrol, syarat material lan las, kondisi mlebu, datum fungsional, ruang lingkup mesin, toleransi, pangarepan inspeksi, tataran pesenan, jumlah, kabutuhan pengepakan lan makna kode khusus proyek.
Nguripake Panelusuran menyang RFQ sing Dikontrol
Frasa telusuran bisa ngenali panyedhiya potensial, nanging keputusan pungkasan kudu adhedhasar rute sing didokumentasikake kanggo pigura ngisor sing nyata. Kirim paket gambar saiki, model, bahan lan syarat las, kondisi mlebu, antarmuka kritis, datum lan skema toleransi, prototipe utawa status pesenan ulang, jumlah, cathetan inspeksi lan syarat pengepakan liwat kaca kontak WLD.
Takon tim sing nanggapi kanggo dhaptar asumsi teknis, logika persiyapan sing diusulake, bukti artikel pertama lan kontrol batch baleni. Tanggepan kasebut menehi pengadaan, teknik lan kualitas minangka basis umum kanggo mutusake manawa supplier cocog karo proyek kasebut.






