A store dele CNC-bearbejdning RFQ bør omfatte kontrollerede 3D- og 2D-filer, samlet konvolut og vægt, materiale og indgående tilstand, datumskema, tolerancehierarki, kritiske funktioner, svejse- eller støbehistorie, krav til aflastning, bearbejdningssekvensbegrænsninger, inspektionsplan, batchstørrelse, løfte- og transportbehov, leveringsplan og krævede kvalitetsregistreringer.
Stor del CNC-bearbejdning RFQ-data med et blik
| Input | Hvorfor det betyder noget |
| Samlet X/Y/Z-konvolut og vægt | Bestemmer maskinens kørsel, lastning og håndtering |
| Materiale og startform | Påvirker skæring, stabilitet, værktøj og indkøb |
| Svejse-, støbe- eller varmebehandlingstilstand | Påvirker forvrængning og bearbejdningssekvens |
| Datumstruktur og kritiske tolerancer | Bestemmer opsætninger og inspektionsstrategi |
| Mængde og gentag tidsplan | Ændre inventar, programmering og kommerciel model |
| Eftersyn og dokumentation | Definerer udstyr, rapportering og accept |
| Forsendelsesgrænser | Kan påvirke om delen kan sendes i ét stykke |
Send både 3D og kontrollerede 2D-data
3D-modellen kommunikerer geometri; den kontrollerede tegning kommunikerer kontraktmæssige krav. Inkluder revision, enheder, materiale, varmebehandling, generelle tolerancer, geometrisk dimensionering og tolerance, overfladefinish, belægningsgodtgørelser og noter.
Identificer tydeligt, hvilken fil der styrer, hvis der er forskelle. Fjern forældede revisioner fra tilbudstilbudspakken og giv en spørgsmål-og-svar-log, så alle budgivere prissætter det samme omfang.
Tilstandskonvolut, vægt og håndteringsfunktioner
Store dele kapacitet er ikke beskrevet af bordlængden alene. En leverandør skal kontrollere maskinens bevægelser, rotations- eller hovedafstande, opspændingshøjde, værktøjsrækkevidde, belastningskapacitet, kranadgang, døråbning og sikkert tyngdepunkt.
Angiv:
- maksimale dimensioner i den leverede og færdige tilstand;
- anslået og endelig vægt;
- tyngdepunkt, hvis kendt;
- godkendte løftepunkter;
- områder, der ikke kan fastspændes;
- transportorientering og -støtter;
- fotografier af det faktiske emne til reparation eller engangsarbejde.
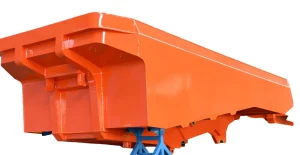
Dele som f.eks minedrift lastbil karosseri, mobil stel til knusning af køretøjer, eller tårnkran nederste støtte illustrere hvorfor bearbejdning skal planlægges sammen med fremstilling og håndtering.


Beskriv udgangsmaterialetilstanden
Angiv, om inputtet er plade, smedning, støbning eller svejsning, og hvem der leverer det. For materiale leveret af køber skal du inkludere certifikater, bearbejdningsgodtgørelse, forvrængning, tidligere varmebehandling, svejsekort, reparationshistorik og overfladetilstand.
For svejsninger skal du angive svejsespecifikationen, sekvensbegrænsninger, ikke-destruktiv undersøgelsesstatus og påkrævet spændingsaflastning. Fjernelse af væsentligt materiale kan frigøre resterende spænding, så skrubning, spændingsaflastning, ældning og efterbehandling kan kræve separate trin. Den ansvarlige ingeniør bør godkende sekvensen.
Opbyg et tolerancehierarki
Marker kritiske funktioner i stedet for at anvende den strammeste tolerance overalt. Leverandøren skal forstå:
- primære, sekundære og tertiære datums;
- fladhed, parallelitet, vinkelrethed og positionskrav;
- bore relationer og tilpasning;
- lokal versus fuld længde tolerance;
- fristatslig eller tilbageholdt inspektionstilstand;
- temperatur, ved hvilken dimensionerne gælder;
- krav til overfladefinish og kantbrud.
Hvis en lang ramme er fleksibel under sin egen vægt, skal du definere støttepunkter og måleopsætning. Ellers kan køber og leverandør opnå forskellige resultater på den samme del.
Bed om en opsætnings- og bearbejdningsplan
Store komponenter kræver ofte flere orienteringer eller maskiner. Anmod om en plan på højt niveau, der dækker oprettelse af datum, skrubbearbejdning, spændingshåndtering, efterbehandling, opspændingskoncept, kontrol i processen og beskyttelse af færdige overflader.
Målet er ikke at diktere hver værktøjssti. Det er for at afsløre risici såsom utilgængelige flader, overdreven værktøjsrækkevidde, toleranceoverførsel mellem opsætninger eller en funktion, der ikke kan inspiceres efter montering.
Angiv inspektion og leverancer
Angiv de funktioner, der kræver dimensionsrapporter og den acceptable inspektionsmetode. Afhængigt af delen kan dette involvere maskinsondering, konventionel metrologi, CMM, lasertracker eller andet udstyr.
Definer:
- anvendelsesområde for første artikel;
- prøveudtagningshastighed for gentagne dele;
- krav til kalibreret udstyr;
- råvare- og varmebehandlingscertifikater;
- svejse/NDE optegnelser;
- dimensionelt rapportformat;
- afvigelse og koncessionsproces;
- konservering, mærkning og endelig dossier.
Anmod ikke om "fuld inspektion" uden at definere, hvad det omfatter.
Kommerciel og logistik information
Angiv prototypemængde, årlig volumen, udgivelsesstørrelse, prognosestabilitet, påkrævet leveringsdato, Incoterm, destination, pakningsgrænser og om der forventes særlige transporttilladelser.
Bed tilbudsgiverne om at adskille materiale, fremstilling, varmebehandling, bearbejdning, inspektion, belægning, pakning og fragt. Dette gør det nemmere at finde scope gaps.
Stor del CNC-bearbejdning RFQ-tjekliste
- kontrolleret 3D-model og 2D-tegning;
- revision, enheder og styrende dokument;
- dimensioner, startvægt og færdigvægt;
- materialespecifikation og leveringsansvar;
- svejsning/støbning/smedning historie;
- krav til varmebehandling og afspænding;
- bearbejdningsgodtgørelse og forbudte spændezoner;
- datum og liste over kritiske funktioner;
- tolerance og måleforhold;
- overfladebehandling og maskering;
- første artikel, mængde og prognose;
- inspektionsrapporter og kvalitetsregistre;
- løft, pakning, forsendelse, destination og tidsplan.
Bekræft det kommercielle grundlag for bearbejdning
Angiv prototype, første artikel og produktionsmængder; minimumsordre eller batchkrav; råvareansvar; bearbejdning, svejsning, varmebehandling, belægning og montagegrænser; ejerskab af værktøj og armaturer; inspektion og dokumentpakke; bevarelse; emballage; og leveringsrækkefølge. Bed leverandøren om at bekræfte tilpasning, gældende standarder og certificeringsbeviser, godkendelse af første artikel, produktionstid, kapacitetsreservation, garanti- eller afvigelsesproces og handelsbetingelser. Sammenlign priser med samme materialetilstand, tolerancer, opsætninger, inspektion, underleverandørprocesser, håndtering, pakning og logistik.
Ofte stillede spørgsmål
Er en 3D-model nok til tilbud?
Normalt ikke. En kontrolleret 2D-tegning eller -specifikation er nødvendig for tolerancer, materiale, finish, inspektion og kontraktmæssige noter.
Hvorfor betyder delvægten noget, hvis den passer til maskinens rejse?
Maskinbord, armatur, løft, gulv og transportgrænser kan være gældende, selv når geometrien passer.
Skal hver dimension modtage en rapport?
Kun hvis kontrakten virkelig kræver det. En matrix med kritiske funktioner og defineret prøveudtagningsplan giver normalt et klarere omfang.
Hvorfor give svejse- og afspændingshistorie?
Restspænding og forudgående bearbejdning kan påvirke forvrængning, skæreadfærd, rækkefølge og endelige dimensionsstabilitet.
Hvad gør to citater sammenlignelige?
De samme kontrollerede filer, materialeansvar, procesomfang, inspektion, dokumentation, pakning, fragtgrundlag og tidsplanantagelser.
Indsend en bearbejdningsklar anmodning
Gennemgå WLD Machinery kapaciteter og produkter og indsende den kontrollerede model, tegning, kuvert, vægt, materialetilstand, tolerancer, inspektionsplan og volumener gennem kontakt side.






