一个 大型零件数控加工 RFQ 应包括受控的 3D 和 2D 文件、整体包络和重量、材料和进货条件、基准方案、公差层次、关键特征、焊件或铸造历史、应力消除要求、加工顺序约束、检验计划、批量大小、起重和运输需求、交货时间表和所需的质量记录。
大型零件数控加工询价数据一览
| 输入 | 为什么这很重要 |
| 总体 X/Y/Z 包络线和重量 | 确定机器行程、装载和搬运 |
| 材料和起始形式 | 影响切割、稳定性、工具和采购 |
| 焊接、铸造或热处理条件 | 影响变形和加工顺序 |
| 基准结构和临界公差 | 确定设置和检查策略 |
| 数量和重复时间表 | 改变固定装置、编程和商业模式 |
| 检查和记录 | 定义设备、报告和验收 |
| 运输限制 | 可能会影响零件是否可以整件运输 |
发送 3D 和受控 2D 数据
3D 模型传达几何形状;受控图纸传达了合同要求。包括修订、单位、材料、热处理、一般公差、几何尺寸和公差、表面光洁度、涂层余量和注释。
如果存在差异,请清楚地识别哪个文件负责管理。从询价包中删除过时的修订并提供问答日志,以便所有投标人的定价范围相同。
状态信封、重量和处理特性
大型零件能力不能仅通过表长度来描述。供应商必须检查机器行程、旋转或头部间隙、夹具高度、工具范围、负载能力、起重机通道、门开口和安全重心。
提供:
- 供货状态和成品状态的最大尺寸;
- 预计重量和最终重量;
- 重心(如果已知);
- 批准的吊点;
- 无法夹紧的区域;
- 运输方向和支持;
- 用于维修或一次性工作的实际毛坯的照片。
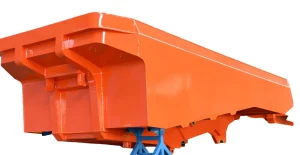
零件如 矿用卡车车身, 移动破碎车车架, 或 塔式起重机下支撑 说明为什么加工必须与制造和搬运一起规划。


描述起始材料条件
说明输入是否为板材、锻件、铸件或焊件以及供应商。对于买方提供的材料,包括证书、加工余量、变形、先前的热处理、焊缝图、维修历史和表面状况。
对于焊件,提供焊接规范、顺序约束、无损检测状态和所需的应力消除。去除大量毛坯可以释放残余应力,因此粗加工、应力消除、时效和精加工可能需要单独的阶段。负责的工程师应批准该顺序。
建立公差等级
标记对功能至关重要的特征,而不是在各处应用最严格的公差。供应商需要了解:
- 主要、次要和第三级数据;
- 平面度、平行度、垂直度、位置要求;
- 钻孔关系和对齐;
- 局部与全长公差;
- 自由状态或限制检查条件;
- 尺寸适用的温度;
- 表面光洁度和断边要求。
如果长框架在其自重作用下具有弹性,请定义支撑点和测量设置。否则,买方和供应商可能会在同一零件上获得不同的结果。
索取设置和加工计划
大型部件通常需要多个方向或机器。请求一份涵盖基准创建、粗加工、应力管理、精加工、夹具概念、过程中检查和已完成表面保护的高级计划。
目标不是规定每条刀具路径。它是为了暴露风险,例如难以接近的面、工具范围过大、设置之间的公差转移或组装后无法检查的特征。
指定检查和交付成果
列出需要尺寸报告的特征和可接受的检验方法。根据零件的不同,这可能涉及机器探测、传统计量、坐标测量机、激光跟踪仪或其他设备。
定义:
- 第一篇范围;
- 重复零件的采样率;
- 校准设备要求;
- 原材料和热处理证书;
- 焊接/无损检测记录;
- 维度报告格式;
- 不合格和让步流程;
- 保存、标记和最终档案。
在未定义其内容的情况下,请勿要求“全面检查”。
商业及物流信息
提供原型数量、年产量、发布规模、预测稳定性、所需交货日期、国际贸易术语解释通则、目的地、包装限制以及是否需要特殊运输许可。
要求投标人将材料、制造、热处理、机加工、检验、涂层、包装和货运分开。这使得更容易发现范围差距。
大型零件 CNC 加工询价清单
- 受控3D模型和2D绘图;
- 修订、单位和管理文件;
- 尺寸、起始重量和成品重量;
- 材料规格和供应责任;
- 焊件/铸造/锻造历史;
- 热处理和消除应力要求;
- 加工余量和禁止夹紧区域;
- 数据和关键特征列表;
- 公差和测量条件;
- 表面处理和遮蔽;
- 第一篇文章、数量和预测;
- 检验报告和质量记录;
- 起重、包装、运输、目的地和时间表。
确认加工商业基础
说明原型、首件和生产数量;最低订单或批次要求;原材料责任;机械加工、焊接、热处理、涂层和装配边界;工具和固定装置的所有权;检查和文件包;保存;包装;和交付顺序。要求供应商确认定制、适用的标准和认证证据、首件批准、生产提前期、产能预留、保修或不合格流程以及贸易条款。使用相同的材料条件、公差、设置、检查、分包流程、搬运、包装和物流来比较价格。
常见问题解答
3D模型足够报价吗?
通常不会。公差、材料、表面处理、检查和合同注释需要受控的二维图纸或规格。
如果零件重量适合机器行程,为什么零件重量很重要?
即使几何形状合适,机器工作台、固定装置、起重、地板和运输限制也可能受到影响。
每个维度都应该收到报告吗?
仅当合同确实需要时。关键特征矩阵和定义的抽样计划通常会产生更清晰的范围。
为什么要提供焊接和应力消除历史记录?
残余应力和预先加工会影响变形、切割行为、顺序和最终尺寸稳定性。
是什么使两个报价具有可比性?
相同的受控文件、材料责任、流程范围、检查、文件、包装、货运基础和进度假设。
提交加工就绪询价
评论 WLD机械能力和产品 并通过以下方式提交受控模型、图纸、封套、重量、材料状况、公差、检验计划和体积 联系页面.






