ก เครื่องจักรกลซีเอ็นซีชิ้นส่วนขนาดใหญ่ RFQ ควรรวมไฟล์ 3D และ 2D ที่มีการควบคุม ซองและน้ำหนักโดยรวม วัสดุและสภาพขาเข้า แผนผัง Datum ลำดับชั้นความคลาดเคลื่อนที่ยอมรับได้ คุณสมบัติที่สำคัญ ประวัติการเชื่อมหรือการหล่อ ข้อกำหนดในการบรรเทาความเครียด ข้อจำกัดของลำดับการตัดเฉือน แผนการตรวจสอบ ขนาดแบทช์ ความต้องการในการยกและการขนส่ง กำหนดการส่งมอบ และบันทึกคุณภาพที่ต้องการ
ข้อมูล RFQ การตัดเฉือน CNC ชิ้นส่วนขนาดใหญ่โดยสรุป
| อินพุต | ทำไมมันถึงสำคัญ |
| ซอง X/Y/Z โดยรวมและน้ำหนัก | กำหนดการเคลื่อนที่ การบรรทุก และการจัดการของเครื่องจักร |
| วัสดุและแบบฟอร์มเริ่มต้น | ส่งผลต่อการตัด ความเสถียร การใช้เครื่องมือ และการจัดหา |
| สภาพการเชื่อม การหล่อ หรือการให้ความร้อน | ส่งผลต่อการบิดเบี้ยวและลำดับการตัดเฉือน |
| โครงสร้าง Datum และความคลาดเคลื่อนวิกฤต | กำหนดการตั้งค่าและกลยุทธ์การตรวจสอบ |
| ปริมาณและกำหนดการทำซ้ำ | เปลี่ยนแปลงการติดตั้ง การเขียนโปรแกรม และโมเดลเชิงพาณิชย์ |
| การตรวจสอบและจัดทำเอกสาร | กำหนดอุปกรณ์ การรายงาน และการยอมรับ |
| ข้อจำกัดในการจัดส่ง | อาจส่งผลต่อว่าชิ้นส่วนสามารถจัดส่งเป็นชิ้นเดียวได้หรือไม่ |
ส่งทั้งข้อมูล 3D และ 2D ที่ควบคุม
โมเดล 3 มิติสื่อสารเรขาคณิต รูปวาดควบคุมสื่อสารข้อกำหนดตามสัญญา รวมถึงการแก้ไข หน่วย วัสดุ การรักษาความร้อน ความคลาดเคลื่อนทั่วไป การวัดขนาดและเกณฑ์ความคลาดเคลื่อนทางเรขาคณิต ผิวสำเร็จ ค่าเผื่อการเคลือบ และหมายเหตุ
ระบุอย่างชัดเจนว่าไฟล์ใดควบคุมหากมีความแตกต่างอยู่ ลบการแก้ไขที่ล้าสมัยออกจากแพ็คเกจ RFQ และจัดทำบันทึกคำถามและคำตอบ เพื่อให้ผู้ประมูลทั้งหมดกำหนดราคาขอบเขตเดียวกัน
คุณสมบัติซองจดหมาย น้ำหนัก และการจัดการ
ความสามารถของชิ้นส่วนขนาดใหญ่ไม่ได้อธิบายตามความยาวของตารางเพียงอย่างเดียว ซัพพลายเออร์จะต้องตรวจสอบการเคลื่อนที่ของเครื่องจักร ระยะห่างของหัวหมุนหรือส่วนหัว ความสูงของอุปกรณ์จับยึด ระยะเอื้อมของเครื่องมือ ความสามารถในการรับน้ำหนัก การเข้าถึงของเครน การเปิดประตู และจุดศูนย์ถ่วงที่ปลอดภัย
ให้:
- ขนาดสูงสุดในสถานะที่ให้มาและสถานะเสร็จแล้ว
- น้ำหนักโดยประมาณและสุดท้าย
- จุดศูนย์ถ่วงถ้าทราบ
- จุดยกที่ได้รับอนุมัติ
- พื้นที่ที่ไม่สามารถยึดได้
- การวางแนวและการรองรับการขนส่ง
- รูปถ่ายของช่องว่างจริงสำหรับการซ่อมแซมหรืองานครั้งเดียว
ชิ้นส่วนเช่นก ร่างกายรถบรรทุกเหมืองแร่, โครงรถบดเคลื่อนที่, หรือ การสนับสนุนทาวเวอร์เครนที่ต่ำกว่า แสดงให้เห็นว่าเหตุใดจึงต้องวางแผนการตัดเฉือนร่วมกับการแปรรูปและการจัดการ
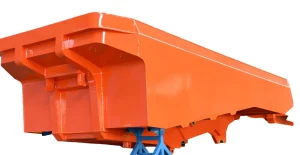


อธิบายสภาพของวัสดุเริ่มต้น
ระบุว่าอินพุตนั้นเป็นแบบแผ่น การตี การหล่อ หรือการเชื่อม และใครเป็นผู้จัดหา สำหรับวัสดุที่ผู้ซื้อเป็นผู้จัดหา ให้ระบุใบรับรอง ค่าเผื่อการตัดเฉือน การบิดเบี้ยว การรักษาความร้อนก่อนหน้า แผนที่การเชื่อม ประวัติการซ่อมแซม และสภาพพื้นผิว
สำหรับการเชื่อม ให้ระบุข้อกำหนดการเชื่อม ข้อจำกัดของลำดับ สถานะการตรวจสอบแบบไม่ทำลาย และการบรรเทาความเครียดที่จำเป็น การกำจัดวัสดุคงเหลือจำนวนมากออกสามารถคลายความเค้นตกค้างได้ ดังนั้นการกัดหยาบ การบรรเทาความเครียด การเสื่อมสภาพ และการเก็บผิวละเอียดอาจต้องแยกขั้นตอนกัน วิศวกรที่รับผิดชอบควรอนุมัติลำดับดังกล่าว
สร้างลำดับชั้นความคลาดเคลื่อน
ทำเครื่องหมายคุณลักษณะที่สำคัญต่อฟังก์ชัน แทนที่จะใช้เกณฑ์ความคลาดเคลื่อนที่เข้มงวดที่สุดในทุกที่ ซัพพลายเออร์จำเป็นต้องเข้าใจ:
- ข้อมูลระดับประถมศึกษา มัธยมศึกษา และอุดมศึกษา
- ความเรียบ ความขนาน ความตั้งฉาก และข้อกำหนดของตำแหน่ง
- เบื่อความสัมพันธ์และการจัดตำแหน่ง;
- ความอดทนในท้องถิ่นกับความยาวเต็ม;
- เงื่อนไขการตรวจสอบแบบอิสระหรือแบบควบคุม
- อุณหภูมิที่ใช้ขนาด
- ข้อกำหนดด้านการตกแต่งพื้นผิวและการหักขอบ
หากเฟรมแบบยาวมีความยืดหยุ่นตามน้ำหนักของมันเอง ให้กำหนดจุดรองรับและการตั้งค่าการวัด มิฉะนั้นผู้ซื้อและซัพพลายเออร์อาจได้รับผลลัพธ์ที่แตกต่างกันในส่วนเดียวกัน
ขอแผนการติดตั้งและการตัดเฉือน
ส่วนประกอบขนาดใหญ่มักต้องมีการวางแนวหรือเครื่องจักรหลายแบบ ขอแผนระดับสูงครอบคลุมถึงการสร้าง Datum การกัดหยาบ การจัดการความเครียด การเก็บผิวละเอียด แนวคิดฟิกซ์เจอร์ การตรวจสอบระหว่างดำเนินการ และการปกป้องพื้นผิวที่เสร็จสมบูรณ์
เป้าหมายไม่ใช่การกำหนดทุกเส้นทางเครื่องมือ เป็นการเปิดเผยความเสี่ยง เช่น ใบหน้าที่ไม่สามารถเข้าถึงได้ การเอื้อมมือของเครื่องมือมากเกินไป การถ่ายโอนพิกัดความเผื่อระหว่างการตั้งค่า หรือคุณสมบัติที่ไม่สามารถตรวจสอบได้หลังการประกอบ
ระบุการตรวจสอบและการส่งมอบ
แสดงรายการคุณสมบัติที่ต้องการรายงานขนาดและวิธีการตรวจสอบที่ยอมรับได้ อาจเกี่ยวข้องกับการตรวจวัดด้วยเครื่องจักร มาตรวิทยาทั่วไป CMM เครื่องติดตามเลเซอร์ หรืออุปกรณ์อื่นๆ ทั้งนี้ขึ้นอยู่กับชิ้นส่วน
กำหนด:
- ขอบเขตของบทความแรก
- อัตราการสุ่มตัวอย่างสำหรับชิ้นส่วนที่ทำซ้ำ
- ข้อกำหนดของอุปกรณ์ที่สอบเทียบ
- ใบรับรองวัตถุดิบและการรักษาความร้อน
- บันทึกการเชื่อม/NDE;
- รูปแบบรายงานเชิงมิติ
- การไม่ปฏิบัติตามข้อกำหนดและกระบวนการสัมปทาน
- การเก็บรักษา การทำเครื่องหมาย และเอกสารขั้นสุดท้าย
อย่าร้องขอ "การตรวจสอบอย่างเต็มรูปแบบ" โดยไม่ระบุว่ามีอะไรบ้าง
ข้อมูลเชิงพาณิชย์และโลจิสติกส์
ระบุปริมาณต้นแบบ ปริมาณประจำปี ขนาดที่วางจำหน่าย ความเสถียรของการคาดการณ์ วันที่จัดส่งที่ต้องการ Incoterm ปลายทาง ขีดจำกัดการบรรจุ และระบุว่าคาดว่าจะมีใบอนุญาตการขนส่งพิเศษหรือไม่
ขอให้ผู้ประมูลแยกวัสดุ การผลิต การอบชุบด้วยความร้อน การตัดเฉือน การตรวจสอบ การเคลือบ การบรรจุ และการขนส่ง ทำให้ค้นหาช่องว่างของขอบเขตได้ง่ายขึ้น
รายการตรวจสอบ RFQ การตัดเฉือน CNC ชิ้นส่วนขนาดใหญ่
- ควบคุมโมเดล 3 มิติและการวาด 2 มิติ
- การแก้ไข หน่วย และเอกสารกำกับดูแล
- ขนาด น้ำหนักเริ่มต้น และน้ำหนักสำเร็จรูป
- ข้อกำหนดวัสดุและความรับผิดชอบในการจัดหา
- ประวัติการเชื่อม/การหล่อ/การตีขึ้นรูป
- ข้อกำหนดด้านการบำบัดความร้อนและการบรรเทาความเครียด
- ค่าเผื่อการตัดเฉือนและโซนแคลมป์ที่ต้องห้าม
- รายการข้อมูลและคุณลักษณะวิกฤต
- เงื่อนไขความอดทนและการวัด
- การรักษาพื้นผิวและการกำบัง;
- บทความแรก ปริมาณ และการพยากรณ์
- รายงานการตรวจสอบและบันทึกคุณภาพ
- การยก การบรรจุ การจัดส่ง ปลายทาง และกำหนดการ
ยืนยันพื้นฐานการตัดเฉือนเชิงพาณิชย์
ต้นแบบของรัฐ บทความแรก และปริมาณการผลิต ข้อกำหนดการสั่งซื้อขั้นต่ำหรือชุด; ความรับผิดชอบด้านวัตถุดิบ ขอบเขตของการตัดเฉือน การเชื่อม การอบชุบด้วยความร้อน การเคลือบ และการประกอบ ความเป็นเจ้าของเครื่องมือและอุปกรณ์ติดตั้ง การตรวจสอบและแพ็คเกจเอกสาร การเก็บรักษา; บรรจุภัณฑ์; และลำดับการส่งมอบ ขอให้ซัพพลายเออร์ยืนยันการปรับแต่ง มาตรฐานที่เกี่ยวข้องและหลักฐานการรับรอง การอนุมัติบทความแรก ระยะเวลาในการผลิต การสำรองกำลังการผลิต การรับประกันหรือกระบวนการที่ไม่เป็นไปตามข้อกำหนด และเงื่อนไขทางการค้า เปรียบเทียบราคาโดยใช้สภาพวัสดุ ความคลาดเคลื่อน การตั้งค่า การตรวจสอบ กระบวนการรับเหมาช่วง การจัดการ การบรรจุ และการขนส่งเดียวกัน
คำถามที่พบบ่อย
โมเดล 3 มิติเพียงพอสำหรับการเสนอราคาหรือไม่
มักจะไม่ จำเป็นต้องมีการเขียนแบบ 2D หรือข้อกำหนดเฉพาะสำหรับพิกัดความเผื่อ วัสดุ การตกแต่ง การตรวจสอบ และบันทึกสัญญา
เหตุใดน้ำหนักชิ้นส่วนจึงมีความสำคัญหากพอดีกับการเคลื่อนที่ของเครื่องจักร
ขีดจำกัดของโต๊ะเครื่องจักร อุปกรณ์จับยึด การยก พื้น และการขนส่งอาจควบคุมได้แม้ว่ารูปทรงจะพอดีก็ตาม
ทุกมิติควรได้รับรายงานหรือไม่?
เฉพาะในกรณีที่สัญญากำหนดไว้อย่างแท้จริง เมทริกซ์คุณลักษณะวิกฤตและแผนการสุ่มตัวอย่างที่กำหนดไว้มักจะให้ขอบเขตที่ชัดเจนยิ่งขึ้น
ทำไมต้องมีประวัติการเชื่อมและการบรรเทาความเครียด?
ความเค้นตกค้างและการประมวลผลก่อนหน้าอาจส่งผลต่อการบิดเบี้ยว พฤติกรรมการตัด ลำดับ และความเสถียรของมิติสุดท้าย
อะไรทำให้คำพูดสองคำเปรียบเทียบได้?
ไฟล์ควบคุมเดียวกัน ความรับผิดชอบด้านวัสดุ ขอบเขตกระบวนการ การตรวจสอบ เอกสาร การบรรจุ เกณฑ์การขนส่ง และสมมติฐานด้านกำหนดการ
ส่ง RFQ ที่พร้อมสำหรับการตัดเฉือน
รีวิว ความสามารถและผลิตภัณฑ์ของ WLD Machinery และส่งแบบควบคุม แบบ ซอง น้ำหนัก สภาพวัสดุ ค่าความคลาดเคลื่อน แผนการตรวจสอบ และปริมาตร ผ่านทาง หน้าการติดต่อ.






