A stor del CNC maskinering RFQ bør inkludere kontrollerte 3D- og 2D-filer, total konvolutt og vekt, material og innkommende tilstand, datumskjema, toleransehierarki, kritiske funksjoner, sveise- eller støpehistorikk, krav til avlastning, begrensninger for maskineringssekvens, inspeksjonsplan, batchstørrelse, løfte- og transportbehov, leveringsplan og nødvendige kvalitetsregistreringer.
Stor del CNC maskinering RFQ-data på et øyeblikk
| Inndata | Hvorfor det betyr noe |
| Total X/Y/Z-konvolutt og vekt | Bestemmer maskinens reise, lasting og håndtering |
| Materiale og startform | Påvirker skjæring, stabilitet, verktøy og innkjøp |
| Sveise-, støpe- eller varmebehandlingstilstand | Påvirker forvrengning og maskineringssekvens |
| Datumstruktur og kritiske toleranser | Bestemmer oppsett og inspeksjonsstrategi |
| Antall og gjenta tidsplan | Endrer inventar, programmering og kommersiell modell |
| Inspeksjon og dokumentasjon | Definerer utstyr, rapportering og aksept |
| Fraktgrenser | Kan påvirke om delen kan sendes i ett stykke |
Send både 3D og kontrollerte 2D-data
3D-modellen kommuniserer geometri; den kontrollerte tegningen kommuniserer kontraktsmessige krav. Inkluder revisjon, enheter, materiale, varmebehandling, generelle toleranser, geometrisk dimensjonering og toleranse, overflatefinish, beleggtillegg og merknader.
Identifiser tydelig hvilken fil som styrer hvis forskjeller eksisterer. Fjern foreldede revisjoner fra tilbudsforespørselspakken og oppgi en spørsmål-og-svar-logg slik at alle budgivere priser samme omfang.
Oppgi konvolutt, vekt og håndteringsfunksjoner
Mulighet for store deler er ikke beskrevet av bordlengden alene. En leverandør må kontrollere maskinbevegelser, rotasjons- eller hodeklaringer, festehøyde, verktøyrekkevidde, lastekapasitet, krantilgang, døråpning og sikkert tyngdepunkt.
Oppgi:
- maksimale dimensjoner i levert og ferdig tilstand;
- beregnet og endelig vekt;
- tyngdepunkt hvis kjent;
- godkjente løftepunkter;
- områder som ikke kan klemmes;
- transportorientering og støtter;
- fotografier av selve emnet for reparasjon eller engangsarbeid.
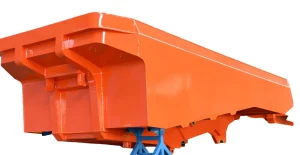
Deler som f.eks karosseri for gruvebil, mobil ramme for knusende kjøretøy, eller tårnkran nedre støtte illustrere hvorfor maskinering må planlegges sammen med fabrikasjon og håndtering.


Beskriv utgangsmaterialets tilstand
Oppgi om innsatsen er plate, smiing, støping eller sveising og hvem som leverer det. For materiale levert av kjøper, inkluderer sertifikater, maskineringsgodtgjørelse, forvrengning, tidligere varmebehandling, sveisekart, reparasjonshistorikk og overflatetilstand.
For sveisinger, oppgi sveisespesifikasjonen, sekvensbegrensninger, ikke-destruktiv undersøkelsesstatus og nødvendig stressavlastning. Fjerning av betydelig masse kan frigjøre restspenning, så grovarbeid, avlastning, aldring og etterbehandling kan trenge separate stadier. Den ansvarlige ingeniøren bør godkjenne sekvensen.
Bygg et toleransehierarki
Merk kritiske funksjoner i stedet for å bruke den strengeste toleransen overalt. Leverandøren må forstå:
- primære, sekundære og tertiære datum;
- flathet, parallellitet, perpendikularitet og posisjonskrav;
- bore relasjoner og justering;
- lokal versus full-lengde toleranse;
- fri-statlig eller behersket inspeksjonstilstand;
- temperatur der dimensjonene gjelder;
- krav til overflatefinish og kantbrudd.
Hvis en lang ramme er fleksibel under sin egen vekt, definer støttepunkter og måleoppsett. Ellers kan kjøper og leverandør oppnå ulike resultater på samme del.
Be om en oppsett- og maskineringsplan
Store komponenter krever ofte flere orienteringer eller maskiner. Be om en plan på høyt nivå som dekker oppretting av datum, grovbearbeiding, stresshåndtering, etterbehandling, inventarkonsept, prosesskontroller og beskyttelse av ferdige overflater.
Målet er ikke å diktere hver verktøybane. Det er å avsløre risikoer som utilgjengelige ansikter, overdreven rekkevidde av verktøyet, toleranseoverføring mellom oppsett, eller en funksjon som ikke kan inspiseres etter montering.
Spesifiser inspeksjon og leveranser
List opp funksjonene som krever dimensjonsrapporter og den akseptable inspeksjonsmetoden. Avhengig av delen kan dette innebære maskinsondering, konvensjonell metrologi, CMM, lasersporing eller annet utstyr.
Definer:
- rekkevidde av første artikkel;
- samplingshastighet for gjentatte deler;
- krav til kalibrert utstyr;
- sertifikater for råvarer og varmebehandling;
- sveise/NDE-poster;
- dimensjonalt rapportformat;
- avviks- og konsesjonsprosess;
- bevaring, merking og endelig dokumentasjon.
Ikke be om "full inspeksjon" uten å definere hva den inkluderer.
Kommersiell og logistikkinformasjon
Oppgi prototypekvantitet, årlig volum, utgivelsesstørrelse, prognosestabilitet, påkrevd leveringsdato, Incoterm, destinasjon, pakkegrenser og om spesielle transporttillatelser forventes.
Be budgivere om å skille materiale, fabrikasjon, varmebehandling, maskinering, inspeksjon, belegg, pakking og frakt. Dette gjør omfangshull lettere å finne.
Stor del CNC maskinering RFQ Sjekkliste
- kontrollert 3D-modell og 2D-tegning;
- revisjon, enheter og styrende dokument;
- dimensjoner, startvekt og ferdigvekt;
- materialspesifikasjon og forsyningsansvar;
- sveising/støping/smiing historie;
- krav til varmebehandling og stressavlastning;
- maskineringsgodtgjørelse og forbudte klemsoner;
- datum og kritiske funksjonsliste;
- toleranse og måleforhold;
- overflatebehandling og maskering;
- første artikkel, mengde og prognose;
- inspeksjonsrapporter og kvalitetsposter;
- løfting, pakking, frakt, destinasjon og tidsplan.
Bekreft det kommersielle grunnlaget for maskinering
Oppgi prototype, førsteartikkel og produksjonsmengder; minimumsbestillings- eller batchkrav; råvareansvar; maskinering, sveising, varmebehandling, belegg og monteringsgrenser; eierskap av verktøy og armaturer; inspeksjon og dokumentpakke; bevaring; emballasje; og leveringssekvens. Be leverandøren om å bekrefte tilpasning, gjeldende standarder og sertifiseringsbevis, godkjenning av første artikkel, produksjonstid, kapasitetsreservasjon, garanti- eller avviksprosess og handelsbetingelser. Sammenlign priser med samme materialtilstand, toleranser, oppsett, inspeksjon, underleverandørprosesser, håndtering, pakking og logistikk.
Ofte stilte spørsmål
Er en 3D-modell nok for tilbud?
Vanligvis ikke. En kontrollert 2D-tegning eller spesifikasjon er nødvendig for toleranser, materiale, finish, inspeksjon og kontraktsnotater.
Hvorfor har delvekten betydning om den passer til maskinens reise?
Maskinbord, armatur, løfte-, gulv- og transportgrenser kan styre selv når geometrien passer.
Bør hver dimensjon motta en rapport?
Bare hvis kontrakten virkelig krever det. En matrise med kritiske funksjoner og definert prøvetakingsplan gir vanligvis klarere omfang.
Hvorfor gi sveise- og avspenningshistorikk?
Restspenning og tidligere prosessering kan påvirke forvrengning, kutteatferd, sekvens og endelig dimensjonsstabilitet.
Hva gjør to sitater sammenlignbare?
Samme kontrollerte filer, materialansvar, prosessomfang, inspeksjon, dokumentasjon, pakking, fraktgrunnlag og tidsplanforutsetninger.
Send inn en maskineringsklar forespørsel
Gjennomgå WLD Machinery evner og produkter og sende inn den kontrollerte modellen, tegningen, konvolutten, vekten, materialtilstanden, toleransene, inspeksjonsplanen og volumene gjennom kontaktside.






